 English
 中文简体
 Español
 Português
 Deutsch
 русский
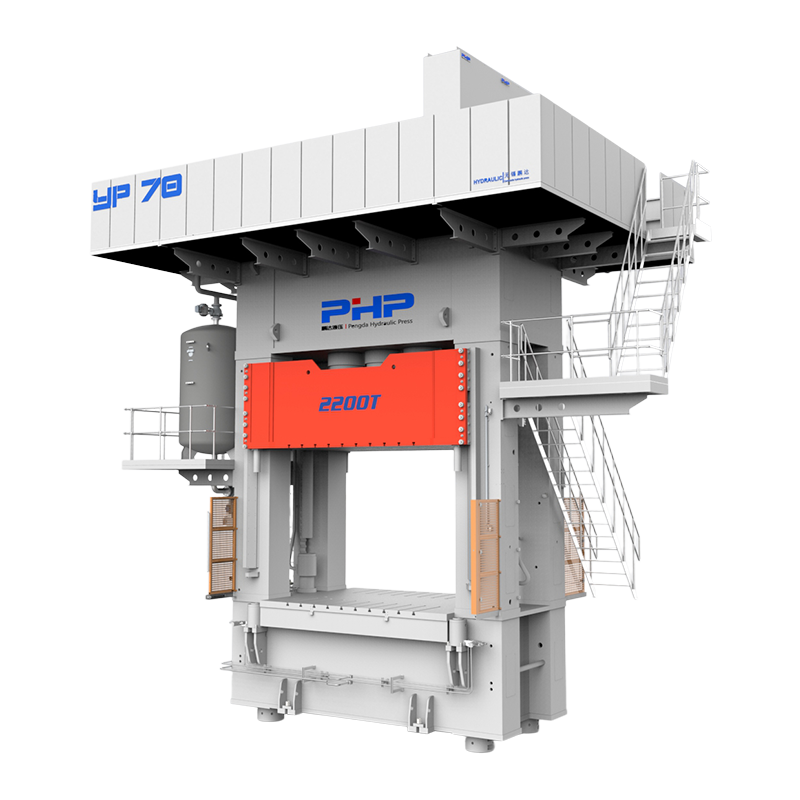
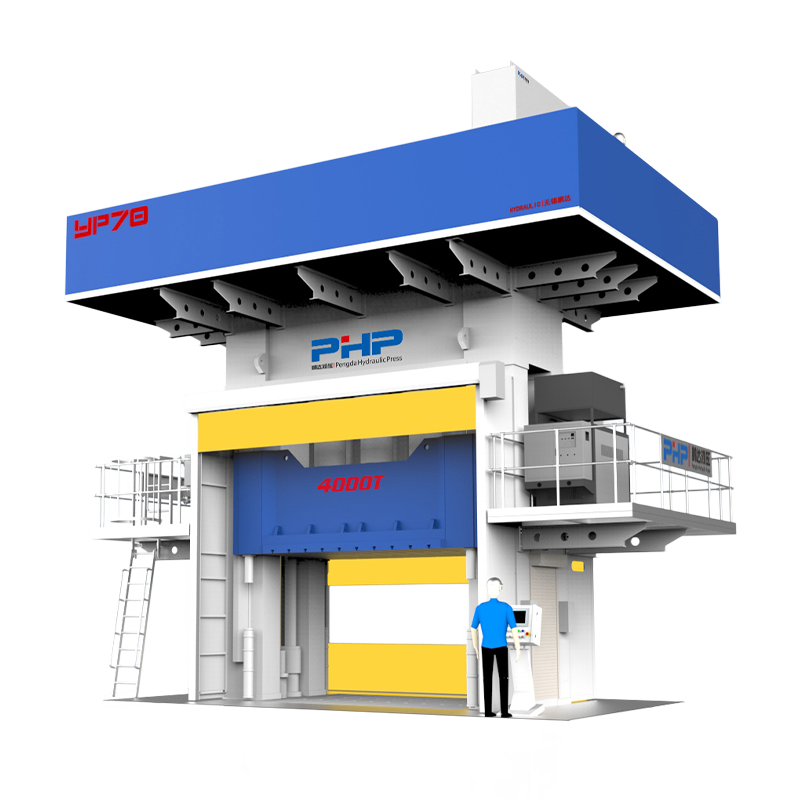
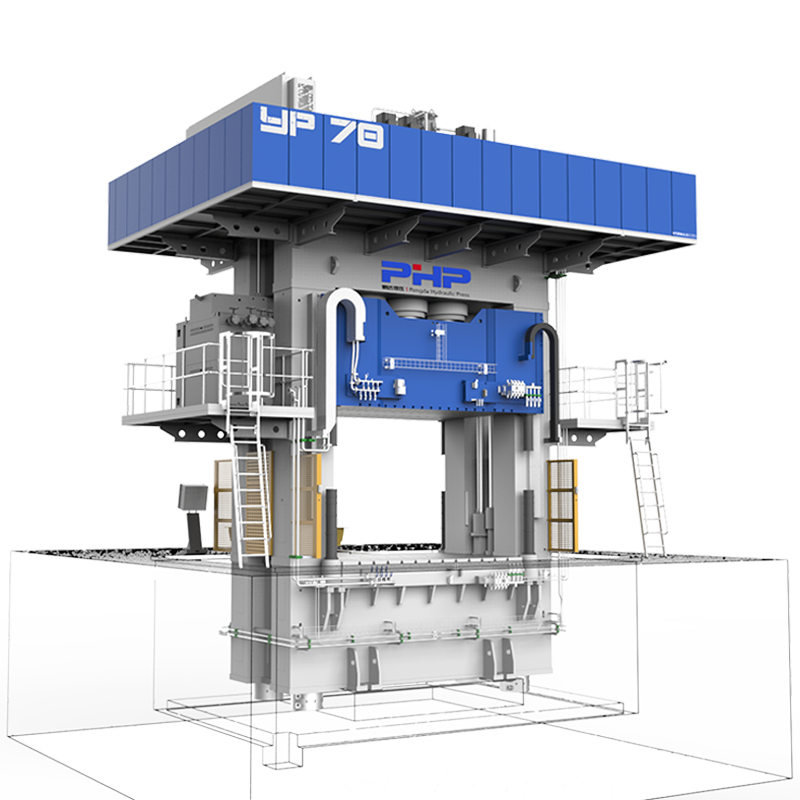
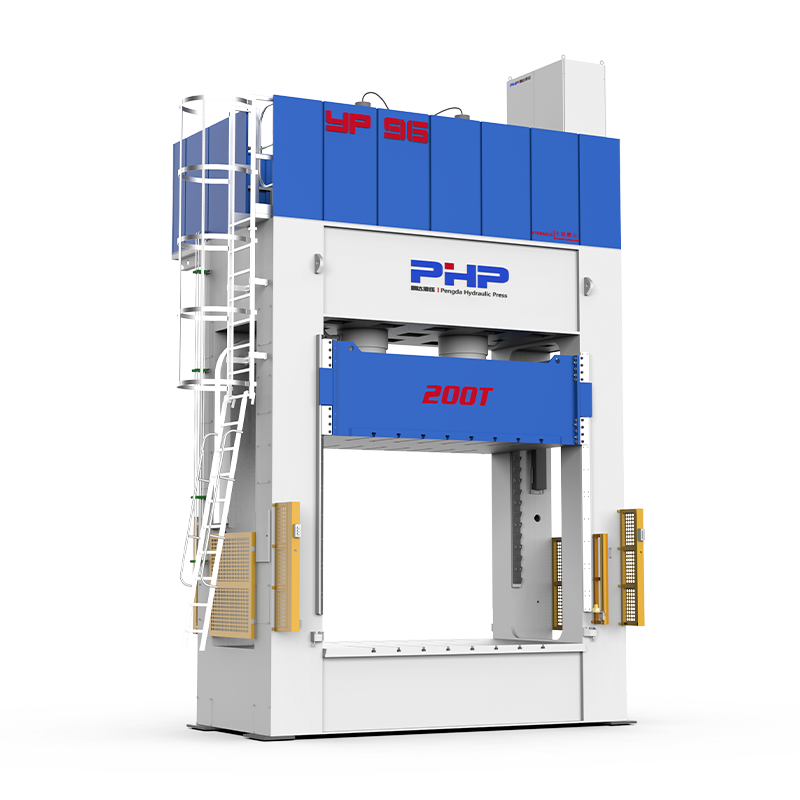
Sheet Moulding Compound (SMC) hat sich zu einem wichtigen Verbundwerkstoff für Automobilhersteller entwickelt, die Leichtbau, Korrosionsbeständigkeit, Teileintegration und wiederholbare Großserienproduktion anstreben. Eine erfolgreiche SMC-Herstellung im Automobilbereich hängt jedoch von viel mehr ab, als nur das Material in eine beheizte Form zu füllen. Materialzustand, Chargendesign, Formtemperatur, Pressenschließprofil, Formdruck, Aushärtezeit, Werkzeuggenauigkeit und Qualitätskontrolle arbeiten alle in einem Produktionssystem zusammen.

Für Automobil-OEMs, Tier-1-Zulieferer und Verbundspritzgussunternehmen ist das Verständnis des gesamten Herstellungsprozesses von SMC-Automobilteilen von entscheidender Bedeutung, wenn sie eine neue Produktionslinie planen oder eine hydraulische Presse auswählen. In diesem Leitfaden wird der Prozess von der Materialvorbereitung bis zur Prüfung des fertigen Teils erläutert, mit besonderem Augenmerk auf die Press- und Formparameter, die Qualität, Zykluszeit und Produktionskonsistenz beeinflussen.
Inhalt
- 1 1. Vom SMC-Blech zum fertigen Automobilteil: Der komplette Herstellungsprozess
- 2 2. SMC-Materialien für die Automobilindustrie und ihr Einfluss auf die Formgebung
- 3 3. Formpressparameter und Zykluszeitoptimierung
- 4 4. Formen- und Pressendesign für SMC-Autoteile
- 5 5. Qualitätskontrolle, Mängel und Automobilqualifikation
- 6 Vorteile und Grenzen von SMC für den Automobilbau
- 7 Planen Sie eine SMC-Produktionslinie für die Automobilindustrie?
- 8 Häufig gestellte Fragen
- 8.1 Welche Materialien werden normalerweise in Automotive-SMC verwendet?
- 8.2 Welche Temperatur und welcher Druck werden beim SMC-Formpressen im Automobilbereich verwendet?
- 8.3 Wie berechnet man die hydraulische Presskraft, die für ein SMC-Automobilteil erforderlich ist?
- 8.4 Welche Pressenparameter haben den größten Einfluss auf die SMC-Qualität?
- 8.5 Wie können Hersteller die Zykluszeit von SMC-Automobilteilen verkürzen?
- 8.6 Was sind die häufigsten SMC-Formteilfehler?
- 8.7 Welche Qualitätsanforderungen gelten für Automotive-SMC-Komponenten?
- 8.8 Können SMC-Produktionsabfälle recycelt werden?
1. Vom SMC-Blech zum fertigen Automobilteil: Der komplette Herstellungsprozess
Automobil-SMC kommt im Allgemeinen als ausgereiftes Plattenmaterial, geschützt durch Trägerfolien, im Formwerk an. Im Gegensatz zum Spritzgießen, bei dem Pellets geschmolzen und durch ein Angusssystem eingespritzt werden, beginnt das SMC-Formpressen mit einer vorgegebenen Menge und Anordnung von Blattmaterial, dem so genannten Gebühr .
Materialvorbereitung und Ladungsdesign
Die SMC-Platte wird zunächst gemäß den Empfehlungen des Materiallieferanten konditioniert. Anschließend entfernen Bediener oder automatisierte Schneidsysteme die Trägerfolie, schneiden die Blätter in die erforderlichen Formen und wiegen sie, um die vorgegebene Ladungsmasse zu erreichen.
Die Platzierung der Ladung ist entscheidend. Das Material bedeckt vor dem Pressen nicht immer den gesamten Formhohlraum. Stattdessen kann die Ladung nur einen Teil der projizierten Hohlraumfläche einnehmen, so dass das Material während der Kompression fließt. Die optimale Abdeckung hängt von der Teilegeometrie, dem Fasergehalt, den Rippen, Vorsprüngen, der Wandstärke, den Oberflächenanforderungen und der akzeptablen Richtung des Faserflusses ab.
Beladen der Form und Schließen der Presse
Die vorbereitete Charge wird in die beheizte Unterform gegeben. Je nach Produktionsvolumen kann die Beladung manuell oder durch Roboter und automatisierte Handhabungssysteme erfolgen.
Die Presse folgt dann einem kontrollierten Schließprofil, anstatt sich einfach mit einer Geschwindigkeit von offen nach geschlossen zu bewegen. Eine praktische SMC-Sequenz umfasst üblicherweise:
- schneller Ansatz zur Reduzierung unproduktiver Zeiten;
- kontrollierter Kontakt mit der SMC-Ladung;
- langsamer Formschluss zur Kontrolle des Materialflusses;
- Druckaufbau, wenn sich die Kavität der endgültigen Dicke nähert;
- Druckhalten, während das duroplastische Harz aushärtet; und
- kontrollierte Druckentlastung, gefolgt vom Öffnen der Form.
Dieses mehrstufige Bewegungsprofil ist besonders wichtig für große Automobilkomponenten, da ein unkontrolliertes Schließen die Fasern übermäßig bewegen, Luft einschließen, Grate erzeugen oder eine ungleichmäßige Füllung erzeugen kann.
Automotive-Anwendungen
SMC eignet sich sowohl für Pkw- als auch für Nutzfahrzeugkomponenten, bei denen großflächige Formgebung, Korrosionsbeständigkeit, elektrische Isolierung, Dimensionsstabilität oder Leichtbau wichtig sind. Typische Anwendungen können Außenkarosseriebleche, Unterbodenschutzbleche, Frontendstrukturen, Batterieabdeckungen und -gehäuse, Strukturplatten, Elektrogehäuse, Innenstützen und Karosseriekomponenten von Nutzfahrzeugen sein.
2. SMC-Materialien für die Automobilindustrie und ihr Einfluss auf die Formgebung
SMC ist kein einheitliches standardisiertes Material. Automobilqualitäten können sich hinsichtlich der Harzchemie, der Glasfaserverstärkung, des mineralischen Füllstoffs, der Schrumpfungskontrolladditive, des Härtungssystems, der Pigmentierung und anderer Verarbeitungsadditive erheblich unterscheiden.
Eine herkömmliche Formulierung kann eine duroplastische Matrix auf ungesättigter Polyesterbasis verwenden, die mit gehackten Glasfasern verstärkt ist. Andere Harzsysteme können ausgewählt werden, wenn chemische Beständigkeit, Temperaturverhalten, Flammverhalten, elektrische Eigenschaften oder andere anwendungsspezifische Anforderungen wichtiger werden.
| Materialvariable | Hauptfunktion | Auswirkung auf das Formpressen |
| Harzsystem | Bildet die duroplastische Matrix | Beeinflusst Viskosität, Aushärtetemperatur, Aushärtegeschwindigkeit und Endleistung |
| Glasfaseranteil | Bietet Verstärkung | Eine höhere Verstärkung kann den Strömungswiderstand und die erforderliche Formkraft erhöhen |
| Faserlänge | Beeinflusst das mechanische Verhalten | Beeinflusst Fließrichtung, Festigkeit und Füllverhalten |
| Mineralische Füllstoffe | Ändern Sie Kosten, Schrumpfung und Dimensionsverhalten | Einfluss auf Dichte, Viskosität, Oberflächenbeschaffenheit und Formfüllung |
| Low-Profile-Additive | Kontrollieren Sie die Formschrumpfung | Kann die Oberflächenqualität und Dimensionsstabilität verbessern |
| Materielle Reife | Stellt eine geeignete Blattkonsistenz her | Wirkt sich direkt auf Handhabung, Viskosität und Fließwiederholbarkeit aus |
| Ladetemperatur | Bestimmt die Startbedingung für die Verarbeitung | Kann Anfangsviskosität und Füllverhalten beeinflussen |
Aus diesem Grund sollte eine hydraulische Presse nicht allein anhand einer generischen SMC-Spezifikation konfiguriert werden. Die ausgewählte Automobilmaterialsorte sollte zusammen mit der Formgeometrie und den Produktionsanforderungen bewertet werden.
3. Formpressparameter und Zykluszeitoptimierung
In der Formungsphase hat die Pressenleistung den größten Einfluss auf die SMC-Produktion im Automobilbereich. Temperatur, Druck, Position, Geschwindigkeit und Zeit müssen von Zyklus zu Zyklus hinreichend wiederholbar bleiben.
Formtemperatur
Viele herkömmliche SMC-Systeme verwenden etwa beheizte Formen 140–160°C Reichweite. Dies sollte als technischer Startbereich und nicht als universelle Spezifikation behandelt werden. Der tatsächliche Sollwert hängt von der Harzchemie, dem Initiatorsystem, der Teiledicke, der Fließstrecke und der erforderlichen Oberflächenqualität ab.
Die Temperaturgleichmäßigkeit kann genauso wichtig sein wie die durchschnittliche Formtemperatur. Ein heißerer Bereich kann vorzeitig mit der Aushärtung beginnen, während anderswo noch Material fließt, wohingegen ein kälterer Bereich möglicherweise eine längere Aushärtungszeit erfordert oder zu einer unvollständigen Aushärtung führt.
Formdruck und Presstonnage
Der Formdruck variiert ebenfalls erheblich. Bei vielen herkömmlichen SMC-Komponenten kann die Prozessentwicklung innerhalb von etwa 10 Minuten beginnen 3,5–10 MPa Für schwierige Füllungen, hochverstärkte Materialien oder komplexe Strukturteile können höhere Werte erforderlich sein, die sich dem Bereich nähern oder überschreiten 10–15 MPa .
Die erforderliche hydraulische Presskraft sollte daher in erster Linie aus der projizierten Formfläche und dem erforderlichen Werkzeuginnendruck berechnet werden:
Anschließend sollte ein technischer Spielraum für Materialschwankungen, ungleichmäßige Belastung, Blitzempfindlichkeit, Prozessentwicklung und zukünftige Produktionsanforderungen berücksichtigt werden. Die Auswahl einer SMC-Presse nur nach dem Gewicht des fertigen Teils kann zu einer erheblichen Unterdimensionierung führen.
Aushärte- und Druckhaltezeit
Eine Druckhalte- oder Aushärtungszeit von ca 60–180 Sekunden kann eine nützliche vorläufige Referenz für viele SMC-Anwendungen im Automobilbereich sein, obwohl dickere Komponenten und bestimmte Formulierungen längere Zyklen erfordern können.
Der Versuch, die Zykluszeit einfach durch eine Erhöhung der Werkzeugtemperatur zu verkürzen, ist riskant. Wenn die Oberfläche zu härten beginnt, bevor die Ladung vollständig geflossen ist, können kurze Schüsse, Bindenähte, eine schlechte Rippenfüllung oder Oberflächenfehler auftreten.
Woher normalerweise Zykluszeitverbesserungen kommen
- Reduzierung unnötiger Anfahrts- und Rückkehrzeiten der Presse;
- Optimierung des Übergangs zwischen Positionsregelung und Druckregelung;
- Verbesserung der Gleichmäßigkeit der Formerwärmung;
- Stabilisierung des Ladungsgewichts und der Ladungsplatzierung;
- Verwendung von automatisiertem Schneiden, Be- und Entladen;
- Optimierung des materialspezifischen Aushärtungsfensters;
- Verwendung von parallelem Beschneiden oder nachgelagerten Vorgängen; und
- Aufzeichnen von Zykluskurven zur Identifizierung von Prozessschwankungen.
Moderne servogesteuerte Hydraulikpressen kommen vor allem dort zum Einsatz, wo mehrere Geschwindigkeits- und Druckstufen erforderlich sind. Durch die Regelung im geschlossenen Regelkreis kann das Maschinenrezept Annäherungsgeschwindigkeit, Kontaktposition, Formgeschwindigkeit, Druckrampe, Haltedruck sowie Freigabe- und Rückbewegungen unabhängig voneinander definieren.
4. Formen- und Pressendesign für SMC-Autoteile
Beim Spritzgießen von Automobilen in großen Stückzahlen müssen Form und Presse gemeinsam konstruiert werden. Eine ausreichende Tonnage bedeutet nicht automatisch, dass eine Presse eine bestimmte SMC-Form bedienen kann.
Zu den wichtigen Press-to-Mold-Matching-Parametern gehören:
- projizierte Formfläche zur Berechnung der erforderlichen Kraft;
- Formabmessungen zur Bestimmung der Plattengröße;
- Höhe der geschlossenen Form für Maschinen-Tageslichtauswahl;
- erforderlicher Öffnungsabstand zur Hubberechnung;
- Anforderungen an die Teileextraktion für Tageslicht- und Automatisierungsfreigabe;
- Formgewicht für Platten- und Strukturdesign;
- Heizzonen für Temperaturgleichmäßigkeit; und
- Plattenparallelität und Steifigkeit für eine gleichmäßige Hohlraumdicke.
Für die Form selbst muss die Entlüftung das Entweichen eingeschlossener Gase und Luft während des Materialflusses ermöglichen. Flash-Lands und Überlaufbereiche sollten entsprechend dem Materialverhalten geplant werden und nicht als nachträglicher Einfall behandelt werden. Eine schlechte Entlüftung kann zu Porosität, Verbrennungen und unvollständiger Befüllung führen, während eine ungeeignete Überlaufkonstruktion zu mehr Materialverschwendung führen kann.
Große Automobilformen sollten außerdem eine stabile Wärmeverteilung gewährleisten. Heizkanal- oder Elektroheizungsanordnungen sollten heiße und kalte Zonen auf großen Formoberflächen minimieren. Einsätze, Auswerfer und lokale Merkmale müssen so gestaltet sein, dass sie den Materialfluss nicht beeinträchtigen oder eine unkontrollierte Faserorientierung verursachen.
5. Qualitätskontrolle, Mängel und Automobilqualifikation
Eine SMC-Produktionslinie für die Automobilindustrie benötigt eine Qualitätskontrolle auf drei Ebenen: Kontrolle des Materialeingangs, Überwachung des Formprozesses und Validierung der fertigen Teile.
Prozessüberwachung
Zu den Produktionsaufzeichnungen können Chargengewicht, Materialcharge, Formtemperatur, Schließposition, Formgeschwindigkeit, Spitzendruck, Haltedruck, Aushärtezeit und Gesamtzykluszeit gehören. Die Verfolgung dieser Variablen hilft Herstellern, ein stabiles Prozessfenster festzulegen und Fehler mithilfe tatsächlicher Maschinendaten anstelle von Annahmen des Bedieners zu untersuchen.
Typische Fertigteilprüfung
Je nach Bauteil und Kundenspezifikation kann die Inspektion visuelle Oberflächenprüfungen, Maßmessungen, CMM-Inspektion, Dichteprüfung, Zug- oder Biegeprüfung, Schlagprüfung, Wasserabsorptionsbewertung, thermische Analyse wie DSC und ausgewählte zerstörungsfreie Prüfmethoden für sicherheitskritische Strukturen umfassen.
| Häufiger Defekt | Mögliche Ursachen | Typische Korrekturrichtung |
| Porosität / Hohlräume | Eingeschlossene Luft, schlechte Entlüftung, ungeeignetes Schließprofil | Überprüfen Sie die Platzierung der Ladung, die Entlüftung und die Schließgeschwindigkeit der Form |
| Kurzer Schuss | Unzureichende Ladung, schlechter Durchfluss, vorzeitige Aushärtung oder unzureichender Druck | Ladungsgewicht, Temperatur, Fließstrecke und Druck prüfen |
| Übermäßiger Blitz | Übermäßige Ladung, übermäßiger Druck oder Zustand der Werkzeuge | Überprüfen Sie die Ladungsmasse, das Druckprofil und den Formzustand |
| Verzug | Ungleichmäßige Aushärtung, thermisches Ungleichgewicht oder Faserorientierung | Überprüfen Sie die Temperaturverteilung, das Lademuster und die Kühlunterstützung |
| Oberflächenwelligkeit | Materialfluss, Schrumpfung oder Temperaturschwankungen | Optimieren Sie Materialzustand, Werkzeugtemperatur und Fließprofil |
| Delaminierung | Materialzustand, Lufteinschlüsse oder unzureichende Verfestigung | Überprüfen Sie die Materialhandhabung, die Chargenanordnung und den Formdruck |
Dokumentation der Automobilqualität
Bei OEM- und Tier-1-Programmen geht die Teilegenehmigung über eine einfache Maßprüfung hinaus. Abhängig von der Kunden- und Lieferkettenebene müssen Hersteller möglicherweise innerhalb eines IATF 16949-basierten Qualitätsmanagementsystems arbeiten und Anforderungen wie APQP, PPAP, PFMEA, Kontrollpläne, MSA, SPC, Rückverfolgbarkeit und Prozessfähigkeitsstudien unterstützen.
Das genaue Qualifizierungspaket variiert je nach OEM und kundenspezifischen Anforderungen. Ford, General Motors, Stellantis, BMW, Volkswagen und andere Automobilhersteller können ihre eigenen zusätzlichen Anforderungen beibehalten, daher sollte der Produktions- und Inspektionsplan anhand der geltenden Kundenspezifikation erstellt werden, anstatt von einer universellen Genehmigungscheckliste auszugehen.
Vorteile und Grenzen von SMC für den Automobilbau
SMC bietet mehrere Vorteile für Automobilkomponenten. Große und geometrisch komplexe Teile können oft in einem einzigen Werkzeug formgepresst werden, wodurch Rippen, Vorsprünge, Montagemerkmale und andere Funktionen in ein Bauteil integriert werden können. Das Material bietet außerdem Korrosionsbeständigkeit, elektrische Isolierung und ein günstiges Verhältnis von Steifigkeit zu Gewicht.
Allerdings ist SMC nicht automatisch für jedes Teil die kostengünstigste Lösung. Hochleistungspressen und große beheizte Formen erfordern erhebliche Anfangsinvestitionen. Materialfluss und Faserorientierung müssen sorgfältig gesteuert werden, hochwertige Oberflächen erfordern eine strengere Prozesskontrolle und das Recycling von Duroplast-Verbundwerkstoffen bleibt komplizierter als das Umschmelzen herkömmlicher Thermoplaste.
Der beste Geschäftsfall ergibt sich normalerweise, wenn Komponentenintegration, Korrosionsbeständigkeit, geringes Gewicht, Designfreiheit und Wiederholbarkeit bei hohen Stückzahlen die Investition in Werkzeuge und Ausrüstung rechtfertigen.
Planen Sie eine SMC-Produktionslinie für die Automobilindustrie?
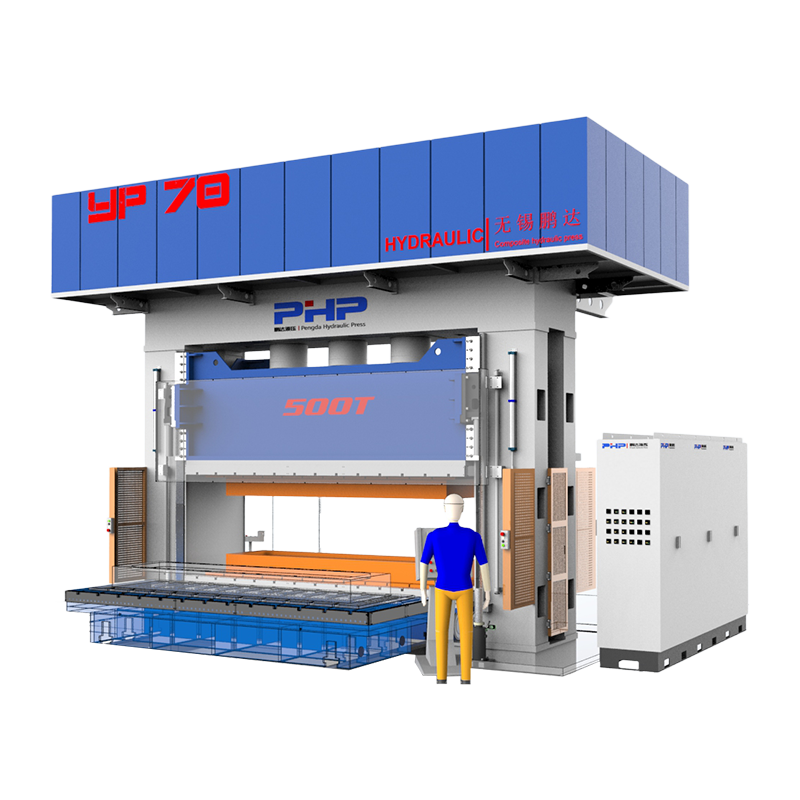
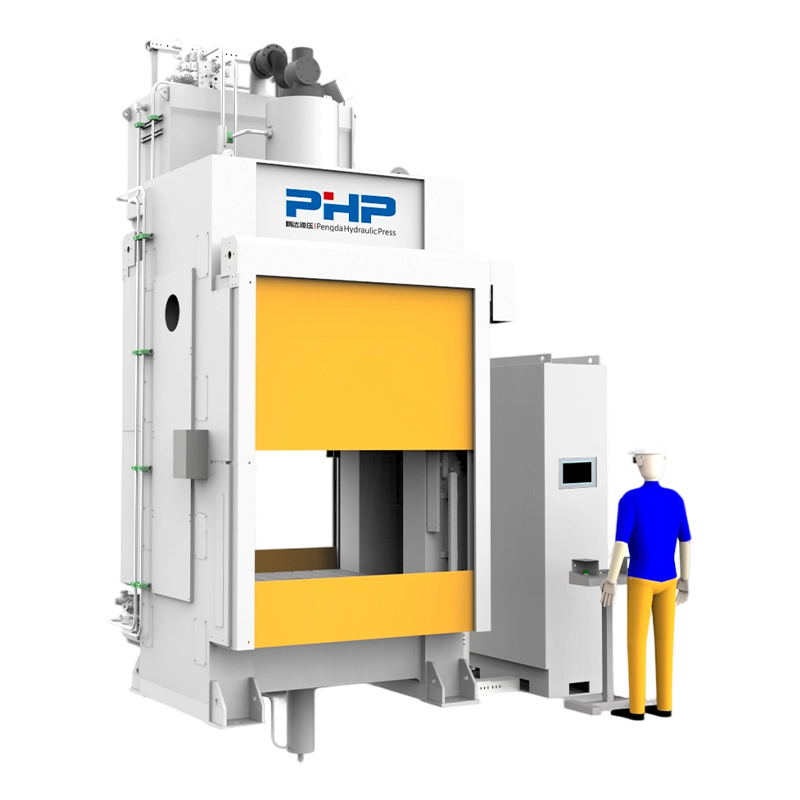
Wuxi PengdaHZ Intelligent Equipment Co., Ltd. entwickelt hydraulische und servogesteuerte Pressenlösungen für SMC und andere Verbundstoff-Formpressanwendungen.
Stellen Sie für ein neues Automotive-SMC-Projekt Folgendes bereit: Teilezeichnung, geplante Formfläche, SMC-Materialsorte, Formabmessungen, Formgewicht, Zielzykluszeit, jährliches Produktionsvolumen, erforderliche Heizmethode und Automatisierungsanforderungen .
Diese Eingaben können verwendet werden, um geeignete Pressenkraft, Plattenabmessungen, Tageslicht, Hub, Formheizungskonfiguration, Druck- und Positionssteuerung, Be-/Entladeautomatisierung und Gesamtkonfiguration der Produktionslinie zu bewerten.
Kontaktieren Sie Wuxi PengdaHZ, um Ihre Anforderungen an eine SMC-Presse oder eine automatisierte Verbundformlinie zu besprechen.
Häufig gestellte Fragen
Welche Materialien werden normalerweise in Automotive-SMC verwendet?
Automobil-SMC besteht üblicherweise aus einem duroplastischen Harzsystem, einer Verstärkung aus geschnittenen Glasfasern, mineralischen Füllstoffen, Schrumpfungskontrolladditiven, Härtungsmitteln und Verarbeitungsadditiven. Die genaue Formulierung hängt von den strukturellen, oberflächenbezogenen, thermischen, elektrischen und chemischen Beständigkeitsanforderungen ab.
Welche Temperatur und welcher Druck werden beim SMC-Formpressen im Automobilbereich verwendet?
Bei vielen herkömmlichen SMC-Materialien liegen die Formtemperaturen bei etwa 140–160 °C. Vorläufige Formpressdrücke können üblicherweise im Bereich von etwa 3,5–10 MPa liegen, während schwierige Strukturteile einen höheren Druck erfordern können. Die endgültigen Parameter sollten immer auf den Empfehlungen des ausgewählten Materiallieferanten basieren und durch Formversuche validiert werden.
Wie berechnet man die hydraulische Presskraft, die für ein SMC-Automobilteil erforderlich ist?
Eine vorläufige Berechnung multipliziert die projizierte Formfläche mit dem erforderlichen Werkzeuginnendruck. Je nach Formdesign, Materialvariation, Hohlraumbeladung und Produktionsanforderungen wird dann ein angemessener technischer Spielraum hinzugefügt.
Welche Pressenparameter haben den größten Einfluss auf die SMC-Qualität?
Zu den wichtigen Variablen zählen die Formschließgeschwindigkeit, der Übergang von Position zu Druck, der Formdruck, die Druckstabilität, die Aushärtezeit, die Gleichmäßigkeit der Formtemperatur, die Plattenparallelität und die Wiederholbarkeit zwischen den Formzyklen.
Wie können Hersteller die Zykluszeit von SMC-Automobilteilen verkürzen?
Die Zykluszeit kann verkürzt werden, indem unproduktive Pressenbewegungen verkürzt, das materialspezifische Aushärtungsfenster optimiert, die Formerwärmung verbessert, die Chargenvorbereitung und -handhabung automatisiert, die Chargenplatzierung stabilisiert und Beschnitt- oder Sekundärvorgänge außerhalb der Formstation verlagert werden, wo dies sinnvoll ist.
Was sind die häufigsten SMC-Formteilfehler?
Häufige Probleme sind Porosität, kurze Schüsse, übermäßiger Grat, Oberflächenwelligkeit, Verzug und Delaminierung. Bei der Diagnose sollten der Materialzustand, das Chargendesign, die Formtemperatur, die Entlüftung, die Schließgeschwindigkeit der Presse, der Druckverlauf und die Aushärtungsbedingungen zusammen berücksichtigt werden.
Welche Qualitätsanforderungen gelten für Automotive-SMC-Komponenten?
Die Anforderungen hängen vom OEM, Tier-1-Kunden und der Komponente ab. Automobilprogramme können IATF 16949-Qualitätssysteme zusammen mit APQP, PPAP, PFMEA, Kontrollplänen, MSA, SPC, Rückverfolgbarkeit, Fähigkeitsstudien und kundenspezifischen Produkttests umfassen.
Können SMC-Produktionsabfälle recycelt werden?
SMC ist ein duroplastischer Verbundwerkstoff, daher kann ausgehärteter Abfall nicht einfach wie ein Thermoplast geschmolzen und umgeformt werden. Abhängig vom Material und der regionalen Abfallinfrastruktur können die Optionen mechanische Zerkleinerung und Wiederverwendung als Füllstoff, Rückgewinnung in der Zementindustrie, spezielle Recyclingprozesse für Verbundstoffe oder andere zugelassene Abfallbewirtschaftungswege umfassen. Hersteller sollten die Route gemäß den örtlichen Vorschriften und den Nachhaltigkeitsanforderungen der Kunden bewerten.