 English
 中文简体
 Español
 Português
 Deutsch
 русский
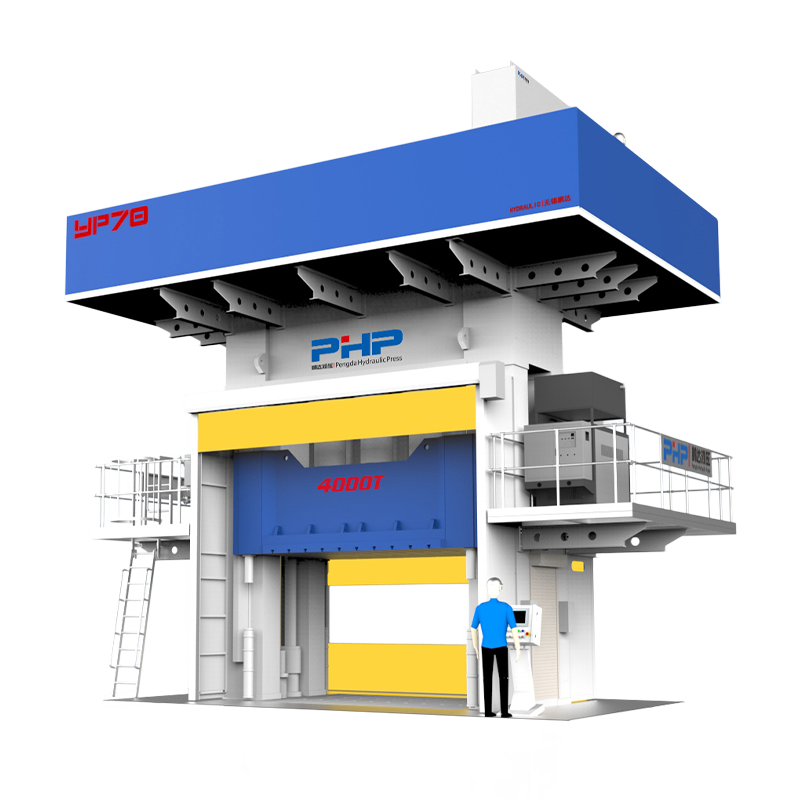
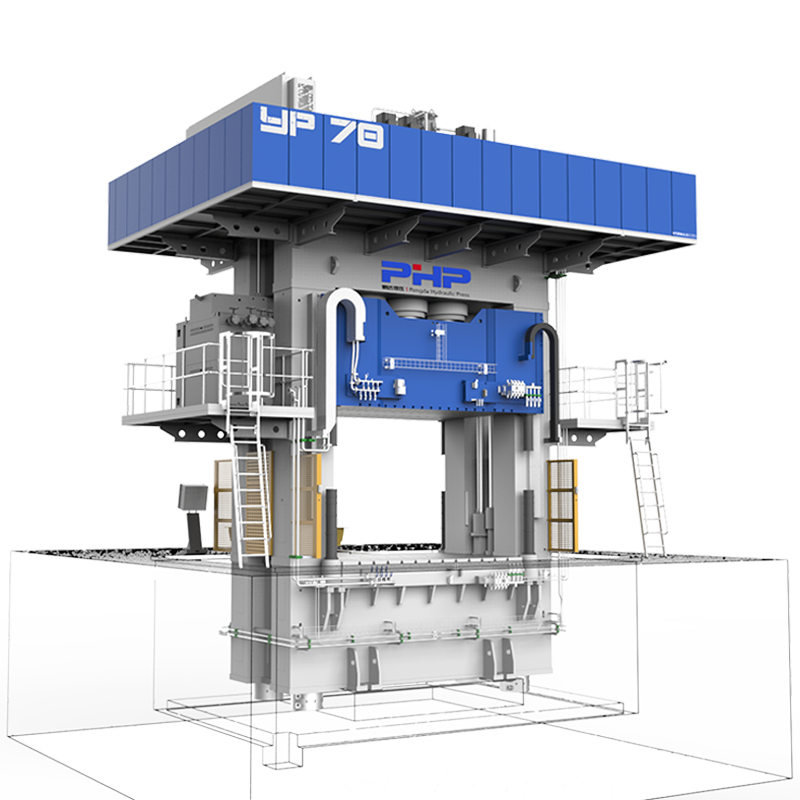
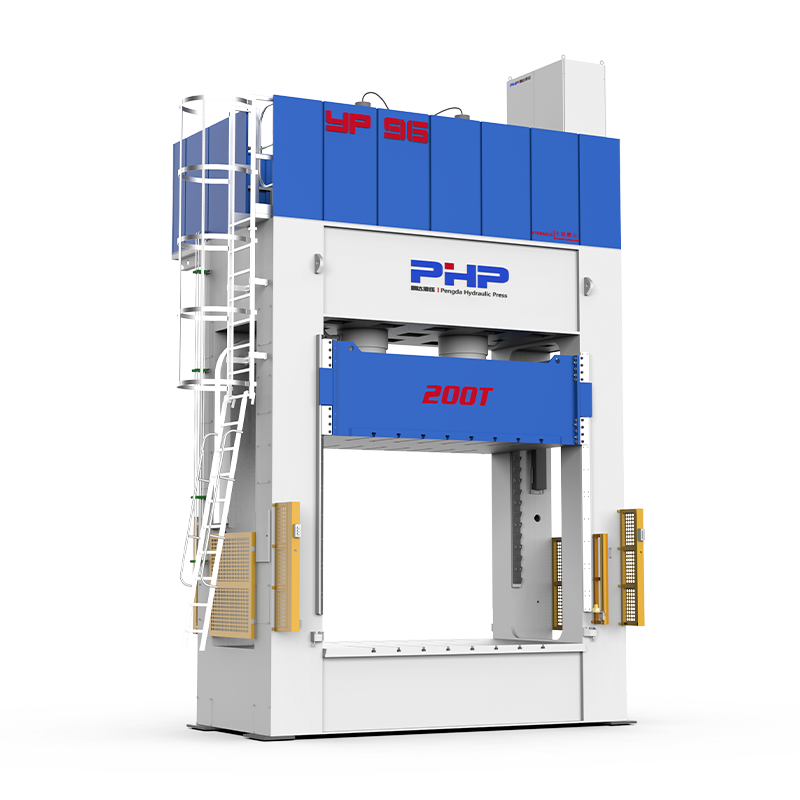

Beim großvolumigen SMC-Formpressen kann eine Verkürzung der Zykluszeit um nur wenige Sekunden die jährliche Produktionskapazität erheblich steigern. Eine bloße Verkürzung der Aushärtungszeit oder eine Erhöhung der Druckgeschwindigkeit kann jedoch zu kurzen Schüssen, Blasen, Verzug, unvollständiger Aushärtung und inkonsistenten Abmessungen führen.
Der effektivste Weg, einen SMC-Formzyklus zu verkürzen, besteht darin, den gesamten Prozess zu analysieren: Materialvorbereitung, Ladungsbeladung, Schließen der Form, Materialfluss, Druckaufbau, Aushärten, Dekompression, Öffnen der Form, Auswerfen und Teilehandhabung.
Reduzieren Sie zuerst die nicht wertschöpfende Zeit → Optimieren Sie den Fluss → Optimieren Sie die Aushärtung → Automatisieren Sie sich wiederholende Handhabung
Inhalt
- 1 1. Was bestimmt eigentlich die SMC-Formzykluszeit?
- 2 2. Optimieren Sie das Schließprofil der Presse, anstatt einfach nur die Geschwindigkeit zu erhöhen
- 3 3. Verbessern Sie das Ladungsdesign, um die Fließzeit zu verkürzen
- 4 4. Optimieren Sie die Formtemperatur sorgfältig
- 5 5. Reduzieren Sie die Aushärtezeit basierend auf dem tatsächlichen Aushärteverhalten
- 6 6. Verbessern Sie die Formerwärmung und die thermische Gleichmäßigkeit
- 7 7. Druckaufbau und Nachdruck optimieren
- 8 Verwenden Sie die tatsächliche Druckkurve, um verlorene Sekunden zu finden
- 9 8. Reduzieren Sie die Öffnungs-, Auswurf- und Handhabungszeit der Form
- 10 9. Bereiten Sie die nächste Ladung vor, während das aktuelle Teil aushärtet
- 11 10. Nutzen Sie Automatisierung dort, wo Wiederholungen zu Engpässen führen
- 12 11. Tauschen Sie Zykluszeit nicht gegen Fehlerrate aus
- 13 12. Praktischer Workflow zur Zykluszeitoptimierung
- 14 13. Welche Parameter sollten überwacht werden?
- 15 Reduzieren Sie die Zykluszeit durch die Verbesserung des gesamten SMC-Formsystems
- 16 SMC-Kompressionspressenlösungen von Wuxi PengdaHZ
- 17 Häufig gestellte Fragen
- 17.1 Wie lässt sich die Zykluszeit beim SMC-Formen am besten verkürzen?
- 17.2 Kann eine Erhöhung der Formtemperatur die Aushärtungszeit von SMC verkürzen?
- 17.3 Kann ein schnelleres Schließen der Presse die Zykluszeit verkürzen?
- 17.4 Warum beeinflusst das Lademuster die Zykluszeit?
- 17.5 Wie erkenne ich, ob die Aushärtezeit zu lang ist?
- 17.6 Reduziert die Automatisierung die Zykluszeit beim SMC-Formen?
- 17.7 Welche Pressparameter sind für das schnelle SMC-Formen am wichtigsten?
1. Was bestimmt eigentlich die SMC-Formzykluszeit?

Die Zykluszeit beim SMC-Formen wird oft so behandelt, als wäre sie nur die Aushärtezeit. Tatsächlich umfasst der gesamte Produktionszyklus mehrere separate Phasen.
Gesamtzykluszeit = Laden, Schließen, Fließen/Kompression, Aushärten, Öffnen, Auswerfen, Entladen Die größte Verbesserungsmöglichkeit liegt nicht immer in der Heilungsphase.
Wenn ein Prozess beispielsweise eine Aushärtungszeit von 120 Sekunden hat, die Bediener jedoch weitere 35 Sekunden damit verbringen, Ladungen manuell zu laden, Formteile zu entfernen und den nächsten Zyklus vorzubereiten, hat eine Verkürzung der Aushärtung um 5 Sekunden möglicherweise weniger Auswirkungen als die Automatisierung der Handhabungsphase.
01
Material & Beladung
Das Schneiden, Wiegen, Stapeln, Positionieren und manuelle Laden von Chargen kann zu erheblichen Leerlaufzeiten beim Pressen führen.
02
Formen und Aushärten
Schließgeschwindigkeit, Fließverhalten, Formdruck, Werkzeugtemperatur und Aushärtungskinetik des Harzes bestimmen den produktiven Presszyklus.
03
Öffnung und Handhabung
Dekompression, Formöffnung, Auswurf, Roboterhandhabung und Inspektion können bestimmen, wie schnell der nächste Zyklus beginnt.
Best Practice: Notieren Sie die tatsächliche Zeit, die jede Stufe verbraucht, bevor Sie Prozessparameter ändern. Die längste Etappe ist nicht immer die einfachste oder sicherste Etappe, die man abkürzen kann.
2. Optimieren Sie das Schließprofil der Presse, anstatt einfach nur die Geschwindigkeit zu erhöhen
Einer der ersten Orte, an denen nach einer Verbesserung der Zykluszeit gesucht werden sollte, ist die Pressenbewegung. Allerdings sollte eine SMC-Presse nicht einfach mit maximaler Geschwindigkeit aus der Offenstellung auf vollen Druck schließen.
Ein praktischer Formpresszyklus verwendet normalerweise mehrere Bewegungsschritte:
Schnelle Annäherung
Die bewegliche Platte bewegt sich schnell, während kein Kontakt mit der SMC-Ladung besteht. Diese Stufe sollte unnötige Leerlaufbewegungen minimieren.
Kontrolliertes langsames Schließen
Sobald sich die Form der Ladung nähert, schaltet die Presse auf eine kontrollierte niedrigere Geschwindigkeit um. Dadurch kann das SMC durch den Hohlraum strömen und die eingeschlossene Luft kann entweichen.
Druckaufbau
Nachdem die Hohlraumfüllung ausreichend fortgeschritten ist, entwickelt die Maschine den erforderlichen Formdruck und tritt in die Halte-/Aushärtephase ein.
Beginnt das langsame Schließen zu früh, wird wertvolle Zykluszeit verschwendet. Wenn es zu spät beginnt oder zu schnell erfolgt, können Fehler wie Lufteinschlüsse, übermäßiger Grat und instabiler Fluss zunehmen.
Das Ziel ist nicht die maximale Schließgeschwindigkeit. Das Ziel ist das kürzestes wiederholbares Schließprofil, das dennoch eine stabile Befüllung und Entlüftung gewährleistet.
3. Verbessern Sie das Ladungsdesign, um die Fließzeit zu verkürzen
Das Ladungsmuster hat einen direkten Einfluss darauf, wie weit SMC fließen muss, bevor der Hohlraum gefüllt wird.
Ein ineffizientes Ladungsmuster kann eine übermäßige Materialbewegung erfordern, was die Fließzeit verlängert und außerdem zu Folgendem führen kann:
- Variation der Faserorientierung;
- Fließspuren;
- harzreiche oder harzarme Regionen;
- Lufteinschluss;
- lokale Dickenschwankung;
- Verzug.
Die Zykluszeitoptimierung sollte daher Experimente umfassen mit:
- Gebührendeckung;
- Blattabmessungen;
- Anzahl der Schichten;
- Ladeposition;
- Orientierung;
- Gesamtladungsgewicht.
Ein Füllmuster, das die durchschnittliche Fließstrecke verkürzt, kann oft dazu führen, dass die Presse schneller einen stabilen Druck erreicht, ohne einfach die Schließgeschwindigkeit zu erhöhen.
4. Optimieren Sie die Formtemperatur sorgfältig
Die Formtemperatur hat einen großen Einfluss sowohl auf den Harzfluss als auch auf die Aushärtungsgeschwindigkeit.
Eine Erhöhung der Temperatur kann die Aushärtung beschleunigen und die Haltezeit verkürzen, jedoch nur innerhalb des validierten Materialverarbeitungsfensters.
Wenn die Form zu heiß wird, kann das Harz mit der Aushärtung beginnen, bevor das SMC die Kavität vollständig gefüllt hat. Mögliche Folgen sind:
- kurze Aufnahmen;
- schlechte Rippenfüllung;
- Fließspuren;
- Oberflächenfehler;
- übermäßiger innerer Stress.
Bei zu niedriger Temperatur tritt das gegenteilige Problem auf: Die Aushärtung dauert länger und die Presse bleibt unnötig belegt.
Überprüfen Sie nicht nur den Reglersollwert
Eine Steuerung, die die korrekte Temperatur anzeigt, garantiert keine gleichmäßige Werkzeugtemperatur. Messen Sie mehrere Formenpositionen und überprüfen Sie die Mitte, Ecken, dicke Bereiche, dünne Abschnitte und wiederkehrende Fehlerstellen.
Die Verbesserung der thermischen Gleichmäßigkeit kann manchmal die Zykluszeit verkürzen, ohne die nominale Formtemperatur zu erhöhen, da die kältesten Bereiche der Form nicht mehr die minimale Aushärtezeit bestimmen.
5. Reduzieren Sie die Aushärtezeit basierend auf dem tatsächlichen Aushärteverhalten
Die Aushärtezeit stellt oft den größten Einzelabschnitt eines SMC-Formzyklus dar und ist daher ein offensichtliches Optimierungsziel.
Allerdings sollte die Aushärtezeit nicht verkürzt werden, nur weil das Formteil unmittelbar nach dem Öffnen optisch akzeptabel erscheint.
Eine unzureichende Heilung kann Folgendes verursachen:
- Verzug nach dem Formen;
- Blasen;
- Dimensionsdrift;
- reduzierte mechanische Leistung;
- Oberflächenprobleme beim Lackieren oder der Weiterverarbeitung;
- schlechte thermische Stabilität.
Ein besserer Ansatz besteht darin, die minimal akzeptable Aushärtungszeit mithilfe von Prozessversuchen und gegebenenfalls Materialcharakterisierungen wie DSC zu bestimmen.
Streben Sie nicht nach der kürzesten Aushärtezeit Streben Sie die kürzeste Aushärtezeit an, die den Maß-, Mechanik- und Oberflächenanforderungen stets gerecht wird.
Wenn ein Prozess derzeit eine sehr konservative Haltezeit verwendet, können kontrollierte Versuche diese Schritt für Schritt reduzieren und gleichzeitig Folgendes überprüfen:
- Teiletemperatur nach dem Auswerfen;
- Dimensionsstabilität;
- Verzug nach dem Abkühlen;
- Oberflächenzustand;
- mechanische Eigenschaften;
- Verhalten nach der Aushärtung.
6. Verbessern Sie die Formerwärmung und die thermische Gleichmäßigkeit
Eine ungleichmäßige Formtemperatur kann dazu führen, dass der gesamte Formzyklus darauf warten muss, dass der kälteste Bereich des Teils aushärtet.
Zu den häufigsten thermischen Problemen gehören:
- schlechtes Heizzonengleichgewicht;
- falsche Position des Thermoelements;
- Verschlechterung der Heizung;
- große Unterschiede zwischen dicken und dünnen Formabschnitten;
- Wärmeverlust in der Nähe von Formrändern;
- schlechter thermischer Kontakt zwischen den Formkomponenten.
Regelmäßige thermische Kartierungen helfen dabei, diese Unterschiede zu identifizieren.
Bessere Temperaturgleichmäßigkeit → gleichmäßigere Aushärtung → geringere Sicherheitsmarge → kürzerer validierter Zyklus
Dies ist oft sicherer, als einfach jeden Heizsollwert zu erhöhen.
7. Druckaufbau und Nachdruck optimieren
Der Druck sollte sich im richtigen Stadium des Materialflusses entwickeln. Wenn der volle Druck zu früh aufgebaut wird, kann dies den Durchfluss einschränken oder den Grat erhöhen, während ein zu langsamer Druckaufbau Maschinenzeit verschwenden und zu unzureichender Verdichtung führen kann.
Ingenieure sollten die tatsächliche Pressenkurve überprüfen, anstatt sich nur auf programmierte Werte zu verlassen.
Verwenden Sie die tatsächliche Druckkurve, um verlorene Sekunden zu finden
Eine nützliche Zyklusaufzeichnung sollte Folgendes zeigen:
- Plattenposition;
- Annäherungsgeschwindigkeit;
- langsame Formgeschwindigkeit;
- Geschwindigkeitsübergangspunkt;
- Druckaufbau;
- Spitzendruck;
- Haltedruck;
- Haltedauer;
- Dekompression;
- Öffnungsgeschwindigkeit.
Die Überprüfung dieser Kurven kann unnötige Verzögerungen, langsame Übergänge, Drucküberschreitungen, instabilen Druck und übermäßige Verweilzeit aufdecken, die anhand der Sollwerte allein schwer zu erkennen sind.
8. Reduzieren Sie die Öffnungs-, Auswurf- und Handhabungszeit der Form
Viele Hersteller konzentrieren sich fast ausschließlich auf die Aushärtezeit und übersehen dabei, dass einige Sekunden verloren gehen, nachdem die Aushärtung bereits abgeschlossen ist.
Zu den potenziellen Möglichkeiten gehören:
- schnellere, aber kontrollierte Dekompression;
- optimierte Formöffnungsgeschwindigkeit;
- kürzerer unnötiger vollständig geöffneter Weg;
- automatische Auswerfersequenzierung;
- Roboter-Teileentfernung;
- automatisches Trennmittelsprühen;
- parallele Ladungsvorbereitung außerhalb der Presse;
- Automatische Positionierung der nächsten Ladung.
Wenn eine Presse beispielsweise bei jedem Zyklus 300 mm weiter als nötig öffnet, wird sowohl Öffnungs- als auch Schließzeit verschwendet.
Optimieren Sie den erforderlichen Öffnungsabstand für die jeweilige Form und Handhabungsmethode. Verwenden Sie nicht automatisch für jedes Produkt den maximalen Presshub.
9. Bereiten Sie die nächste Ladung vor, während das aktuelle Teil aushärtet
Eine der einfachsten Produktivitätsverbesserungen besteht darin, die Materialvorbereitungsarbeit außerhalb des Pressenzyklus zu verlagern.
Anstatt mit der Vorbereitung der nächsten Charge zu warten, bis sich die Form öffnet, können Bediener oder Automatisierung diese während der Aushärtungsphase vorbereiten.
Dies kann Folgendes umfassen:
- Schneiden von SMC-Platten;
- Wiegen der Ladung;
- Stapelschichten;
- Überprüfung der Ausrichtung;
- Platzieren der Ladung auf einem Ladetablett.
Die Presse sollte so viel Zeit wie möglich mit der wertschöpfenden Formgebung verbringen, anstatt auf die manuelle Vorbereitung zu warten.
10. Nutzen Sie Automatisierung dort, wo Wiederholungen zu Engpässen führen
Automatisierung verkürzt nicht automatisch die Aushärtezeit, kann aber Abweichungen und Totzeiten zwischen Formzyklen erheblich reduzieren.
| Automatisierungsbereich | Möglicher Zykluszeitvorteil | Zusätzlicher Nutzen |
| Automatisches Laden der Ladung | Reduziert die Wartezeit auf die Druckmaschine | Wiederholbarere Ladeposition |
| Entfernen von Roboterteilen | Schnelleres, wiederholbares Entladen | Verbesserte Bedienersicherheit |
| Automatischer Auswurf | Kürzere Entladesequenz | Konsistente Teilefreigabe |
| Automatische Trennmittelanwendung | Reduziert manuelle Eingriffe | Konsistentere Anwendung |
| Rezeptsteuerung | Reduziert die Einrichtungs- und Anpassungszeit | Verbesserte Wiederholgenauigkeit |
| Zyklusdatenprotokollierung | Hilft, versteckte Verzögerungen zu erkennen | Unterstützt Prozessverbesserung und SPC |
11. Tauschen Sie Zykluszeit nicht gegen Fehlerrate aus
Ein schnellerer Zyklus ist nicht sinnvoll, wenn Ausschuss und Nacharbeit zunehmen.
Angenommen, ein Prozess wird von 180 Sekunden auf 160 Sekunden verkürzt, die Ausschussrate steigt jedoch von 1 % auf 7 %. Die theoretische Produktivitätsverbesserung kann größtenteils verloren gehen durch:
- Schrottmaterial;
- Nacharbeit;
- Maschinenzeit, die für Ersatzteile aufgewendet wird;
- Qualitätsprüfung;
- Produktionsunterbrechungen.
Die Taktzeitoptimierung sollte immer gemeinsam mit bewertet werden Ausbeute beim ersten Durchgang, Ausschussrate, Abmessungsfähigkeit und Teileleistung.
12. Praktischer Workflow zur Zykluszeitoptimierung
1
Notieren Sie den aktuellen Zyklus Unterteilen Sie den gesamten Formzyklus in Beladen, Schließen, Fließen, Druckaufbau, Aushärten, Öffnen, Auswerfen und Entladen. 2
Identifizieren Sie die größten Zeitfresser Trennen Sie produktive Aushärtungszeit von vermeidbarem Warten oder unnötigen Maschinenbewegungen. 3
Optimieren Sie zuerst die Zeit, die nicht aushärtet Verbessern Sie die Beladung, die Annäherungsgeschwindigkeit, den Öffnungsabstand, das Entladen und die Handhabung, bevor Sie die Aushärtung aggressiv verkürzen. 4
Überprüfen Sie Ladung und Durchfluss Optimieren Sie die Ladeposition und das Schließprofil der Presse, um unnötigen Materialfluss zu reduzieren. 5
Formentemperatur zuordnen Überprüfen Sie die thermische Gleichmäßigkeit, anstatt sich nur auf die Heizsollwerte zu verlassen. 6
Reduzieren Sie die Aushärtezeit in kontrollierten Schritten Validieren Sie jede Änderung mit Maß-, Oberflächen- und mechanischen Prüfungen. 7
Standardisieren Sie das verbesserte Rezept Integrieren Sie validierte Geschwindigkeits-, Positions-, Druck-, Temperatur- und Zeitparameter in das Produktionsrezept. 13. Welche Parameter sollten überwacht werden?
| Parameter | Warum es überwachen? |
| Gesamtzykluszeit | Primärer Produktivitätsindikator |
| Ladezeit | Identifiziert Bearbeitungsengpässe |
| Schließzeit | Identifiziert unnötige langsame Bewegungen |
| Druckaufbau Time | Zeigt die Leistung von Hydraulik- und Prozessübergängen |
| Aushärte-/Haltezeit | Oft der größte produktive Teil des Zyklus |
| Formtemperatur | Steuert das Fließ- und Aushärteverhalten |
| Öffnungs-/Auswurfzeit | Identifiziert Nicht-Formverluste |
| Teilegewicht | Bestätigt eine stabile Ladevorbereitung |
| Ausschussrate | Verhindert falsche Produktivitätsverbesserungen |
| First-Pass-Ertrag | Bestätigt, dass eine schnellere Produktion immer noch akzeptable Teile produziert |
Reduzieren Sie die Zykluszeit durch die Verbesserung des gesamten SMC-Formsystems
Der schnellste SMC-Prozess entsteht nicht durch die Änderung eines Parameters.
Nachhaltige Zykluszeitverkürzung entsteht durch die Koordination:
Materialladungsmuster Formtemperatur Pressenbewegung Druckhärtungsautomatisierung
In vielen Fällen lassen sich die sichersten Produktivitätsgewinne dadurch erzielen, dass nicht wertschöpfende Bewegungen eliminiert, die Ladungsplatzierung verbessert und die Formtemperatur stabilisiert werden, bevor aggressive Verkürzungen der Aushärtezeit unternommen werden.
Eine gut gesteuerte hydraulische Presse ist auch deshalb wichtig, weil eine schnellere Produktion einen wiederholbaren Übergang zwischen schneller Annäherung, kontrolliertem Durchfluss, Druckaufbau, Halten, Dekompression und Öffnen erfordert.
SMC-Kompressionspressenlösungen von Wuxi PengdaHZ
Wuxi PengdaHZ Intelligent Equipment Co., Ltd. entwickelt hydraulische Presssysteme für SMC-, BMC- und Verbundstoff-Formpressanwendungen.
Für Hersteller, die kürzere Zykluszeiten anstreben, sollte bei der Auswahl der Ausrüstung mehr als nur die Nenndruckkraft der Presse berücksichtigt werden. Schließgeschwindigkeit, langsame Formgeschwindigkeit, Druckreaktion, Positionswiederholbarkeit, Formöffnungsabstand, hydraulische Kapazität und Automatisierungsschnittstellen können alle die tatsächliche Produktionsleistung beeinflussen.
Bei der Bewertung einer SMC-Presse oder -Produktionslinie sind nützliche Informationen unter anderem Teileabmessungen, Materialtyp, Formgröße, erforderlicher Druck, aktuelle oder angestrebte Zykluszeit, Tagesleistung, Beladungsmethode und Automatisierungsanforderungen.
Besuchen Sie wuxipd.com Weitere Informationen zu maßgeschneiderten SMC-Formpressen und Verbundform-Produktionslösungen finden Sie hier.
Häufig gestellte Fragen
Wie lässt sich die Zykluszeit beim SMC-Formen am besten verkürzen?
Teilen Sie den gesamten Zyklus zunächst in die Phasen Beladen, Schließen, Formen, Aushärten, Öffnen und Entladen ein. Reduzieren Sie unnötige Handhabung und Maschinenbewegungen, bevor Sie die Aushärtezeit drastisch verkürzen.
Kann eine Erhöhung der Formtemperatur die Aushärtungszeit von SMC verkürzen?
Potenziell, aber nur innerhalb des validierten Materialverarbeitungsfensters. Zu hohe Temperaturen können zu vorzeitiger Gelierung, zu kurzen Schüssen, schlechtem Fließverhalten und Oberflächenfehlern führen.
Kann ein schnelleres Schließen der Presse die Zykluszeit verkürzen?
Ja, insbesondere während der Leerlaufanflugphase. Allerdings erfordert die Formungsphase normalerweise eine kontrollierte niedrigere Geschwindigkeit, damit das SMC richtig fließen kann und eingeschlossene Luft entweichen kann.
Warum beeinflusst das Lademuster die Zykluszeit?
Der Ladungsort bestimmt, wie weit der SMC fließen muss. Eine bessere Ladungsabdeckung und -positionierung kann die Fließstrecke verringern und dazu beitragen, dass der Hohlraum schneller eine stabile Füllung und einen stabilen Druck erreicht.
Wie erkenne ich, ob die Aushärtezeit zu lang ist?
Führen Sie kontrollierte Versuche durch, indem Sie die Haltezeit Schritt für Schritt verkürzen und Dimensionsstabilität, Verzug, Oberflächenqualität, Verhalten nach dem Formen und erforderliche mechanische Eigenschaften überprüfen.
Reduziert die Automatisierung die Zykluszeit beim SMC-Formen?
Durch Automatisierung können die Lade-, Entlade-, Auswurf- und Wartezeiten verkürzt werden. Es verbessert auch die Wiederholbarkeit, was die Aufrechterhaltung eines optimierten Formzyklus in der Produktion erleichtern kann.
Welche Pressparameter sind für das schnelle SMC-Formen am wichtigsten?
Wichtige Parameter sind schnelle Annäherungsgeschwindigkeit, kontrollierte Formgeschwindigkeit, Übergangsposition, Druckaufbaurate, Nachdruckstabilität, Wiederholbarkeit der Stößelposition, Dekompression, Öffnungsabstand und Automatisierungskoordination.