 English
 中文简体
 Español
 Português
 Deutsch
 русский
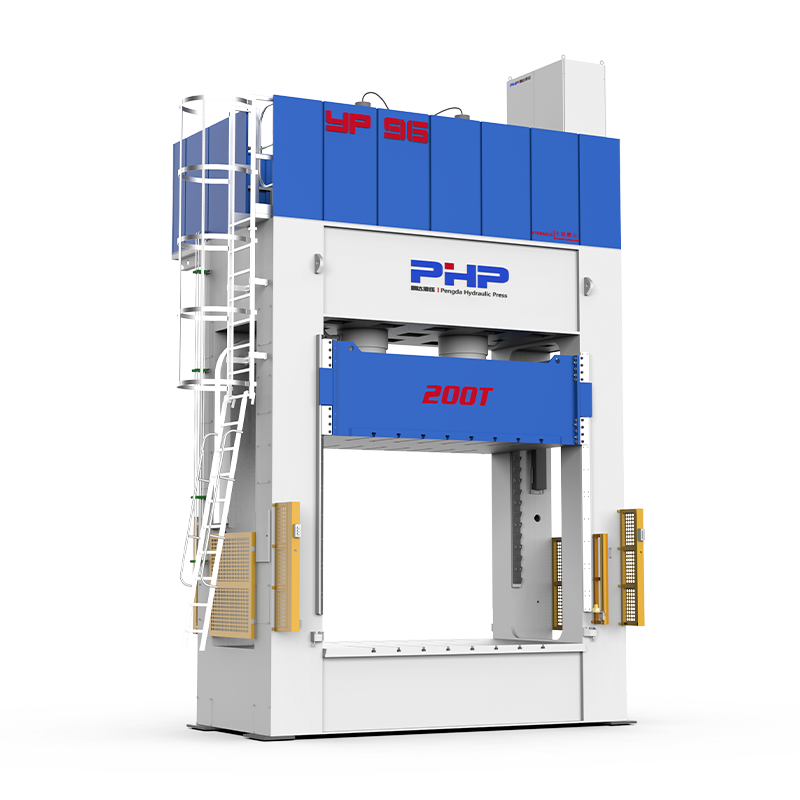

Die Produktion eines SMC-Teils endet nicht mit dem Öffnen der Formpresspresse. Bei den meisten geformten Bauteilen ist vor dem Zusammenbau immer noch das Beschneiden der Kanten, die Bearbeitung von Löchern, das Entfernen von Graten, Ausschnitte oder die Maßbearbeitung erforderlich.
Die Beschnittmethode kann sich direkt auf Maßhaltigkeit, Kantenqualität, Zykluszeit, Werkzeugverbrauch, Staubentwicklung und letztendlich auf die Kosten pro fertigem Bauteil auswirken.
Bei Automobilpaneelen, Elektrogehäusen, Batteriekomponenten, Geräteteilen und anderen formgepressten Produkten wählen Hersteller üblicherweise zwischen CNC-Fräsen, abrasivem Wasserstrahlschneiden, Stanzschneiden, Sägen oder Schleifen, manuellem Beschneiden und in ausgewählten Anwendungen Laserschneiden.
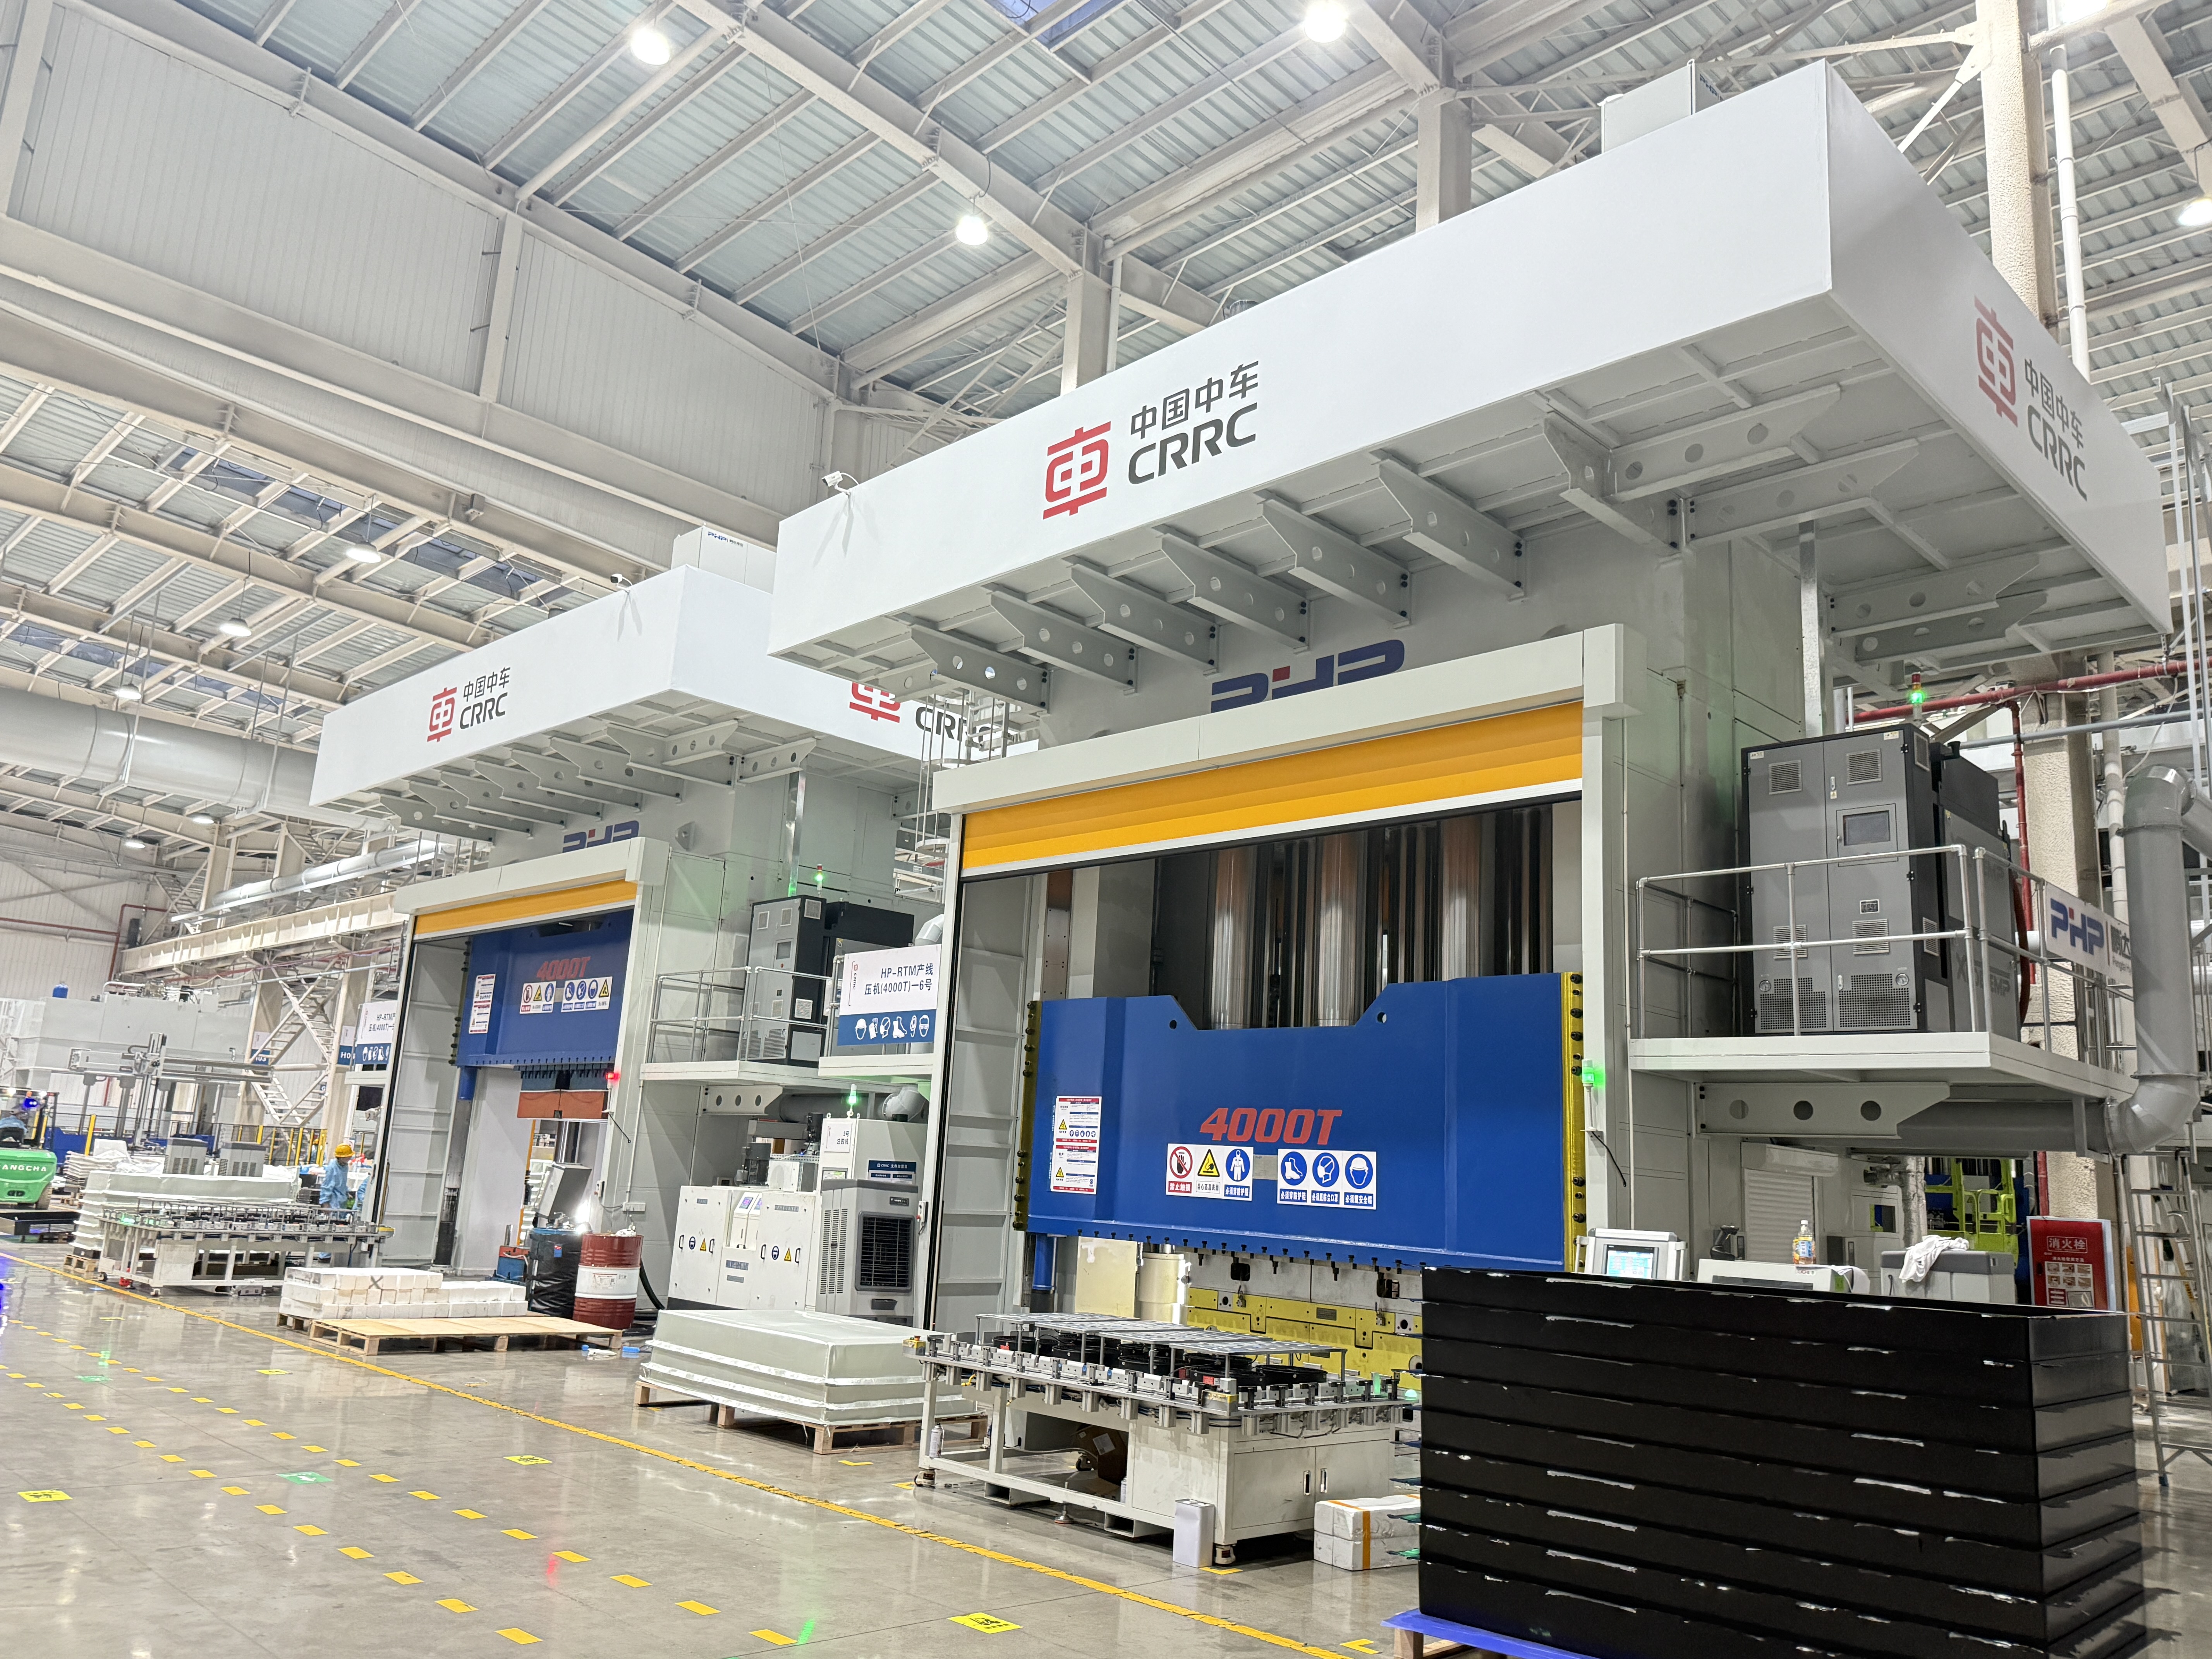
Es gibt keine einzelne beste Methode für jede SMC-Komponente. Die richtige Wahl hängt von der Teilegeometrie, der SMC-Formulierung, der Wandstärke, dem Produktionsvolumen, den Toleranzanforderungen, der nachgelagerten Endbearbeitung und dem erforderlichen Automatisierungsgrad ab.
Inhalt
- 1 So wählen Sie eine Methode zum Zuschneiden von SMC-Teilen aus
- 2 CNC-Fräsen, Wasserstrahl, Stanzschneiden und andere Methoden
- 3 Beispiel: Beschneiden eines 200 × 300 × 3,5 mm großen SMC-Teils
- 4 Spann- und automatisierte SMC-Trimmzellen
- 5 Staubkontrolle, Arbeitssicherheit und Abfallbehandlung
- 6 Inspektion und Endbearbeitung nach dem Beschnitt
- 7 Welche SMC-Beschnittmethode ist wirtschaftlicher?
- 8 Planung einer SMC-Produktionslinie
- 9 FAQ
- 9.1 Wie wähle ich die beste Beschnittmethode für ein SMC-Teil aus?
- 9.2 Welche CNC-Einstellungen sollten für das SMC-Fräsen verwendet werden?
- 9.3 Können SMC-Teile lasergeschnitten werden?
- 9.4 Wie können Bewegungen bei Hochgeschwindigkeitsstrecken verhindert werden?
- 9.5 Wie sollte SMC-Schneidestaub kontrolliert werden?
- 9.6 Wie sind die Kosten für CNC-Fräsen und Stanzschneiden im Vergleich?
So wählen Sie eine Methode zum Zuschneiden von SMC-Teilen aus
Eine praktische Trimmentscheidung sollte mit fünf Fragen beginnen:
- Wie hoch ist die jährliche Produktionsmenge?
- Wie komplex ist die Beschnittkontur?
- Welche Maßtoleranz ist erforderlich?
- Wie dick und abrasiv ist das SMC-Material?
- Wird der Beschnittprozess manuell, CNC-basiert oder in eine automatisierte Produktionszelle integriert sein?
Bei Prototypen und kleinen Produktionsläufen können durch flexible Prozesse wie CNC-Fräsen und Wasserstrahlschneiden in der Regel die Kosten für spezielle Beschnittwerkzeuge vermieden werden. Für eine stabile, hochvolumige Automobilproduktion kann das Formschneiden aufgrund seiner kurzen Zykluszeit eine viel größere Anfangsinvestition in die Werkzeugausstattung rechtfertigen.
Das CNC-Fräsen nimmt den Mittelweg ein. Es ist programmierbar, eignet sich für Löcher und komplexe Profile und kann in Roboter- oder automatische Produktionszellen integriert werden.
| Trimmmethode | Typische Anwendung | Produktionsvolumen | Flexibilität | Genauigkeitspotenzial | Anfängliche Werkzeugkosten |
|---|---|---|---|---|---|
| CNC-Fräsen | Komplexe Konturen, Löcher, Schlitze | Niedrig bis hoch | Hoch | Hoch | Mittel |
| Abrasiver Wasserstrahl | Dicke oder schwierige Verbundprofile | Niedrig bis mittel | Sehr hoch | Hoch | Mittel |
| Stanz-/Pressenbeschnitt | Wiederholte Produktionsteile | Hoch | Niedrig | Hoch after tooling validation | Hoch |
| Säge-/Schleifschneiden | Gerade oder einfache Kanten | Niedrig bis mittel | Mittel | Mittel | Niedrig |
| Manuelles Trimmen | Prototyp, Reparatur, Nachbearbeitung | Niedrig | Sehr hoch | Betreiberabhängig | Niedrig |
| Laserschneiden | Ausgewählte dünne oder spezielle Verbundanwendungen | Anwendungsabhängig | Hoch | Möglicherweise hoch | Hoch |
Beispiel 1: Automobil-Außenbauteil in großen Stückzahlen
Stellen Sie sich ein SMC-Automobilpaneel vor, das 60.000 Stück pro Jahr mit einem stabilen Design und einer wiederholbaren Schnittlinie produziert.
Ein spezieller Stanzbeschnittvorgang oder eine hochautomatisierte CNC-Beschnittzelle bietet möglicherweise eine bessere Wirtschaftlichkeit als die wiederholte Bearbeitung jeder Kante auf einer Allzweckmaschine.
Die größeren Werkzeuginvestitionen verteilen sich auf Zehntausende Teile.
Beispiel 2: Gehäuse für Energiegeräte mit geringem Volumen
Stellen Sie sich nun ein SMC-Gehäuse vor, das in einer jährlichen Stückzahl von nur 2.000 Stück hergestellt wird, mit mehreren Produktgrößen und regelmäßigen technischen Änderungen.
Eine CNC-Fräse oder ein Wasserstrahlsystem lässt sich normalerweise einfacher neu programmieren als eine spezielle Beschnittstanze.
Auch ein hybrider Prozess kann sinnvoll sein. Durch Wasserstrahlschneiden können große Abschnitte schnell entfernt werden, gefolgt von der CNC-Fräsung von Befestigungslöchern, kritischen Schnittstellen und Merkmalen mit hohen Toleranzen.
CNC-Fräsen, Wasserstrahl, Stanzschneiden und andere Methoden
SMC enthält Verstärkung, Harz und häufig mineralische Füllstoffe. Durch diese Inhaltsstoffe unterscheidet sich das Material stark von der Bearbeitung von Aluminium oder ungefüllten Thermoplasten.
Glasfasern, Kohlenstofffasern und Füllstoffe können den Werkzeugverschleiß beschleunigen. Veröffentlichte Bearbeitungsstudien zu SMC haben gezeigt, dass die Schnittkräfte mit zunehmendem Werkzeugverschleiß zunehmen. Daher sollte der Werkzeugzustand als Prozessvariable behandelt werden und nicht einfach auf einen sichtbaren Werkzeugausfall gewartet werden.
CNC-Fräsen
Das CNC-Fräsen ist eine der vielseitigsten Lösungen für das SMC-Beschneiden.
Es kann verarbeiten:
- Außenkonturen;
- Löcher und Öffnungen;
- Schlitze;
- Montagefunktionen;
- Kantenbearbeitung;
- mehrere Teilevarianten mit unterschiedlichen CNC-Programmen.
Für die anfängliche Prozessentwicklung können Hersteller Spindeldrehzahlen im Bereich von etwa 12.000–24.000 U/min mit geeigneten Verbundwerkstoff-Schneidwerkzeugen mit kleinem Durchmesser bewerten. Die Vorschubgeschwindigkeiten können bei etwa 1–6 m/min beginnen und dann durch Schneidversuche optimiert werden.
Bei diesen Zahlen handelt es sich um Ausgangspunkte für die Prozessentwicklung, nicht um universelle Einstellungen.
Die endgültigen Parameter hängen von der Faserbeladung, dem Füllstoffgehalt, der Dicke, der Fräsergeometrie, dem Werkzeugdurchmesser, der Spindelsteifigkeit, der Vorrichtungssteifigkeit, der erforderlichen Kantenbeschaffenheit und der Absaugleistung ab.
Hartmetallwerkzeuge können für viele Anwendungen verwendet werden, während diamantbeschichtete oder PKD-Werkzeuge dort eingesetzt werden können, wo abrasiver Verschleiß zu einem großen Produktionskostenfaktor wird.
Eine sinnvolle Werkzeugwechselstrategie besteht nicht einfach aus:
Ersetzen Sie den Fräser nach X Teilen.
Überwachen Sie stattdessen Folgendes:
- kumulierte Schnittlänge;
- Spindellast;
- Schnittkraft falls vorhanden;
- Kantenrauheit;
- Grat- oder Faserausbruch;
- Dimensionsdrift.
Das Werkzeug sollte ausgetauscht werden, wenn eine messbare Qualitätsverschlechterung einsetzt, und nicht nach einer willkürlichen, universellen Teileanzahl.
Abrasives Wasserstrahlschneiden
Bei der abrasiven Wasserstrahlbearbeitung wird Material abgetragen, ohne dass die gleiche Wärmeeinflusszone entsteht wie beim thermischen Schneiden.
Daher ist es für Verbundbauteile interessant, bei denen die Minimierung thermischer Schäden wichtig ist.
Zu den typischen Prozessentwicklungsvariablen gehören:
- Wasserdruck;
- Schleifmitteldurchfluss;
- Schleifpartikelgröße;
- Düsendurchmesser;
- Abstand; Abstand;
- Verfahrgeschwindigkeit;
- Piercing-Strategie.
Industrielle Systeme können in einem Druckbereich von etwa 250–400 MPa betrieben werden, wobei Granatstrahlmittel wie etwa 80 Mesh häufig als Ausgangspunkt für Prozessversuche verwendet werden.
Eine Erhöhung der Verfahrgeschwindigkeit, nur um die Zykluszeit zu verkürzen, kann jedoch zu einer größeren Schnittfugenverjüngung oder einer schlechteren Qualität der unteren Kante führen.
Untersuchungen zum abrasiven Wasserstrahlschneiden von SMC-Schnittfasern haben gezeigt, dass geeignete Betriebsbedingungen relativ gleichmäßige Oberflächen mit begrenztem Faserauszug erzeugen können.
Stanz- oder Pressbeschnitt
Besonders reizvoll ist das Beschneiden von Stanzformen, wenn:
- das Produktionsvolumen ist hoch;
- Teilegeometrie ist stabil;
- Schnittlinien wiederholen sich von Teil zu Teil;
- Eine kurze Taktzeit ist wichtig.
Das Beschnittwerkzeug muss um die tatsächlich geformte Komponente herum entworfen werden und nicht nur um die nominale CAD-Geometrie.
Formschrumpfung, Rückfederung, Teileverzug, Dickenschwankungen und die Wiederholgenauigkeit der Positionierung wirken sich alle auf die endgültige Schnittgenauigkeit aus.
Die erforderliche Presskraft sollte aus dem gesamten Schnittumfang, der Materialstärke, der effektiven Scherfestigkeit, der Anzahl der gleichzeitigen Beschnittfunktionen und einem geeigneten technischen Sicherheitsfaktor berechnet werden.
Aus diesem Grund wäre es irreführend, zu behaupten, dass jedes SMC-Bauteil eine bestimmte feste Beschnittmenge benötigt.
Der Hauptnachteil des Stanzschneidens ist der Werkzeugaufwand. Wenn sich das Bauteildesign häufig ändert, kann eine Änderung oder ein Austausch des Schneidwerkzeugs einen Großteil des wirtschaftlichen Vorteils zunichte machen.
Laserschneiden
Laserschneiden bietet schnelle berührungslose Bewegungen und flexible CNC-Programmierung, sollte jedoch nicht automatisch als bevorzugte Lösung für SMC angesehen werden.
Duroplastische Harzmatrizen und Verstärkungsfasern reagieren unterschiedlich auf konzentrierte Wärmeenergie. Abhängig von der Materialformulierung und den Laserbedingungen können folgende Probleme auftreten:
- Matrixabbau;
- Verfärbung;
- karbonisierte Kanten;
- Rauchentwicklung;
- Wärmeeinflusszonen;
- Veränderungen der Klebeflächen.
Aus diesem Grund sollten Laserparameter wie Leistung, Fokusposition, Hilfsgas, Scangeschwindigkeit und Anzahl der Durchgänge durch Coupon-Tests mit der tatsächlichen SMC-Formulierung entwickelt werden.
Für viele herkömmliche Glasfaser-SMC-Komponenten lassen sich Fräsen, Wasserstrahlschneiden oder mechanisches Beschneiden leichter qualifizieren.
Beispiel: Beschneiden eines 200 × 300 × 3,5 mm großen SMC-Teils
Betrachten Sie eine vereinfachte Gehäusekomponente mit den folgenden Anforderungen:
- Teilegröße: 200 × 300 mm
- Dicke: 3,5 mm
- Ungefährer Trimmweg: 1.000 mm
- Erforderliche Toleranz: ±0,30 mm
- Jahresvolumen: 40.000 Teile
- Mehrere gebohrte Befestigungslöcher
Für das CNC-Fräsen kann die Bearbeitungszeit wie folgt geschätzt werden:
Schnittzeit = Werkzeugweglänge ÷ effektive Vorschubgeschwindigkeit
Wenn eine effektive programmierte Vorschubgeschwindigkeit von 3 m/min validiert wird:
1,0 m ÷ 3 m/min ≈ 20 Sekunden
Dies bedeutet nicht, dass der gesamte Teilzyklus 20 Sekunden dauert.
Die Produktionsberechnung muss außerdem Folgendes umfassen:
- Beladen durch Roboter oder Bediener;
- Teilort;
- Werkzeugannäherung und -rückzug;
- Lochbearbeitung;
- Entladung;
- Staubentfernung;
- Werkzeugwechsel;
- Inspektionszulage.
Wenn das Laden, Positionieren, Bohren, Fräsen und Entladen einen Gesamtzyklus von 50 Sekunden ergibt, sollte diese Zahl – und nicht die theoretische Schnittzeit – für die Kapazitätsplanung verwendet werden.
Bei 40.000 stabilen Teilen pro Jahr sollte ein Hersteller dann die jährlichen Bearbeitungskosten mit den amortisierten Kosten und der kürzeren Taktzeit für die gezielte Formbeschneidung vergleichen.
Das ist der richtige Weg, Prozesse wirtschaftlich zu vergleichen.
Spann- und automatisierte SMC-Trimmzellen
Eine präzise Schneidausrüstung kann eine schlechte Werkstückspannung nicht ausgleichen.
SMC-Teile können gekrümmte Oberflächen, variable Wandstärken, geformte Rippen und Restverzerrungen aufweisen. Eine zu hohe Spannkraft kann das Teil während der Bearbeitung verformen und nach dem Lösen zu Maßfehlern führen.
Zu den gängigen Vorrichtungsoptionen gehören:
Vakuumvorrichtungen
Vakuumvorrichtungen sorgen für eine verteilte Haltekraft und eine schnelle Beladung, insbesondere bei großen schalenförmigen Bauteilen.
Sie sind wirksam, wenn ausreichend Dichtfläche zur Verfügung steht.
Mechanische Klemmung
Mechanische Klemmen sorgen für einen stärkeren positiven Halt, sollten jedoch außerhalb kritischer kosmetischer oder messtechnischer Oberflächen positioniert werden.
Die Anwendung von übermäßigem Spanndruck auf nicht unterstützte SMC-Wände kann zu einer vorübergehenden Verformung des Bauteils führen.
Auffinden von Stiften und speziellen Nestern
Eine Produktionsvorrichtung kombiniert häufig ein Konturnest mit Passstiften und ausgewählten Klemmen.
Gegebenenfalls kann eine 3-2-1-Bezugspunktstrategie verwendet werden, um ein wiederholbares Maschinenkoordinatensystem einzurichten und gleichzeitig unnötige Überbeschränkungen zu vermeiden.
Die Vorrichtung sollte einen Freiraum unterhalb des Trimmpfads bieten, damit der Fräser die Vorrichtung nicht berührt.
Eine robuste automatisierte Sequenz könnte wie folgt aussehen:
SMC-Kompressionspresse → Roboter-Entformung → Kühlung/Stabilisierung → Teilepositionierung → CNC- oder Roboter-Beschnitt → Bohren → Staubentfernung → Inspektion
Automatisierung kann auch Folgendes umfassen:
- Be- und Entladen durch Roboter;
- automatischer Werkzeugwechsel;
- Vakuumüberwachung;
- Vorrichtungsbestätigungssensoren;
- visionäre Orientierung;
- Spindellastüberwachung;
- Standzeitzähler;
- Sicherheitsverriegelungen.
Für Hersteller, die eine automatisierte Beschneidezelle evaluieren, sollte der ROI aus der Gesamtarbeitsreduzierung, der Taktzeitverbesserung, der Ausschussreduzierung, dem Werkzeugverbrauch, der Betriebszeit, der Wartung und dem Produktionsvolumen berechnet werden – und nicht allein aus dem Kaufpreis des Roboters.
Staubkontrolle, Arbeitssicherheit und Abfallbehandlung
Beim mechanischen Beschneiden von ausgehärtetem SMC können feine Partikel entstehen, die aus ausgehärtetem Harz, Verstärkungsfasern und mineralischen Füllstoffen bestehen.
Das genaue Gefahrenprofil hängt von der SMC-Formulierung ab. Daher sollte das Sicherheitsdatenblatt des Materiallieferanten immer überprüft werden, bevor das Extraktionssystem entworfen wird.
Die erste Priorität sollte darin bestehen, die Kontamination an ihrer Quelle zu kontrollieren.
Für das CNC-Fräsen bedeutet dies im Allgemeinen:
Absaugung auf Werkzeugebene oder geschlossene Schneidzelle → Kanäle → Staubsammelsystem
Beim Schleifen und Abschleifen sollten die Hauben so nah wie möglich am Ort der Staubentwicklung positioniert werden.
Wenn Atemschutz erforderlich ist, muss die Auswahl des Atemschutzgeräts auf der identifizierten Verunreinigung und der gemessenen Exposition basieren, anstatt automatisch jedem Vorgang dieselbe Maske zuzuweisen.
Besondere Aufmerksamkeit ist erforderlich, wenn die SMC-Formulierung kristallines Siliziumdioxid enthält. In den Vereinigten Staaten definiert der allgemeine Standard der OSHA für alveolengängiges kristallines Siliziumdioxid einen Auslösewert von 25 μg/m³ und einen zulässigen Expositionsgrenzwert von 50 μg/m³ als 8-Stunden-TWA.
Styrol sollte auch dann bewertet werden, wenn es für das spezifische Harzsystem oder den spezifischen Prozess relevant ist. Es sollte nicht davon ausgegangen werden, dass bei der Bearbeitung jedes vollständig ausgehärteten SMC-Bauteils die gleiche Styrol-Freisetzung entsteht.
Gesammelte Schnittabfälle sollten in einem Behälter aufbewahrt und vom allgemeinen Produktionsabfall getrennt werden. Einrichtungen sollten Entsorgungs- oder Recyclingoptionen entsprechend der Materialzusammensetzung, den örtlichen Abfallvorschriften, der Kontamination und den Fähigkeiten der verfügbaren Recyclingunternehmen festlegen.
Inspektion und Endbearbeitung nach dem Beschnitt
Ein beschnittenes Bauteil sollte anhand von Kriterien bewertet werden, die mit seiner tatsächlichen Funktion in Zusammenhang stehen.
Zu den typischen Inspektionsmethoden gehören:
- digitale Messschieber für einfache Maße;
- Gut/Schlecht-Messgeräte für die wiederkehrende Produktion;
- Profilmessung;
- optische Inspektion;
- 3D-Scannen;
- Koordinatenmessgeräte für kritische Geometrie.
Ein Inspektionsplan kann Folgendes definieren:
| Funktion | Beispielkontrolle |
|---|---|
| Gesamtmaß beschnitten | Zeichnungstoleranz |
| Position der Montagebohrung | Positionstoleranz vom Bezugspunkt |
| Kantenausbruch | Maximal zulässige visuelle oder dimensionale Grenze |
| Grat / lose Fasern | Keine Beeinträchtigung der Montage |
| Kantenradius | Zeichnung oder Kundenanforderung |
| Kosmetischer Vorteil | Zugelassenes Referenzmuster |
Die Anforderungen sollten aus der Komponentenzeichnung und der Kundenspezifikation stammen und nicht aus der Verwendung eines universellen SMC-Kantenqualitätsstandards.
Nach dem Zuschneiden müssen die Teile möglicherweise gebürstet, geschliffen, örtlich entgratet, entstaubt, beschichtet oder die Kanten versiegelt werden.
Wenn es zu einem übermäßigen Faserausbruch kommt, kann ein einfacher manueller Schleifvorgang das Symptom verbergen, ohne den Prozess zu beheben.
Der Hersteller sollte Folgendes untersuchen:
- abgenutzte Werkzeuge;
- falscher Vorschub oder falsche Spindeldrehzahl;
- unzureichende Halterung der Vorrichtung;
- Vibration;
- schlechte Einstiegs- oder Ausstiegsstrategie;
- inkonsistente geformte Geometrie.
Welche SMC-Beschnittmethode ist wirtschaftlicher?
Die niedrigsten Maschinenstundenkosten führen nicht unbedingt zu den niedrigsten Teilekosten.
Ein nützlicher Vergleich sollte Folgendes umfassen:
Kosten pro akzeptiertem Teil = Maschinenkosten, Arbeitsaufwand, Werkzeug, Vorrichtung, Amortisation, Trim-Matrizen-Amortisation, Verbrauchsmaterialien, Wartung, Ausschuss, Nacharbeit
CNC-Fräsen bietet normalerweise eine attraktive Balance zwischen Flexibilität und Genauigkeit.
Wasserstrahl eignet sich für flexibles, nicht-thermisches Schneiden und schwierige Geometrien.
Das gezielte Formenschneiden wird immer attraktiver, wenn das jährliche Volumen hoch ist und das Bauteildesign stabil ist.
Manuelles Beschneiden bleibt für Prototypen und Nacharbeiten nützlich, wird jedoch mit zunehmendem Produktionsvolumen schwieriger zu kontrollieren.
Das Laserschneiden sollte erst bewertet werden, nachdem bestätigt wurde, dass die tatsächliche SMC-Formulierung die Anforderungen an thermische Beschädigung und Kantenqualität erfüllen kann.
Für viele Produktionslinien ist die beste Lösung nicht ein einziger Prozess, sondern eine Kombination aus Formen, automatisierter Handhabung, Beschneiden, Bohren, Reinigen und Inspektion.
Planung einer SMC-Produktionslinie
Idealerweise sollten die Beschnittanforderungen vor der Fertigstellung der Formpresslinie berücksichtigt werden.
Teilegeometrie, erwarteter Verzug, Bezugspunkte, Gratposition, Produktionstaktzeit, Roboterzugänglichkeit und nachgelagerte Bearbeitungsanforderungen können alle die Pressen- und Automatisierungsplanung beeinflussen.
Wuxi PengdaHZ Intelligent Equipment Co., Ltd. konzentriert sich auf SMC-Formpressanlagen und Produktionslösungen für industrielle Verbundkomponenten.
Bei der Bewertung eines neuen SMC-Projekts hilft die Bereitstellung der folgenden Informationen den Ingenieuren, ein praxistauglicheres Produktionskonzept zu entwickeln:
- SMC-Teilezeichnung oder 3D-Modell;
- Materialformulierung;
- maximale Bauteilabmessungen;
- Teilegewicht und -dicke;
- erforderliche Formkraft;
- jährliches Produktionsvolumen;
- Zielzykluszeit;
- Maßtoleranz;
- Beschnitt- und Bohranforderungen;
- gewünschten Automatisierungsgrad.
Die gemeinsame Betrachtung von Form- und Nachformvorgängen kann dazu beitragen, die Entstehung eines schnellen Formprozesses zu vermeiden, der lediglich den Produktionsengpass nach unten verschiebt.
FAQ
Wie wähle ich die beste Beschnittmethode für ein SMC-Teil aus?
Beginnen Sie mit dem jährlichen Volumen, der Geometrie, der Dicke, der Toleranz, der Materialformulierung und den zulässigen Werkzeuginvestitionen. CNC-Fräsen bietet hohe Flexibilität, Wasserstrahl macht thermisches Schneiden überflüssig und spezielles Stanzschneiden ist oft attraktiv für stabile Produkte in großen Stückzahlen.
Welche CNC-Einstellungen sollten für das SMC-Fräsen verwendet werden?
Es gibt keine universelle Einstellung. Spindelgeschwindigkeit, Vorschub, Fräserdurchmesser, Nutdesign, Werkzeugmaterial und Schnittrichtung sollten durch Versuche mit dem tatsächlichen SMC ermittelt werden. Der Werkzeugverschleiß sollte überwacht werden, da er sich sowohl auf die Schnittkraft als auch auf die Kantenqualität auswirken kann.
Können SMC-Teile lasergeschnitten werden?
Einige SMC-Formulierungen können mit dem Laser bearbeitet werden, jedoch müssen thermischer Abbau, Verfärbung, Rauch und hitzebeeinflusste Kanten bewertet werden. Bei herkömmlichen SMC-Komponenten lassen sich mechanisches Fräsen oder Wasserstrahlschneiden oft einfacher qualifizieren.
Wie können Bewegungen bei Hochgeschwindigkeitsstrecken verhindert werden?
Verwenden Sie reproduzierbare Bezugspunkte, eine angemessene Unterstützung der Unterlage, Vakuumzonen oder richtig positionierte Klemmen sowie einen Freiraum um den Fräserpfad herum. Vermeiden Sie es, das Bauteil so einzuspannen, dass es vorübergehend verformt wird.
Wie sollte SMC-Schneidestaub kontrolliert werden?
Fangen Sie Staub so nah wie möglich an der Schneidstelle auf, indem Sie die Werkzeugabsaugung oder eine geschlossene Schneidzelle verwenden, die an ein geeignetes Staubsammelsystem angeschlossen ist. Die Expositionsbeurteilung und die Auswahl der PSA sollten auf der tatsächlichen SMC-Zusammensetzung und den gemessenen Arbeitsplatzbedingungen basieren.
Wie sind die Kosten für CNC-Fräsen und Stanzschneiden im Vergleich?
CNC hat geringere Kosten für dedizierte Werkzeuge und lässt sich einfacher neu programmieren, während das Beschneiden von Gesenken mehr anfängliche Werkzeuge erfordert, aber viel kürzere Wiederholungszyklen ermöglichen kann. Jährliches Volumen, Produktlebensdauer, Häufigkeit von Designänderungen, Arbeitsaufwand, Werkzeugverschleiß und Ausschuss sollten alle in den Vergleich einbezogen werden.