 English
 中文简体
 Español
 Português
 Deutsch
 русский
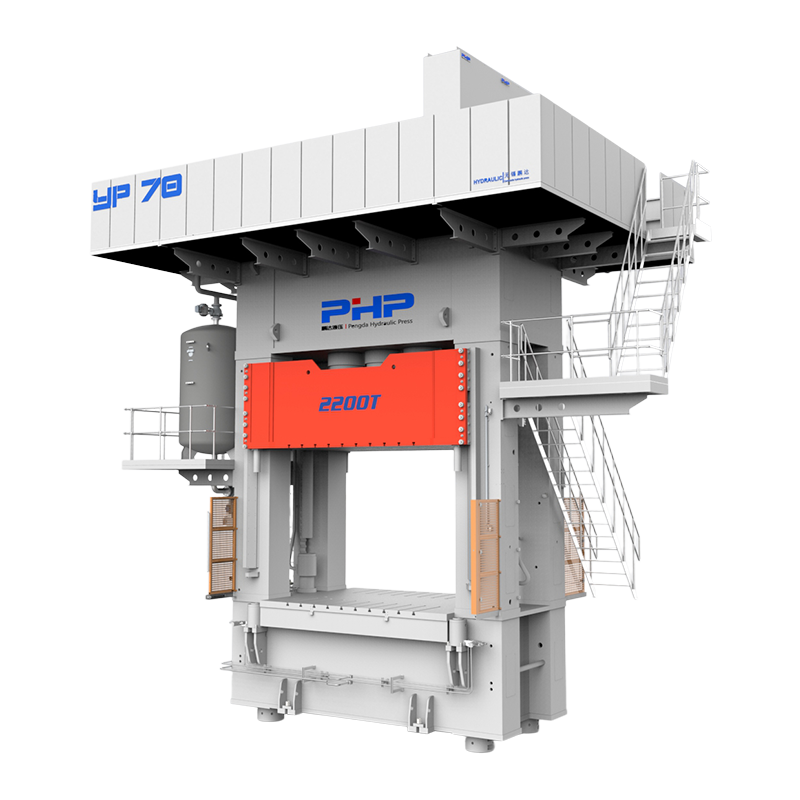
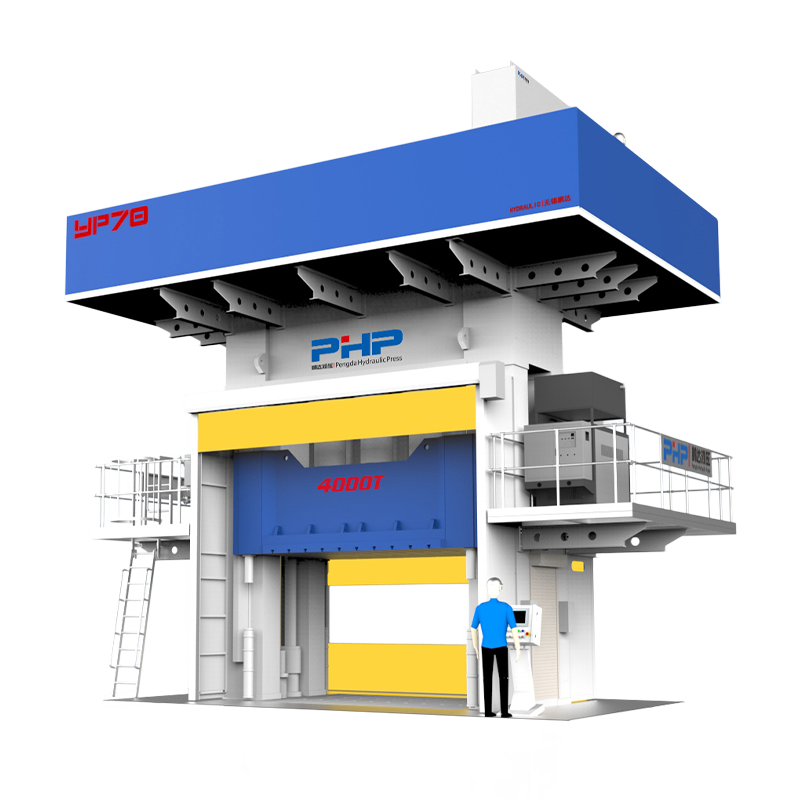
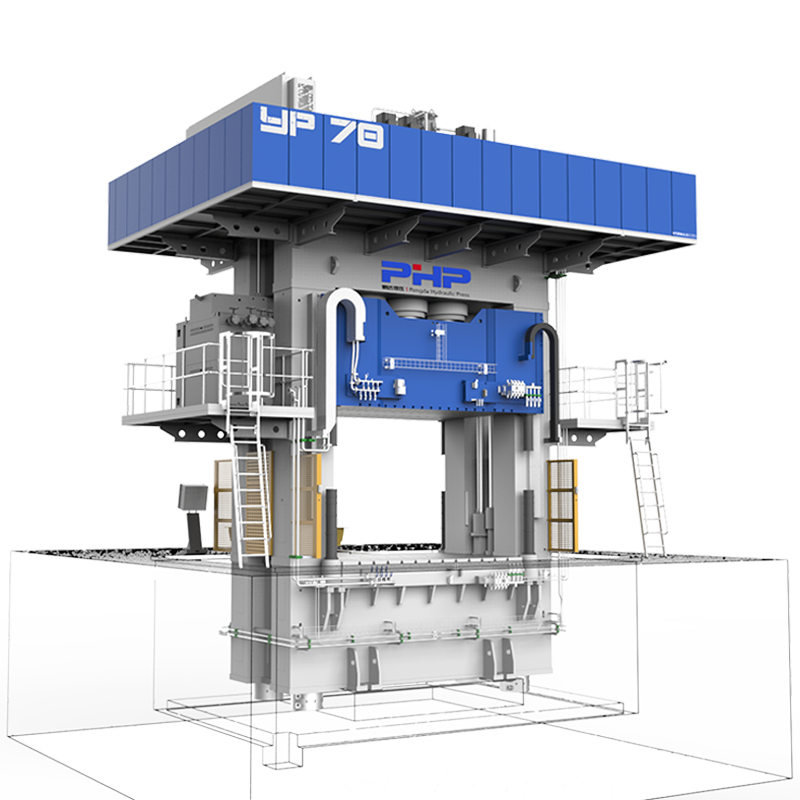
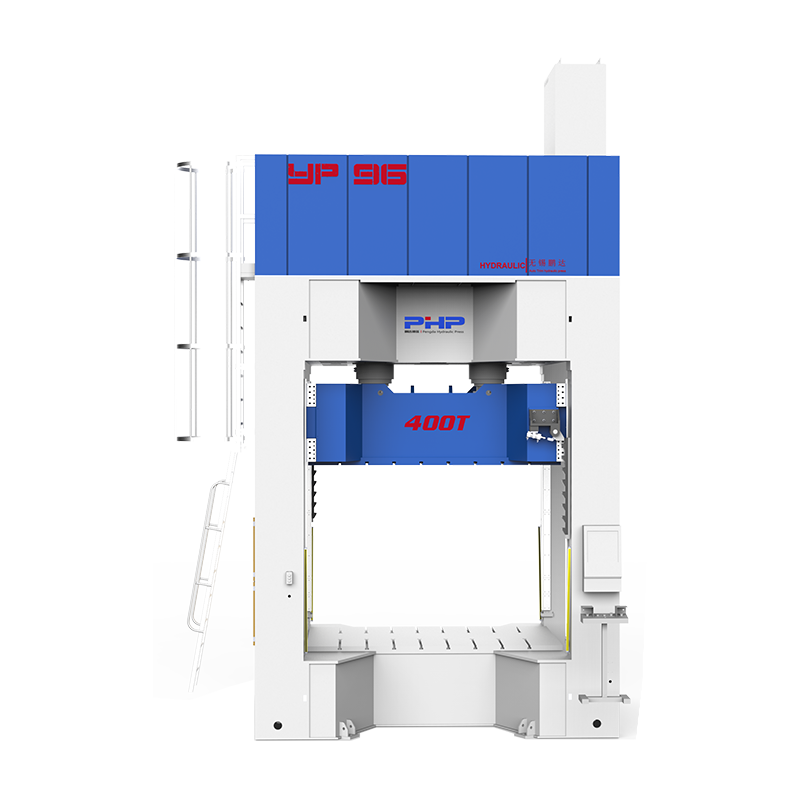
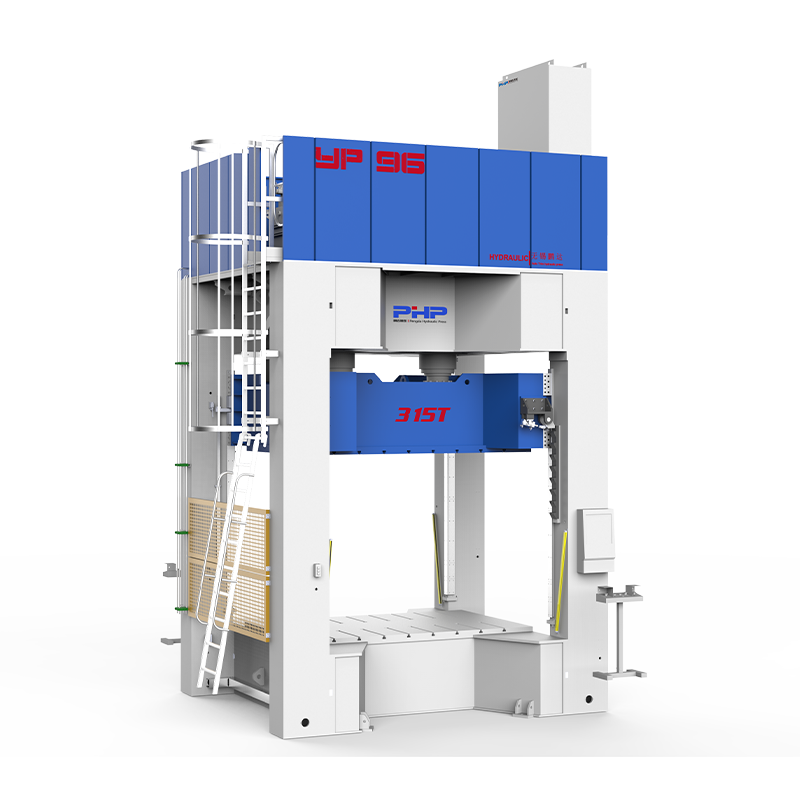
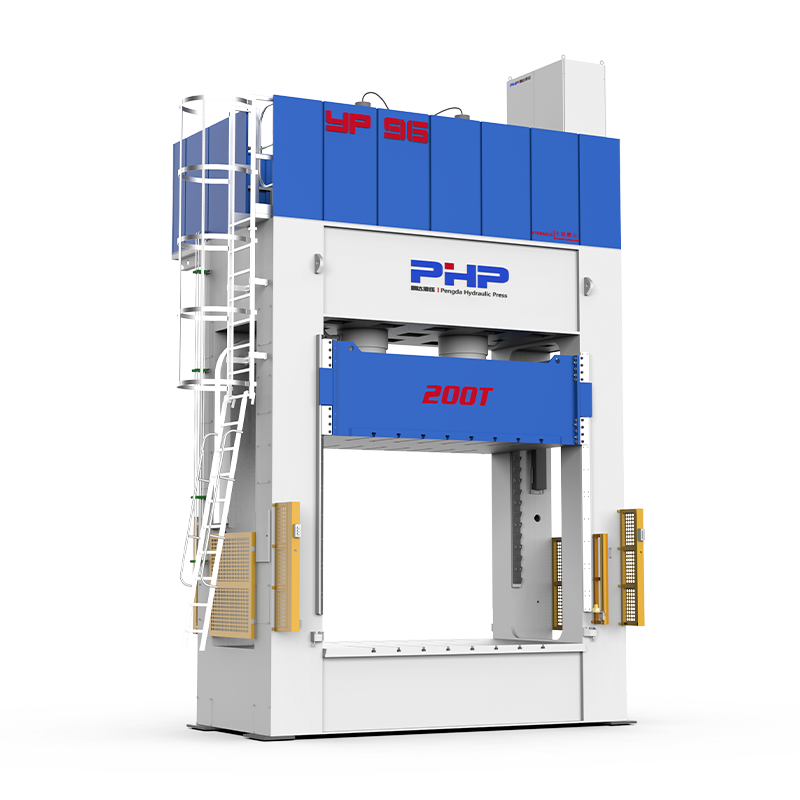
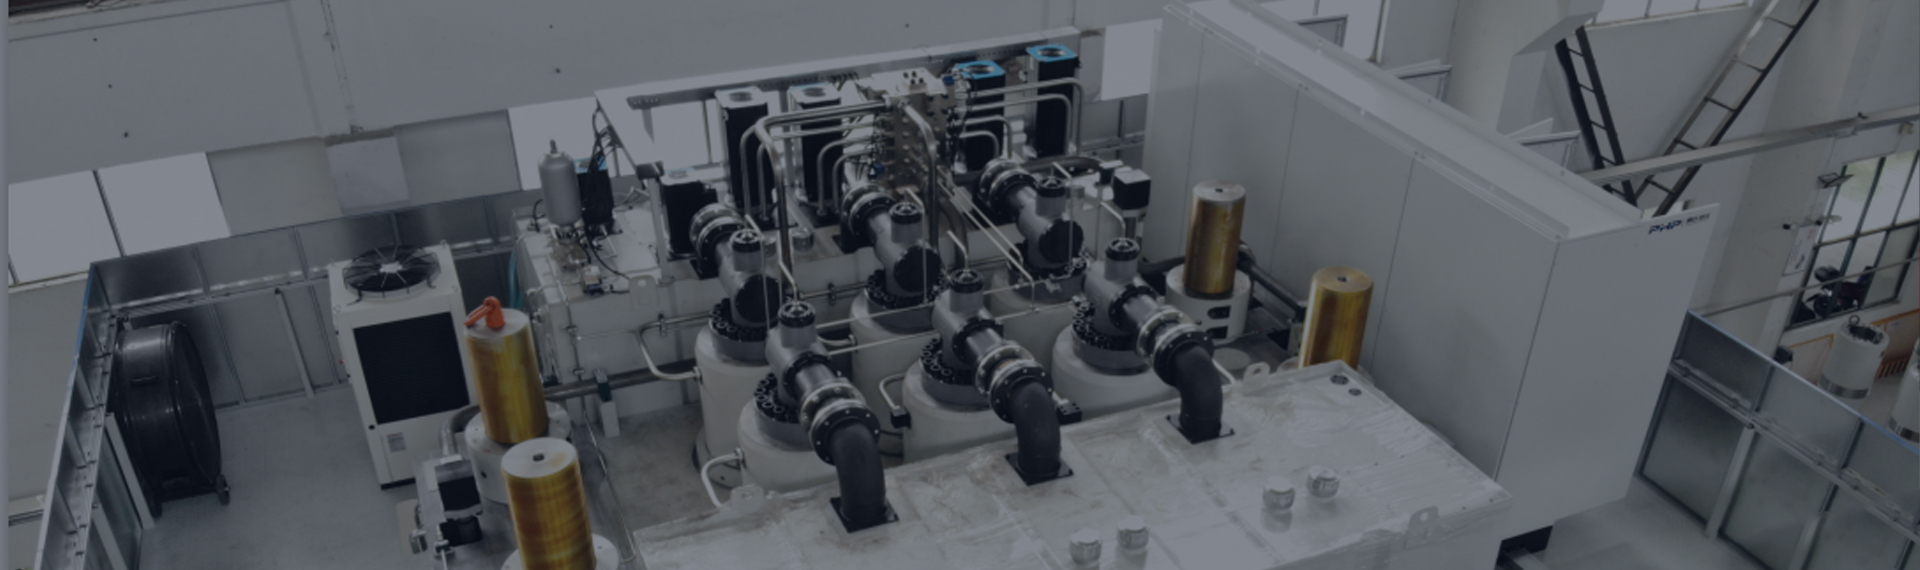
CNC-Beschnitt eignet sich im Allgemeinen besser für komplexe Geometrien, kleinere Produktionsmengen, Prototypen und SMC-Teile, die möglicherweise noch technische Änderungen erfordern. Eine spezielle Beschnittpresse wird immer attraktiver, wenn das Bauteildesign stabil ist, das Produktionsvolumen hoch ist und eine kurze Taktzeit erforderlich ist.
Für viele SMC-Komponenten im Automobil- und LKW-Bereich ist jedoch nicht unbedingt das eine oder das andere Verfahren die wirtschaftlichste Lösung. In einer hybriden Produktionszelle kann eine Besäumpresse zum schnellen Entfernen von Umfang und Öffnungen verwendet werden, während die CNC-Bearbeitung für kritische Löcher oder komplexe Merkmale beibehalten wird.
SMC-Teile verlassen den Formpressprozess häufig mit Graten oder mit Merkmalen, die noch Löcher, Fenster, Kantenbearbeitung oder Maßkorrektur erfordern. Die Wahl des sekundären Besäumprozesses beeinflusst daher nicht nur die Kantenqualität, sondern auch die Werkzeuginvestitionen, den Arbeitsaufwand, die Produktionskapazität, die Automatisierung und die Gesamtkosten pro fertigem Bauteil.
Dieser Leitfaden von Wuxi PengdaHZ Intelligent Equipment Co., Ltd. vergleicht CNC-Besäum- und Besäumpressen aus technischer und produktionstechnischer Sicht.
Inhalt
- 1 1. CNC-Beschnitt vs. Beschnittpresse: Wie die beiden Prozesse funktionieren
- 2 2. Präzision, Toleranzen und Werkzeuganforderungen
- 3 3. Zykluszeit, Durchsatz und ROI
- 4 4. Überlegungen zu Automatisierung, Wartung und Sicherheit
- 5 5. Wann eine Hybrid-CNC-Trimmpressen-Strategie Sinn macht
- 6 6. So wählen Sie zwischen CNC-Beschnitt und einer Beschnittpresse
- 7 FAQ: CNC-Beschnitt vs. Beschnittpresse für SMC-Teile
- 8 Besprechen Sie Ihre SMC-Trimmanforderungen mit PengdaHZ
1. CNC-Beschnitt vs. Beschnittpresse: Wie die beiden Prozesse funktionieren
Beim CNC-Beschnitt wird eine geformte SMC-Komponente auf einer speziellen Vorrichtung positioniert, während ein Fräser, eine Spindel oder ein Roboterschneidsystem einem programmierten Pfad folgt. Dieselbe Station kann das Außenprofil beschneiden, Schlitze bearbeiten, Löcher erzeugen und lokales Material aus schwierigen Bereichen entfernen.
Der große Vorteil ist die Flexibilität. Wenn sich die Kantengeometrie ändert, können Hersteller oft das CNC-Programm und gegebenenfalls die Vorrichtung ändern, anstatt ein komplett neues Beschnittwerkzeug zu bauen. Dies macht CNC besonders nützlich bei der Prototypenfertigung, der Produkteinführung, der Fertigung kleiner und mittlerer Stückzahlen sowie der Produktion mehrerer Modelle.
Dennoch bringt die SMC-Bearbeitung besondere Herausforderungen mit sich. Da das ausgehärtete Material normalerweise Verstärkungsfasern enthält, arbeitet der Fräser sowohl durch eine Polymermatrix als auch durch eine abrasive Verstärkung. Wenn sich der Werkzeugzustand verschlechtert, können Hersteller freiliegende Fasern, Fusseln, Faserausrisse, abgebrochene Kanten, lokale Matrixschäden oder steigende Schnittkräfte feststellen.
Eine Trimmpresse verfolgt einen anderen Ansatz. Das geformte Bauteil befindet sich in einem speziellen Beschnittwerkzeug, und die Presse übt die erforderliche Kraft aus, um Grate zu entfernen, den Umfang zu schneiden oder Öffnungen zu stanzen. Oftmals können in einem einzigen Presszyklus mehrere Features bearbeitet werden.
| Prozessfaktor | CNC-Beschnitt | Trimmpresse |
| Produktionsflexibilität | Hoch | Sobald die Matrize fertig ist, senken Sie sie ab |
| Technische Änderungen | Normalerweise einfacher unterzubringen | Möglicherweise ist eine Chip-Änderung erforderlich |
| Komplexe 3D-Konturen | Gut geeignet für Roboter- oder Mehrachsen-CNC | Möglich, aber die Werkzeugausstattung wird komplexer |
| Zykluszeit | Hängt vom gesamten Schnittweg ab | Möglicherweise sehr kurz für stabile Geometrie |
| Erste spezielle Werkzeuge | Im Allgemeinen niedriger | Generell höher |
| Hoch-volume unit cost | Kann durch die Bearbeitungszeit begrenzt werden | Kann niedriger werden, sobald sich die Werkzeuge amortisiert haben |
Bei Karosserieaußenteilen, LKW-Komponenten, Strukturabdeckungen, Batteriegehäusen und anderen großen SMC-Komponenten muss auch die Geometrie berücksichtigt werden. Eine dünne, nicht unterstützte Kante kann während der CNC-Bearbeitung vibrieren, während ein unzureichend unterstütztes Teil beim Pressenschneiden reißen oder ausbrechen kann.
2. Präzision, Toleranzen und Werkzeuganforderungen
Es ist verlockend zu sagen, dass CNC die Option mit „hoher Präzision“ und eine Abkantpresse die Option mit „hoher Geschwindigkeit“ sei, aber die tatsächliche Produktion ist komplizierter.
Die CNC-Genauigkeit hängt von der gesamten Prozesskette ab: Maßabweichungen des Formteils, Verzug, Bezugspunktauswahl, Vorrichtungssteifigkeit, Spindelzustand, Fräserablenkung, Schnittparameter und Werkzeugverschleiß beeinflussen alle die Endabmessungen.
Ein Hersteller kann beispielsweise eine engere Positionstoleranz für Befestigungslöcher angeben als für einen nicht funktionsfähigen Außenumfang. In diesem Fall kann CNC für die Montagefunktionen beibehalten werden, selbst wenn der Hauptumfang mit einer Besäumpresse bearbeitet wird.
Wichtig: Die Genauigkeit der Maschinenpositionierung sollte nicht mit der Toleranz des fertigen SMC-Teils verwechselt werden. Die CNC-Maschine kann weitaus genauer positionieren, als das geformte Bauteil selbst wiederholt in der Vorrichtung positionieren kann.
Schneidwerkzeuge für SMC sollten nach Verstärkungsart, Glasfasergehalt, Wandstärke, erforderlicher Kantenqualität und Produktionsmenge ausgewählt werden. Hartmetallwerkzeuge sind bei der Bearbeitung von Verbundwerkstoffen üblich, während beschichtete oder diamantbasierte Lösungen in Betracht gezogen werden können, wenn abrasiver Verschleiß zum Hauptkostenfaktor wird.
Anstatt vorzugeben, dass ein Fräser immer nach einer festgelegten Anzahl von Komponenten ausgetauscht werden muss, besteht eine zuverlässigere Produktionsstrategie darin, Folgendes zu überwachen:
- Fertigkantenqualität;
- Dimensionsdrift;
- Spindellast;
- Schnittkräfte;
- Werkzeugvibration;
- kumulierte Schnittentfernung.
So schätzen Sie die Trimmpresskraft ein
Eine Besäumpresse sollte nicht einfach nach der projizierten Fläche des SMC-Bauteils ausgewählt werden. Der Schnittumfang, die Wandstärke, das Materialverhalten, die Lochmenge, die Matrizenanordnung und ob Merkmale gleichzeitig getrimmt werden, wirken sich alle auf die erforderliche Last aus.
Konzeptionelle Schnittkraft ≈ Effektiver Schnittumfang × Materialdicke × Effektive Scherfestigkeit × ProzesssicherheitsfaktorBei der Auswahl der Presse sollten zusätzlich die Abmessungen der Matrize, die lichte Höhe, der Hub, die Größe der Pressplatte, die außermittige Beladung, die Annäherungsgeschwindigkeit, die Rücklaufgeschwindigkeit, der Automatisierungsraum und der erforderliche Produktionstakt berücksichtigt werden.
Bei der Anforderung von Geräten sollte der Hersteller daher die SMC-Qualität, die Teilezeichnung oder das 3D-Modell, die Dicke, den vollständigen Beschnittumfang, die Loch- und Öffnungsabmessungen, die Zieltoleranz, die Jahresmenge und die Zielzykluszeit angeben.
3. Zykluszeit, Durchsatz und ROI
Der größte wirtschaftliche Vorteil von CNC ist in der Regel der relativ geringe Bedarf an speziellen Werkzeugen. Der größte wirtschaftliche Vorteil des Pressenschneidens ist die Möglichkeit, nach der Entwicklung der Matrize schnell eine stabile Geometrie zu verarbeiten.
Betrachten Sie zwei hypothetische SMC-Komponenten. Teil A wird in einer Stückzahl von 4.000 Einheiten pro Jahr hergestellt und unterliegt alle paar Monate Designänderungen. Teil B ist ein Automobilpaneel, das in einer Stückzahl von 100.000 pro Jahr mit einem stabilen Design und einem strengen Linientakt hergestellt wird.
Auch wenn beide Komponenten technisch mit beiden Verfahren verarbeitet werden können, sind ihre wirtschaftlichen Anforderungen sehr unterschiedlich.
| Produktionszustand | Normalerweise lohnt es sich, den Prozess zuerst zu bewerten |
| Prototypenteile | CNC |
| Häufige CAD-Revisionen | CNC |
| Mehrere Varianten auf einer Zeile | CNC |
| Komplexe mehrachsige Kontur | CNC-/Roboter-Beschnitt |
| Stabile Massenproduktion | Trimmpresse |
| Sehr kurze Taktzeit | Trimmpresse |
| Hoch volume with several critical machined features | Hybridpresse CNC |
Berechnen Sie das Break-Even-Volumen, anstatt zu raten
Es gibt keine allgemeingültige jährliche Menge, bei der jeder Hersteller von CNC auf eine Abkantpresse umsteigen sollte. Die Entscheidung sollte entsprechend der tatsächlichen Komponente berechnet werden.
Break-Even-Menge = Zusätzliche Investition in Beschnittwerkzeuge ÷ (CNC-Kosten pro Teil − Kosten für Pressenbeschnitt pro Teil)Nur illustratives Beispiel:
Ein Unternehmen schätzt, dass spezielle Trimmwerkzeuge eine um 70.000 US-Dollar höhere Anfangsinvestition erfordern als die CNC-Vorrichtung. Die berechneten CNC-Beschnittkosten belaufen sich auf 6,00 US-Dollar pro Bauteil, während das automatisierte Pressenbeschnitt auf 2,50 US-Dollar pro Bauteil geschätzt wird.
Ersparnis pro Teil = 3,50 US-Dollar
Einfache Break-Even-Menge = 70.000 US-Dollar ÷ 3,50 US-Dollar = 20.000 Bauteile .
Dies bedeutet nicht, dass 20.000 Teile eine Branchenregel sind. Ändern Sie die Werkzeugkosten, den Lohnsatz, den Fräserverbrauch, die Maschinenauslastung, die Ausschussrate, die Produktlebensdauer oder die Taktanforderung, und das Ergebnis ändert sich sofort.
Eine ordnungsgemäße ROI-Berechnung sollte die Abschreibung von Geräten, Vorrichtungen oder Matrizen, direkte Arbeitskräfte, Verbrauchsmaterialien, Staubabsaugung, Inspektion, Ausschuss, Wartung, Ausfallzeiten, Automatisierung und die erwartete Anzahl von Jahren, in denen die Komponente in Produktion bleibt, umfassen.
4. Überlegungen zu Automatisierung, Wartung und Sicherheit
Sowohl CNC- als auch Schneidpressen-Produktionszellen können mit Roboterbeladung und -entladung arbeiten, ihre Zellenkonstruktionen sind jedoch unterschiedlich.
Eine CNC-Trimmzelle kann einen sechsachsigen Roboter oder ein mehrachsiges Bearbeitungszentrum, Vorrichtungsidentifikation, Laser- oder visionsgestützte Positionierung, automatischen Werkzeugwechsel, Spindellastüberwachung, Werkzeugbrucherkennung, geschlossene Schutzvorrichtungen und ein Staubabsaugsystem umfassen.
Besondere Aufmerksamkeit verdient das Staubmanagement bei der Bearbeitung von glasfaserverstärktem SMC. Eine geschlossene Zelle und ein geeignetes Absaugsystem können dazu beitragen, in der Luft schwebende Bearbeitungsrückstände zu kontrollieren und gleichzeitig die Kontamination von Führungen, Vorrichtungen, Sensoren und anderen Produktionsgeräten zu reduzieren.
Eine Trim-Press-Zelle kann Folgendes umfassen:
- Robotertransfer von der Formstation;
- Teileorientierung oder Kühlstation;
- Schneidwerkzeug und hydraulische Presse;
- Schrotttrennung;
- Fertigteilprüfung;
- automatische Ablehnung fehlerhafter Komponenten.
Die Wartung wirkt sich auch auf den tatsächlichen Durchsatz aus. CNC-Systeme erfordern eine Fräserinspektion, Spindelwartung, Vorrichtungsprüfungen, Wartung des Absaugsystems und Überwachung der Positionierungsflächen. Beschnittpressen erfordern eine Inspektion von Schneidkanten, Führungen, Hydrauliksystemen, Sensoren, Schmierung, Gesenkausrichtung und Schutzsystemen.
Bei Installationen in den USA sollte die Geräteanordnung die geltenden Maschinenschutzanforderungen und Verfahren zur Kontrolle gefährlicher Energie berücksichtigen. Sperr-/Kennzeichnungsverfahren sind besonders wichtig bei Wartungsarbeiten, Werkzeugwechseln, Werkzeugwartung, Fehlerbehebung oder anderen Arbeiten, bei denen gespeicherte hydraulische, elektrische, pneumatische oder mechanische Energie eine Gefahr darstellen kann.
5. Wann eine Hybrid-CNC-Trimmpressen-Strategie Sinn macht
Hersteller müssen sich nicht immer ausschließlich für eine Technologie entscheiden. In vielen SMC-Programmen bietet ein Hybridansatz ein besseres Gleichgewicht zwischen Zykluszeit und Flexibilität.
Strategie 1: Trimmen Sie zuerst die Presse und dann die CNC-Fertigstellung
Die Besäumpresse entfernt in einem kurzen Zyklus den stabilen Rand, große Öffnungen und große Grate. Die CNC bearbeitet dann nur präzise Montagelöcher, lokalisierte Konturen oder Merkmale, die nicht einfach in die Beschnittform integriert werden können.
Dies verkürzt die Belegung der CNC-Maschine und vermeidet gleichzeitig eine unnötig komplizierte Matrize.
Strategie 2: CNC während des Starts, Trimmen der Presse nach Design-Freeze
Während der Prototypen- und Pilotproduktion übernimmt CNC den gesamten Beschnittvorgang. Der Hersteller kann das Schneidprogramm ändern, wenn Ingenieure das CAD-Modell überarbeiten.
Nachdem die Komponente die Qualifizierung bestanden hat und ihre Geometrie stabil geworden ist, kann eine spezielle Form für die Massenproduktion eingeführt werden.
Diese Strategie trägt dazu bei, erhebliche Werkzeuginvestitionen zu vermeiden, während sich eine Komponente noch ändert.
Illustratives Automotive-Panel-Szenario
Stellen Sie sich die Außenverkleidung eines SMC-Lastkraftwagens vor, die einen Randbeschnitt, vier große Lüftungsöffnungen und sechs Befestigungslöcher erfordert.
Während der Pilotproduktion kann CNC alle Funktionen fertigstellen, da das jährliche Volumen gering ist und mehrere Zeichnungsüberarbeitungen zu erwarten sind. Sobald die Produktion zunimmt, können die Umfangs- und Lüftungsöffnungen auf eine Besäumpresse übertragen werden, während die CNC für die Montagelöcher beibehalten wird.
Das Ergebnis ist nicht unbedingt die Maschine mit der geringsten Investition, aber möglicherweise ein besseres Gesamtproduktionssystem: kürzere CNC-Bearbeitungszeit, mehr verfügbare CNC-Kapazität, kontrollierte kritische Abmessungen und schnelleres Beschneiden großer Stückzahlen.
6. So wählen Sie zwischen CNC-Beschnitt und einer Beschnittpresse
Vor der Geräteauswahl sollten Hersteller folgende Fragen beantworten:
| Entscheidungsfaktor | Technische Frage |
| Jährliche Menge | Wie viele qualifizierte Teile müssen pro Jahr produziert werden? |
| Programmlaufzeit | Wie viele Jahre bleibt das Bauteil in Produktion? |
| Designreife | Ist die Geometrie eingefroren oder sind noch Überarbeitungen zu erwarten? |
| Teilegeometrie | Ist der Trimmpfad planar, gekrümmt oder vollständig dreidimensional? |
| Merkmalsmenge | Wie viele Löcher, Schlitze, Fenster und Ausschnitte sind erforderlich? |
| Toleranz | Welche Maße steuern eigentlich die Montage bzw. Qualifikation? |
| Taktzeit | Wie viele Sekunden stehen zum Trimmen zur Verfügung? |
| Oberflächenqualität | Wird die Schnittkante sichtbar, verklebt, lackiert, versiegelt oder verdeckt sein? |
| Varianten | Wird die Zelle einen Teil oder viele verwandte Teile produzieren? |
| Automatisierung | Wird die Handhabung manuell, halbautomatisch oder vollständig robotergesteuert erfolgen? |
CNC Am besten in Betracht gezogen, wenn Flexibilität, komplexe Geometrie und technische Änderungen im Vordergrund stehen.
Trimmpresse Am besten geeignet, wenn die Geometrie stabil ist und kurze Taktzeiten für die Massenproduktion von entscheidender Bedeutung sind.
Hybrid Eine Prüfung lohnt sich, wenn ein hohes Produktionsvolumen mit mehreren komplexen oder hochpräzisen Sekundärmerkmalen kombiniert werden muss.
FAQ: CNC-Beschnitt vs. Beschnittpresse für SMC-Teile
Besprechen Sie Ihre SMC-Trimmanforderungen mit PengdaHZ
Wuxi PengdaHZ Intelligent Equipment Co., Ltd. bietet hydraulische Pressen- und Produktionsausrüstungslösungen für SMC-Fertigungsanwendungen.
Wenn Sie eine Besäumpresse für ein vorhandenes SMC-Bauteil evaluieren oder das Besäumen einer Presse mit einer CNC-Bearbeitung vergleichen, sollte die Entscheidung über die Ausrüstung beim Teil und nicht allein bei der Pressentonnage beginnen.
Bereiten Sie für eine erste technische Bewertung die folgenden Informationen vor:
- 2D-Zeichnung oder 3D-Teilemodell;
- SMC-Materialspezifikation;
- nominale und maximale Wandstärke;
- erforderlicher Umfang, Löcher und Öffnungen;
- kritische Maßtoleranzen;
- jährliche Produktionsmenge;
- Zielzykluszeit;
- geplante manuelle oder robotische Handhabung.
Basierend auf diesen Parametern kann PengdaHZ geeignete Pressenkapazitäten, Werkzeugkonzepte, Produktionszellenkonfiguration, Automatisierungsanforderungen und die Frage besprechen, ob spezielle Beschnittpressenausrüstung einen wirtschaftlichen Vorteil für Ihr SMC-Produktionsprogramm bieten kann.
Kontaktieren Sie PengdaHZ, um eine vorläufige Bewertung des SMC-Beschnitts und der hydraulischen Presse für Ihr Bauteil anzufordern.