 English
 中文简体
 Español
 Português
 Deutsch
 русский
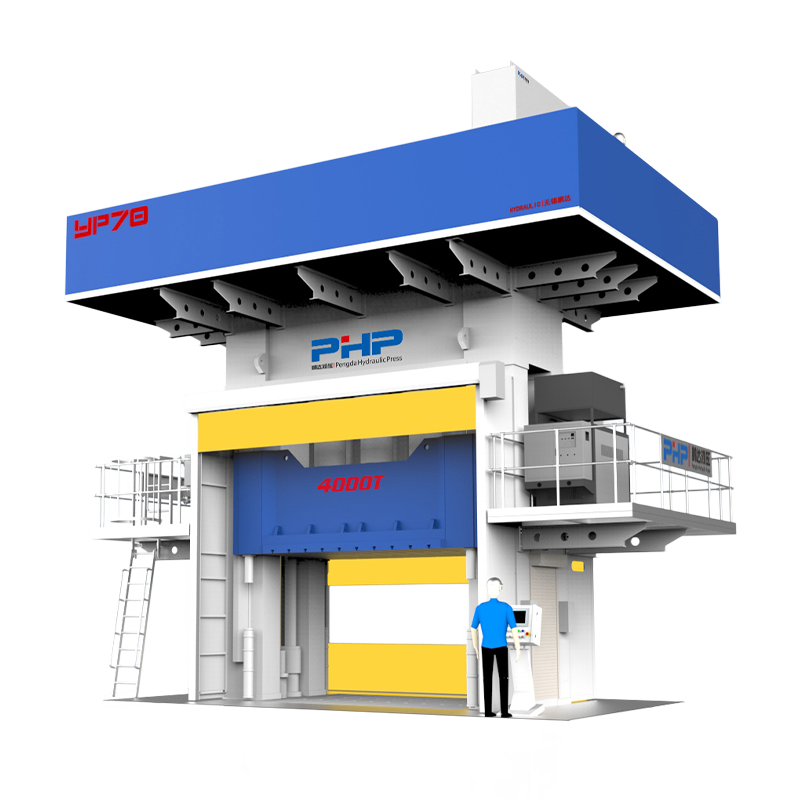
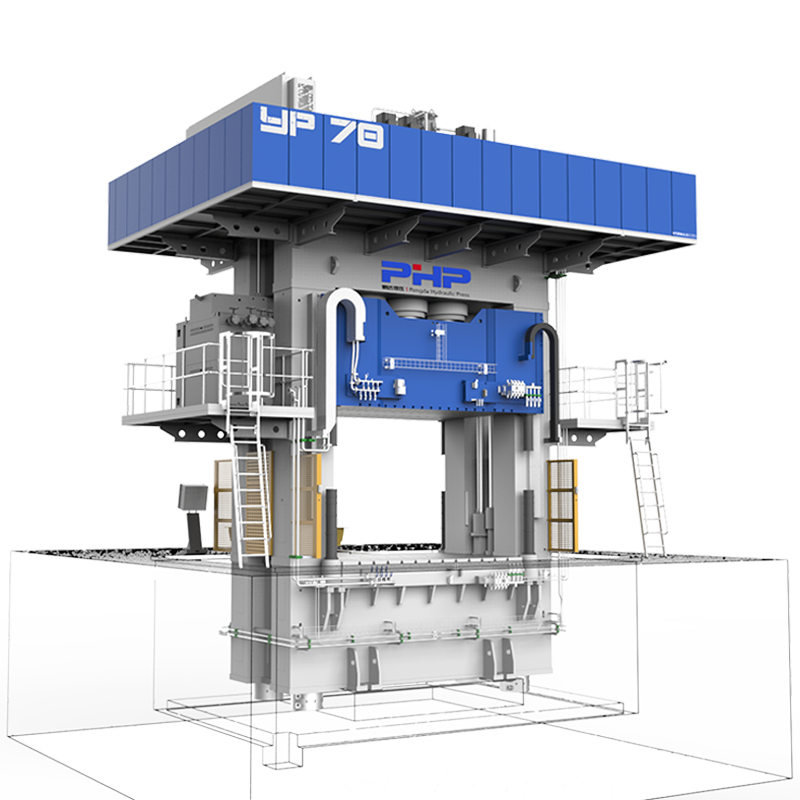
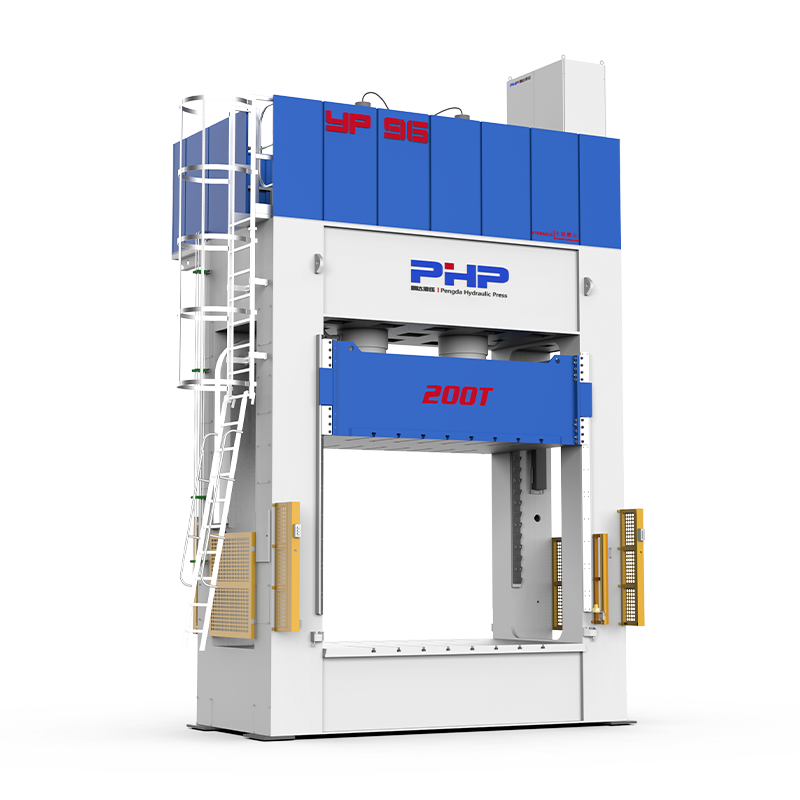

Die Anpassung einer SMC-Form an eine hydraulische Presse sollte mit beginnen Schimmelanforderungen – nicht mit dem Pressekatalog.
Eine Presse hat möglicherweise eine ausreichende Nennkraft, ist aber dennoch ungeeignet, weil ihre Aufspannplatte zu klein ist, das Tageslicht nicht ausreicht, das Heizsystem die Formtemperatur nicht gleichmäßig aufrechterhalten kann oder ihr Schließprofil nicht zum Fließ- und Aushärteverhalten des SMC-Materials passt.
Kern-Matching-Prinzip:
Beginnen Sie mit den Formanforderungen und arbeiten Sie sich dann rückwärts bis zur Spezifikation der hydraulischen Presse vor – nicht umgekehrt.
Beginnen Sie mit den Formanforderungen und arbeiten Sie sich dann rückwärts bis zur Spezifikation der hydraulischen Presse vor – nicht umgekehrt.

Für ein neues SMC-Projekt besteht der zuverlässigste Ansatz darin, die Formanforderungen Schritt für Schritt in eine Pressenspezifikation umzuwandeln.
Inhalt
- 1 1. Berechnen Sie die erforderliche SMC-Presstonnage aus der projizierten Fläche und dem Formdruck
- 2 2. Überprüfen Sie Plattengröße, Tageslicht, Formmontage, Parallelität und Durchbiegung
- 2.1 Die Plattengröße muss den Installationsraum einschließen
- 2.2 Überprüfen Sie die Höhe der geschlossenen Form, den Tageslichteinfall und den Hub zusammen
- 2.3 Bestätigen Sie die Schnittstellen zur Formmontage
- 2.4 Warum Plattenparallelität wichtig ist
- 2.5 Ebenso wichtig ist die Durchbiegung der Platte unter Last
- 3 3. Passen Sie die Formheizzonen, die Temperaturgleichmäßigkeit, das Vakuum und die Entlüftung an
- 4 4. Passen Sie die Auswurfkraft an und passen Sie die Pressgeschwindigkeit an den SMC-Zyklus an
- 5 5. Überprüfen Sie Steuerungen, Automatisierungsschnittstellen und zukünftige Formenanforderungen
- 6 Erstellen Sie die Pressenspezifikation rund um die Form
- 7 FAQ
- 7.1 Wie berechne ich die erforderliche hydraulische Presskraft für eine SMC-Form?
- 7.2 Welche Plattengröße und Tageslichtabmessungen sollte ich vor dem Einbau einer SMC-Form überprüfen?
- 7.3 Warum ist die Plattenparallelität für das SMC-Spritzgießen entscheidend?
- 7.4 Wie kann ich die Gleichmäßigkeit der Heizplattentemperatur an meine SMC-Formanforderungen anpassen?
- 7.5 Welche Auswurfkraft sollte ich für eine SMC-Form angeben?
- 7.6 Wie soll ich die Schließgeschwindigkeit der Presse an den SMC-Materialfluss und das Aushärtungsverhalten anpassen?
- 7.7 Sollte ich eine vorhandene hydraulische Presse nachrüsten oder eine neue servohydraulische Presse für das SMC-Formen wählen?
1. Berechnen Sie die erforderliche SMC-Presstonnage aus der projizierten Fläche und dem Formdruck
Die Presstonnage ist der erste zu berechnende Parameter Denn es bestimmt, ob im gesamten Formhohlraum ausreichend Kraft aufgebracht werden kann.
Eine praktische Startformel lautet:
Erforderliche Presskraft = gesamte projizierte Fläche × erforderlicher Formdruck
Bei der Arbeit in US-Einheiten:
Presskraft (kurze Tonnen) = Projizierte Fläche (in²) × Formdruck (psi) ÷ 2.000
Beispiel einer Tonnageberechnung
Angenommen, eine SMC-Komponente hat eine gesamte projizierte Formfläche von 1.500 Zoll² und der Prozess erfordert 1.000 psi Formdruck:
1.500 × 1.000 ÷ 2.000 = 750 kurze Tonnen
Daher sollte eine Presse oberhalb dieses theoretischen Minimums mit einem angemessenen technischen Spielraum ausgewählt werden.
Behandeln Sie den Formdruck nicht als eine feste Zahl
Der schwierige Teil besteht darin, den richtigen Formdruck zu bestimmen. Der SMC-Formpressdruck kann sich je nach Materialformulierung und Geometrie des geformten Bauteils erheblich ändern.
Zu den Faktoren, die den Füllwiderstand erhöhen können, gehören:
- Tiefe Rippen und Bossen
- Lange Materialflusswege
- Dünnwandige Abschnitte
- Hoher Glasfaseranteil
- Komplexe Hohlraummerkmale
- Einlagen und lokale Verstärkung
- Niedrige Anfangsgebührendeckung
Wichtig: Ein für eine flache SMC-Platte erfolgreich eingesetzter Formdruck sollte nicht automatisch auf ein Strukturbauteil mit tiefen Rippen und langen Fließwegen angewendet werden.
Für einen Form mit mehreren Kavitäten Berechnen Sie die kombinierte projizierte Fläche aller Hohlräume und nicht die Fläche einer Komponente. Auch Strömungsgleichgewichte und ungleicher Füllwiderstand sollten berücksichtigt werden.
Überprüfen Sie die Position der Ladung, nicht nur die Gesamttonnage
Die Kraftverteilung ist genauso wichtig wie die Gesamtkraft. Wenn der Formbereich erheblich von der Mitte der Presse versetzt ist, kann es zu Störungen an der Maschine kommen exzentrische Belastung .
Dies kann dazu beitragen:
- Ungleichmäßige Druckverteilung
- Übermäßiger Blitz auf einer Seite
- Unvollständige Füllung auf einer anderen Seite
- Zusätzliche Belastung der Führungen und Platten
- Beschleunigter Formverschleiß
Das Ziel besteht nicht einfach darin, mehr Tonnen zu kaufen. Die Presse muss ausreichend Kraft aufbringen und diese Kraft gleichzeitig gleichmäßig über die tatsächliche Grundfläche der Form verteilen.
2. Überprüfen Sie Plattengröße, Tageslicht, Formmontage, Parallelität und Durchbiegung
Vergleichen Sie nach der Tonnage die physischen Formabmessungen mit den nutzbarer Arbeitsraum der hydraulischen Presse.
Die Plattengröße muss den Installationsraum einschließen
Die Formlänge und -breite muss in den nutzbaren oberen und unteren Aufspannbereich passen. Vergleichen Sie jedoch nicht nur die Grundfläche der Form mit den veröffentlichten Plattenabmessungen.
Zusätzlicher Platz kann erforderlich sein für:
- Formklammern und T-Nuten
- Isolierplatten
- Heizungsanschlüsse
- Verkabelung des Thermoelements
- Hydraulik- oder Pneumatikleitungen
- Vakuumanschlüsse
- Formenhandhabungsgeräte
Möglicherweise ist noch eine Form vorhanden, die technisch zwischen die Plattenkanten passt schwierig oder unsicher zu installieren wenn nicht genügend Platz für Klemmen, Kabel, Schläuche und Wartungszugang vorhanden ist.
Überprüfen Sie die Höhe der geschlossenen Form, den Tageslichteinfall und den Hub zusammen
Tageslicht ist der maximal verfügbare Abstand zwischen den Platten, wenn die Presse vollständig geöffnet ist.
Es muss sowohl die Form als auch den für die Teileentnahme und -auswurf erforderlichen Freiraum bieten.
Erforderliches Tageslicht > Öffnungs-/Auswurfhöhe bei geschlossener Form
Tiefe SMC-Komponenten oder Formen mit langer Auswerferbewegung erfordern möglicherweise erheblich mehr Öffnungsraum als eine flache Plattenform.
Der Pressenhub muss außerdem ausreichen, um von der geschlossenen Formposition in die gewünschte Entladeposition zu gelangen.
Bestätigen Sie die Schnittstellen zur Formmontage
Vergleichen Sie vor der Bestellung der Maschine:
- Positionen der T-Nuten
- Befestigungsschraubenmuster
- Auswurföffnungen
- Formzentrierungsfunktionen
- Anschlüsse für hydraulische Auswerfer
Warum Plattenparallelität wichtig ist
SMC-Werkzeuge erfordern einheitliche Schließbedingungen. Wenn die obere und untere Platte nicht ausreichend parallel sind, kann es passieren, dass eine Seite der Form früher schließt als die andere.
Zu den daraus resultierenden Problemen können gehören:
- Ungleichmäßige Teiledicke
- Inkonsistenter Blitz
- Beschleunigter Verschleiß der Scherkanten
- Ungleichmäßiger Hohlraumdruck
Daher sollte die Parallelität übergreifend bewertet werden nutzbare Plattenfläche und gegebenenfalls unter Betriebslast, anstatt sich nur auf eine unbelastete Messung zu verlassen.
Ebenso wichtig ist die Durchbiegung der Platte unter Last
Statische Parallelität bedeutet nicht unbedingt, dass die Aufspannplatte bei voller Formkraft flach bleibt.
Eine unzureichende Plattensteifigkeit kann dazu führen, dass sich die Struktur beim Komprimieren durchbiegt. Dies ist besonders wichtig für:
- Großflächige SMC-Platten
- Dünnwandige Bauteile
- Formen mit mehreren Kavitäten
- Formen reichen bis nahe an die Plattenkanten
Plattensteifigkeit, Pressenrahmensteifigkeit und Nenntonnage sollten daher als ein System bewertet werden.
3. Passen Sie die Formheizzonen, die Temperaturgleichmäßigkeit, das Vakuum und die Entlüftung an
Eine SMC-Presse sollte nicht allein deshalb ausgewählt werden, weil ihr Heizsystem die erforderliche Maximaltemperatur erreichen kann.
Die wichtigere Frage ist, ob das System die erforderliche Temperaturverteilung über die eigentliche Form hinweg aufrechterhalten kann.
Die Gleichmäßigkeit der Temperatur ist wichtiger als die maximale Temperatur
SMC-Formen arbeiten normalerweise bei erhöhten Temperaturen, um die Aushärtung des Duroplasts einzuleiten und abzuschließen. Abhängig von der Materialformulierung und den Prozessanforderungen liegen die Formtemperaturen häufig bei ungefähren Werten 130–165°C .
Der endgültige Sollwert sollte jedoch immer den Empfehlungen der Materiallieferanten und tatsächlichen Prozessversuchen entsprechen.
Wenn ein Bereich der Form erheblich heißer wird als ein anderer, kann das SMC im heißeren Bereich zu gelieren beginnen, während noch Material in einen anderen Abschnitt fließt.
Dies kann dazu beitragen:
- Unvollständige Füllung
- Oberflächenfehler
- Ungleichmäßige Heilung
- Innerer Stress
- Inkonsistenz von Zyklus zu Zyklus
Zu überprüfende Parameter des Heizsystems
- Gesamtheizleistung
- Anzahl unabhängig gesteuerter Heizzonen
- Platzierung der Heizung
- Anzahl und Position des Thermoelements
- Anforderungen an die obere und untere Formtemperatur
- Aufwärmzeit
- Temperaturwiederherstellung zwischen den Zyklen
Technischer Schwerpunkt: Fragen Sie nicht nur, ob die Presse 150°C erreichen kann. Fragen Sie, ob das Heizsystem das erforderliche Temperaturprofil über die gesamte effektive Formoberfläche aufrechterhalten kann.
Passen Sie Vakuum und Entlüftung an die Schließsequenz an
Während des Schließens im Hohlraum eingeschlossene Luft kann zu Hohlräumen, Brandflecken, schlechten Oberflächen oder unvollständiger Füllung führen.
Wenn die Form vakuumunterstütztes Formen verwendet, stellen Sie sicher, dass das Pressensteuerungssystem Folgendes koordinieren kann:
- Formschließposition
- Vakuumaktivierung
- Entlüftungssequenz
- Druckaufbau
Durch Scherkanten entsteht eine weitere Interaktion zwischen Werkzeug und Maschine. Beschickungsposition, Scherkanteneingriff, Entlüftung und Schließgeschwindigkeit bestimmen, wann die Kavität abgedichtet wird und wann der volle Formdruck einsetzen soll.
Aus diesem Grund ist die Formenkonstrukteur, SMC-Materiallieferant und Presseningenieur sollten sich auf das erforderliche Abschlussprofil einigen.
4. Passen Sie die Auswurfkraft an und passen Sie die Pressgeschwindigkeit an den SMC-Zyklus an
Die Auswurfanforderungen hängen stark von der Geometrie und Oberflächenbeschaffenheit des fertigen Bauteils ab.
Eine große, flache Platte mit ausreichend Tiefgang kann sich leicht lösen. Eine tiefe Komponente, die um Kerne und vertikale Wände gewickelt ist, erfordert möglicherweise wesentlich mehr Auswerferkraft.
Faktoren, die die erforderliche Auswurfkraft beeinflussen
- Vertikaler Formkontaktbereich
- Schimmelschrumpfung
- Entwurfswinkel
- Oberflächenstruktur
- Formtemperatur
- Trennmittelsystem
- Auswerferstift- oder Auswerferplattenanordnung
- Bauteilsteifigkeit
- Gewicht der Auswerferbaugruppe
Da diese Variablen interagieren, Es gibt keine universelle Formel für die Auswurfkraft, die für jede SMC-Form geeignet ist.
Vorhandene Werkzeugdaten, Formberechnungen und Versuchsergebnisse sind in der Regel zuverlässiger. Der Pressenauswerfer sollte dann ausreichend Kraft, Hub, kontrollierbare Geschwindigkeit und einen technischen Sicherheitsspielraum bieten.
Passen Sie das Geschwindigkeitsprofil der gesamten Druckmaschine an
Bei der SMC-Produktion allein sagt die maximale Stößelgeschwindigkeit nur sehr wenig über die Prozesseignung aus.
Typischer Bewegungsablauf einer SMC-Presse:
Schnelle Annäherung → Kontrolliertes langsames Schließen → Materialfluss → Druckaufbau → Aushärten/Halten → Dekompression → Öffnen → Auswerfen
Schnelle Annäherung → Kontrolliertes langsames Schließen → Materialfluss → Druckaufbau → Aushärten/Halten → Dekompression → Öffnen → Auswerfen
Schnelle Annäherung reduziert die unproduktive Zykluszeit, während die Form noch von der SMC-Charge entfernt ist.
Sobald die Form jedoch die Füllmenge erreicht, sollte die Maschine auf eine kontrollierte Formgeschwindigkeit umschalten. Das Material benötigt ausreichend Zeit, um durch die Kavität zu fließen, während die Luft durch das Entlüftungs- oder Vakuumsystem entweicht.
Zu langsames Schließen
„ Das SMC beginnt möglicherweise zu gelieren und auszuhärten, bevor die Kavität vollständig gefüllt ist.
Zu schnelles Schließen
„ Der Prozess kann Luft einschließen, übermäßige Grate erzeugen, den Materialfluss stören oder die Faserverteilung beeinträchtigen.
Das Hydrauliksystem benötigt daher mehr als eine hohe Maximalgeschwindigkeit. Es braucht wiederholbare Übergänge zwischen Eilgang, Formgeschwindigkeit, Druckaufbau, Druckhaltung und Dekompression.
Speicherunterstützte Schaltkreise oder reaktionsschnelle Servohydrauliksysteme können dort nützlich sein, wo schnelle Bewegungen und präzise Prozessübergänge erforderlich sind.
5. Überprüfen Sie Steuerungen, Automatisierungsschnittstellen und zukünftige Formenanforderungen
Sobald die grundlegenden mechanischen Anforderungen bestätigt sind, beurteilen Sie, ob die Presse die Form über die erwartete Produktionslebensdauer hinweg tragen kann.
Konventionelle Hydraulik vs. Servohydraulik
Für eine stabile, hochbelastete SMC-Produktion kann eine herkömmliche hydraulische Presse geeignet sein. Ein Servohydrauliksystem kann eine flexiblere Steuerung von Druck und Geschwindigkeit ermöglichen und gleichzeitig möglicherweise den Stromverbrauch bei Teillast-, Halte- und Standby-Bedingungen senken.
Die Wahl sollte auf dem tatsächlichen Formzyklus, den Produktionsstunden, dem Automatisierungsgrad und den Energiekosten basieren – und nicht nur auf der Servotechnologie.
Wann ist die Nachrüstung einer bestehenden Druckmaschine sinnvoll?
Bevor Sie eine Steuerungs- oder Hydrauliknachrüstung in Betracht ziehen, stellen Sie sicher, dass die vorhandene Maschine bereits ausreichend Folgendes bietet:
- Tonnage
- Plattenbereich
- Strukturelle Steifigkeit
- Tageslicht
- Widderschlag
- Auswurffähigkeit
Nachrüstbeschränkung: Wenn die Aufspannplatte zu klein ist, der Rahmen nicht steif genug ist oder die verfügbare Tonnage nicht ausreicht, kann ein Upgrade der SPS oder der Hydrauliksteuerung die grundlegende mechanische Nichtübereinstimmung nicht beheben.
Denken Sie über Automatisierung und zukünftige Werkzeuge nach
Automatisches SMC-Ladungsladen, Roboterentladen, Lichtvorhänge, Zweihandsteuerungen, Vakuumsysteme, Ejektoren und Peripheriegeräte erfordern alle geeignete Steuerschnittstellen und Sicherheitsverriegelungen.
Auch zukünftige Formen sollten berücksichtigt werden. Größere Formen oder Formen mit mehreren Kavitäten erfordern möglicherweise Folgendes:
- Plattenbereich
- Tonnage
- Rahmensteifigkeit
- Kapazität der Heizzone
- Parallelitätskontrolle
Eine Presse, die nur die heutigen Mindestspezifikationen erfüllt, kann beim Eintreffen der nächsten Form zu einer Produktionsbeschränkung werden.
Erstellen Sie die Pressenspezifikation rund um die Form
Der sicherste Weg, eine SMC-Hydraulikpresse auszuwählen, ist die Vorbereitung einer Form-zu-Presse passendes Blech bevor Sie Ausrüstungsangebote anfordern.
| Parameter | Was zu bestätigen ist |
|---|---|
| Projizierte Fläche | Gesamte Formfläche inklusive aller Kavitäten |
| Drücken Sie Tonnage | Erforderlicher Formdruck plus technischer Spielraum |
| Plattengröße | Formfläche plus Montage- und Serviceraum |
| Höhe der geschlossenen Form | Kompatibilität mit minimaler / maximaler Arbeitshöhe der Presse |
| Tageslicht & Stroke | Genügend Freiraum zum Öffnen, Entnehmen und Auswerfen |
| Heizung | Temperatur, Heizzonen, Leistung und Gleichmäßigkeit |
| Auswurf | Kraft-, Hub-, Geschwindigkeits- und Auswerferschnittstelle |
| Geschwindigkeitsprofil | Schnelle Annäherung, molding speed, holding, and opening |
| Hilfssysteme | Vakuum-, Automatisierungs-, Sicherheits- und Roboterschnittstellen |
Diese Parameter ermöglichen es dem Pressenhersteller, die zu bewerten Kompletter Formprozess anstatt eine Maschine allein aufgrund der Tonnage zu empfehlen.
Müssen Sie eine SMC-Form mit einer hydraulischen Presse kombinieren?
„Bei Wuxi PengdaHZ Intelligent Equipment Co., Ltd. Die Auswahl der SMC-Hydraulikpresse kann anhand der Formabmessungen, der projizierten Fläche, des erforderlichen Formdrucks, der Heizkonfiguration, des Arbeitshubs, der Auswerferanforderungen und des Produktionszyklus bewertet werden.
Die Bereitstellung dieser Formparameter vor der Gerätekonstruktion trägt dazu bei, spätere Werkzeugmodifikationen zu reduzieren und erleichtert die Einrichtung eines stabilen SMC-Formprozesses während der Inbetriebnahme.
„FAQ
Wie berechne ich die erforderliche hydraulische Presskraft für eine SMC-Form?
Multiplizieren Sie die gesamte projizierte Formfläche mit dem erforderlichen SMC-Formdruck. In US-Einheiten:
Presstonnage = Projizierte Fläche (in²) × Druck (psi) ÷ 2.000.
Anschließend sollte ein angemessener technischer Spielraum hinzugefügt werden, während auch die exzentrische Belastung und die Druckverteilung in mehreren Kavitäten überprüft werden sollten.
Welche Plattengröße und Tageslichtabmessungen sollte ich vor dem Einbau einer SMC-Form überprüfen?
Die nutzbare Aufspannplatte muss die Grundfläche des Werkzeugs sowie Klemmen, Isolierung, Heizungen, Verkabelung und Serviceanschlüsse aufnehmen. Das Tageslicht muss die Höhe der geschlossenen Form überschreiten und gleichzeitig ausreichend Platz zum Öffnen der Form, zur Teileentnahme und zum Auswerfen lassen.
Warum ist die Plattenparallelität für das SMC-Spritzgießen entscheidend?
Eine schlechte Plattenparallelität kann zu ungleichmäßigem Schließen der Form, unterschiedlicher Teiledicke, inkonsistentem Grat, Abnutzung der Scherkanten und ungleichmäßigem Werkzeuginnendruck führen. Die erforderliche Toleranz sollte entsprechend der Plattengröße, dem Formdesign, den Teileanforderungen und dem Verhalten der belasteten Presse festgelegt werden, anstatt sich auf einen universellen Wert zu verlassen.
Wie kann ich die Gleichmäßigkeit der Heizplattentemperatur an meine SMC-Formanforderungen anpassen?
Beginnen Sie mit dem Temperaturbereich und den zulässigen Schwankungen, die für das SMC-Material und die Form erforderlich sind. Bewerten Sie dann die Heizleistung, die Anordnung der Heizzonen, die Positionen der Thermoelemente, die Formabmessungen und den Wärmeverlust. Die Temperaturverteilung über die Formoberfläche ist im Allgemeinen wichtiger als die maximale Temperatur allein.
Welche Auswurfkraft sollte ich für eine SMC-Form angeben?
Die Auswurfkraft hängt von der Teilegeometrie, der vertikalen Kontaktfläche, dem Entformungswinkel, der Formschrumpfung, dem Oberflächenzustand, der Formtemperatur, dem Auswerferdesign und der Reibung ab. Die Ermittlung erfolgt am besten anhand von Gussformberechnungen, vergleichbaren Werkzeugdaten oder Produktionsversuchen, gefolgt von einer angemessenen Konstruktionsspanne.
Wie soll ich die Schließgeschwindigkeit der Presse an den SMC-Materialfluss und das Aushärtungsverhalten anpassen?
Verwenden Sie eine schnelle Bewegung, bevor die Form die Ladung erreicht, und wechseln Sie dann zu einer kontrollierten Formgeschwindigkeit, die dem SMC genügend Zeit zum Fließen gibt und das Entweichen der eingeschlossenen Luft ermöglicht, bevor es zu einer signifikanten Gelierung kommt. Auch Druckaufbau, Aushärten, Dekomprimieren, Öffnen und Auswerfen sollten als separate Prozessschritte steuerbar sein.
Sollte ich eine vorhandene hydraulische Presse nachrüsten oder eine neue servohydraulische Presse für das SMC-Formen wählen?
Eine Nachrüstung kann sinnvoll sein, wenn die vorhandene Presse bereits über ausreichende Tonnage, Plattenfläche, Steifigkeit, Tageslicht, Hub und Werkzeugschnittstellen verfügt. Reichen diese grundlegenden mechanischen Spezifikationen nicht aus, ist in der Regel eine neue Presse sinnvoller. Die Servohydrauliktechnik ist besonders nützlich, wenn es auf präzise Druck- und Geschwindigkeitsregelung, Automatisierung, Rezeptflexibilität oder reduzierten Energieverbrauch ankommt.