 English
 中文简体
 Español
 Português
 Deutsch
 русский
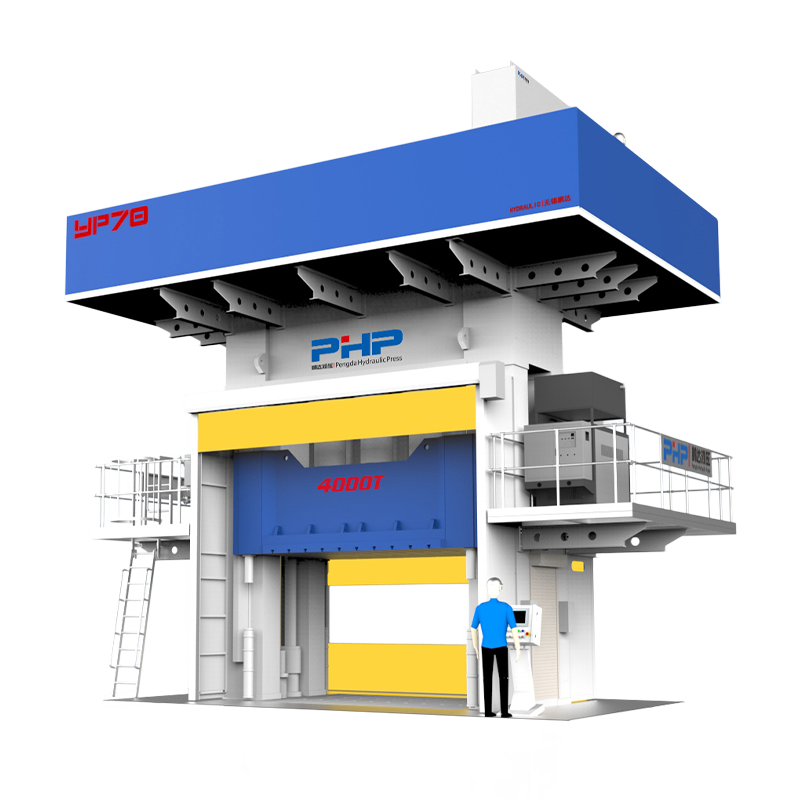
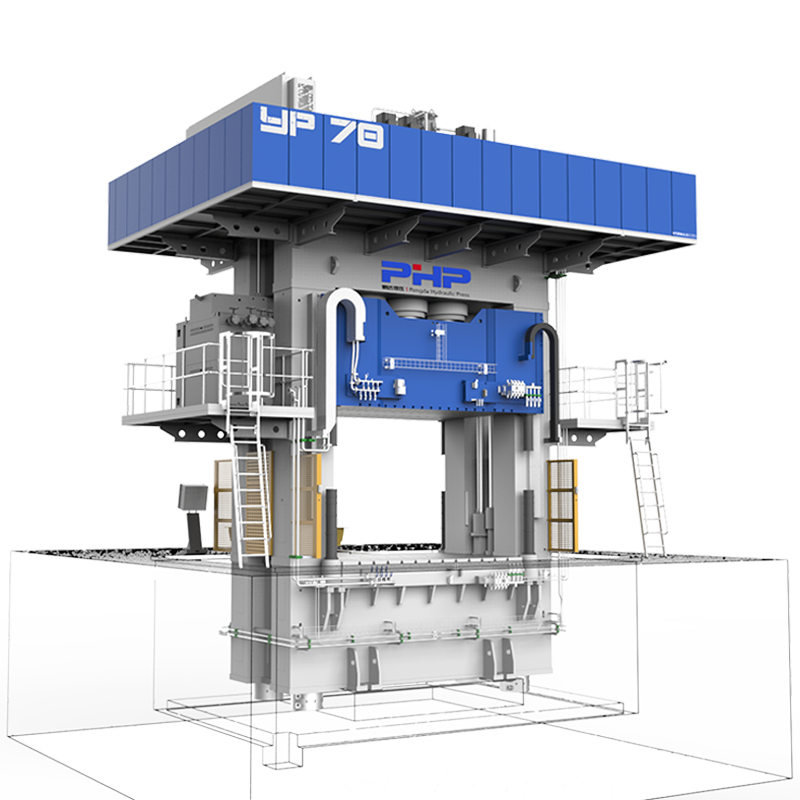
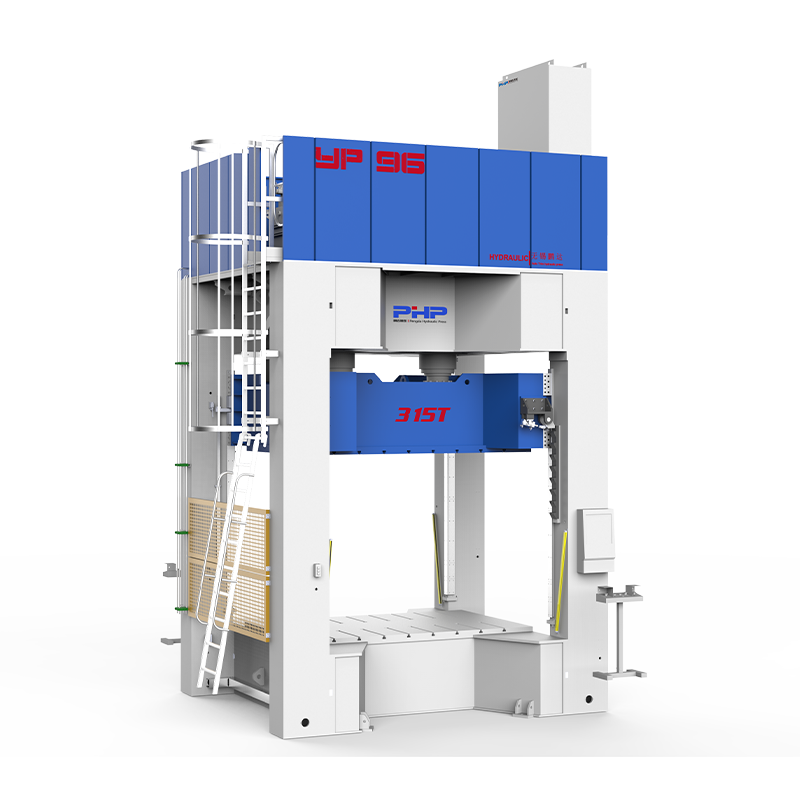

SMC-Kompressionsformtechnologie
Das Erreichen einer glatten, gleichmäßigen Oberfläche ist eine der anspruchsvollsten Anforderungen beim Formpressen von Sheet Schimmeling Compound (SMC). Dies ist besonders wichtig für Außenverkleidungen von Kraftfahrzeugen, elektrische Gehäuse, sichtbare Geräteabdeckungen, Batteriegehäuse und andere Teile, bei denen das Aussehen ebenso wichtig ist wie die mechanische Leistung.
Zu den Oberflächendefekten können Fließspuren, durchscheinende Fasern, Welligkeit, Nadellöcher, Blasen, Einfallstellen, harzreiche Bereiche oder ungleichmäßiger Glanz gehören. Einige Mängel sind sofort nach dem Entformen sichtbar, während andere erst nach dem Schleifen, Beschichten oder Einbrennen der Farbe sichtbar werden.
Inhalt
- 1 1. Was zeichnet eine gute SMC-Oberflächenqualität aus?
- 2 2. Oberflächenqualität beginnt beim SMC-Material
- 3 3. Optimieren Sie das Ladungsmuster und reduzieren Sie unnötigen Materialfluss
- 4 4. Kontrollieren Sie die Formtemperatur und die Temperaturgleichmäßigkeit
- 5 5. Schließgeschwindigkeit, Druckaufbau und Entlüftung optimieren
- 6 6. Formoberfläche und Werkzeugdesign wirken sich direkt auf das Erscheinungsbild aus
- 7 7. Die Plattenparallelität beeinflusst auch die Oberflächenkonsistenz
- 8 8. Verhindern Sie Porosität vor dem Lackieren
- 9 9. Praktische Fehlerbehebungsmatrix für SMC-Oberflächenfehler
- 10 10. Erstellen Sie einen Plan zur Oberflächenqualitätskontrolle
- 11 Verbessern Sie die Oberflächenqualität durch Steuerung des gesamten SMC-Formsystems
- 12 SMC-Kompressionsformlösungen von Wuxi PengdaHZ
- 13 Häufig gestellte Fragen
- 13.1 Was verursacht das Durchlesen von Fasern in SMC-Teilen?
- 13.2 Was verursacht Fließmarken beim SMC-Formpressen?
- 13.3 Wie können Nadellöcher und Porosität in SMC-Teilen reduziert werden?
- 13.4 Wie wirkt sich die Formtemperatur auf die Oberflächenqualität von SMC aus?
- 13.5 Verbessert ein höherer Formdruck immer die SMC-Oberflächenbeschaffenheit?
- 13.6 Wie wirkt sich die Ladungsabdeckung auf die Oberflächenqualität von SMC aus?
- 13.7 Was verursacht Einfallstellen hinter Rippen in SMC-Teilen?
- 13.8 Wie wirkt sich die Plattenparallelität auf die Oberflächenqualität von SMC aus?
- 13.9 Was ist die Oberflächenqualität der Klasse A bei SMC?
- 13.10 Wie können SMC-Oberflächenfehler vor dem Lackieren reduziert werden?
1. Was zeichnet eine gute SMC-Oberflächenqualität aus?
Die Anforderungen an die Oberflächenqualität hängen stark von der endgültigen Anwendung ab.
Für ein Industriegehäuse oder eine Strukturkomponente kann eine akzeptable geformte Oberfläche in erster Linie Folgendes erfordern:
- keine freiliegenden Fasern;
- keine sichtbaren Blasen;
- begrenzte Fließspuren;
- akzeptable Maßgenauigkeit;
- konsistente Textur.
An Außenteile von Automobilen werden erheblich höhere Anforderungen an das Erscheinungsbild gestellt.
Oberfläche der Klasse A
Klasse A wird üblicherweise verwendet, um gut sichtbare lackierte Oberflächen zu beschreiben, die geringe Welligkeit, begrenztes Durchdringen der Fasern, minimale Porosität und ein gleichmäßiges Aussehen der Farbe erfordern.
| Oberflächenproblem | Typisches Aussehen | Hauptanliegen |
| Glasfaser-Durchlesung | Durch die Oberfläche sichtbares Fasermuster | Kosmetisches Erscheinungsbild |
| Fließmarken | Richtungs- oder Wellenlinien | Oberflächengleichmäßigkeit |
| Nadellöcher | Kleine Oberflächenporen | Lackierfehler |
| Blasen | Erhöhte Blasen oder lokale Schwellung | Aussehen und Beschichtungsqualität |
| Einfallstellen | Lokale Depressionen | Welligkeit und reflektiertes Aussehen |
| Harzreiche Bereiche | Glänzende oder unregelmäßige Zonen | Ungleichmäßiges Aussehen |
| Welligkeit | Oberflächenverzerrung über große Entfernungen | Klasse-A-Aussehen |
2. Oberflächenqualität beginnt beim SMC-Material
Eine Prozessoptimierung kann eine ungeeignete Materialformulierung nicht vollständig kompensieren.
SMC kombiniert typischerweise duroplastisches Harz, gehackte Verstärkung, mineralische Füllstoffe, Initiatoren und andere Additive. Änderungen der Harzschrumpfung, der Viskosität, des Fasergehalts und des Aushärtungsverhaltens können sich alle auf die endgültige geformte Oberfläche auswirken.
Harzsystem
Die Harzchemie beeinflusst die Viskosität, die Aushärtungsreaktion, die Schrumpfung und wie gut das Material die Formoberfläche reproduziert.
Low-Profile-Additive
Low-Profile-Additive tragen zur Kontrolle der Härtungsschrumpfung bei und können das Durchdrücken der Fasern, Einfallstellen und Oberflächenwelligkeiten reduzieren.
Ballaststoffgehalt
Höhere Verstärkungsgrade können die strukturelle Leistung verbessern, können jedoch die Empfindlichkeit gegenüber dem Durchlesen von Fasern und strömungsbedingten Oberflächenschwankungen erhöhen.
Mineralische Füllstoffe
Füllstoffe beeinflussen Rheologie, Dimensionsstabilität, Schrumpfung und die gesamte Oberflächenreaktion während der Aushärtung.
Wichtig:
Eine bessere Oberflächenqualität lässt sich nicht immer durch die einfache Zugabe von mehr Harz erreichen. Mechanische Leistung, Fließverhalten, Schrumpfkontrolle und Aussehen müssen aufeinander abgestimmt sein.
3. Optimieren Sie das Ladungsmuster und reduzieren Sie unnötigen Materialfluss
Das Ladungsdesign beginnt sich auf die Oberflächenqualität auszuwirken, bevor sich die Presse in Bewegung setzt.
Größe, Position, Anzahl der Schichten und Ausrichtung der SMC-Charge bestimmen, wie weit das Material wandern muss, um den Hohlraum zu füllen.
Niedrige Gebührenabdeckung → Längere Fließdistanz → Mehr Faserneuausrichtung → Höheres Risiko einer Oberflächenvariation
Ein übermäßiger Materialfluss kann zunehmen:
- Faserneuorientierung;
- Harz/Faser-Umverteilung;
- Fließspuren;
- lokale Porosität;
- Oberflächenwelligkeit;
- Lufteinschluss.
Entwerfen Sie die Ladung um das Teil herum
Bei der Ladungsplatzierung sollte Folgendes berücksichtigt werden:
- Rippen und Buckel;
- dicke und dünne Abschnitte;
- entfernte Ecken;
- Standorte für die letzte Befüllung;
- sichtbare kosmetische Oberflächen;
- erwartete Entlüftungspunkte.
Die Oberflächenqualität beginnt, bevor sich die Presse in Bewegung setzt. Das Ladungsmuster bestimmt, wie das SMC durch die Form fließt.
4. Kontrollieren Sie die Formtemperatur und die Temperaturgleichmäßigkeit
Die Formtemperatur beeinflusst stark die SMC-Viskosität, den Materialfluss, die Aushärtungsrate, die Schrumpfung und das Entformungsverhalten.
Wenn die Form zu kalt ist
- langsamere Aushärtung;
- längere Zykluszeit;
- instabile Oberflächenreplikation;
- schlechtes Entformungsverhalten;
- mögliche Unterheilung.
Wenn die Form zu heiß ist
- vorzeitige Gelierung;
- unvollständiger Materialfluss;
- sichtbare Fließgrenzen;
- kurze Aufnahmen;
- höhere Eigenspannung.
Die Temperaturgleichmäßigkeit ist genauso wichtig wie der Sollwert
Wenn der Regler 145 °C anzeigt, ist das kein Beweis dafür, dass das komplette Werkzeug 145 °C hat.
Die Temperatur sollte überprüft werden um:
- die Mitte der Form;
- Kanten und Ecken;
- tiefe Abschnitte;
- dicke Werkzeugbereiche;
- an die Heizung angrenzende Zonen;
- wiederkehrende Fehlerstellen.
Temperaturunterschied → Unterschiedliche Aushärtungsgeschwindigkeit → Unterschiedliche Schrumpfung → Welligkeit / Einfall / Verzug
5. Schließgeschwindigkeit, Druckaufbau und Entlüftung optimieren
Die hydraulische Presse spielt eine wichtige Rolle, da SMC durch die Form fließen muss, bevor das Material ausreichend aushärtet.
Ein stabiler Formzyklus sollte die Bewegung im Allgemeinen in mehrere Phasen unterteilen.
01
Schnelle Annäherung
Die Walze bewegt sich schnell, bevor sie die Ladung berührt, um unproduktive Bewegungen zu reduzieren.
02
Kontrollierte Kompression
Die Schließgeschwindigkeit wird reduziert, wenn der Materialfluss beginnt, sodass SMC die Kavität vorhersehbarer füllen kann.
03
Druckaufbau
Nach ausreichendem Durchfluss entsteht Druck, der das Material verdichtet, ohne die Befüllung vorzeitig zu behindern.
04
Druck halten
Während der erforderlichen Aushärtungsphase wird ein stabiler Druck aufrechterhalten, um eine gleichmäßige Verdichtung und gleichmäßige Abmessungen zu gewährleisten.
Was passiert, wenn die Schließgeschwindigkeit falsch ist?
| Zustand | Möglicher Oberflächeneffekt |
| Zu schnelles Schließen | Eingeschlossene Luft, instabiler Fluss, übermäßige Faserbewegung und Grat |
| Zu langsames Schließen | Vorzeitige Gelierung, Fließgrenzen und unvollständige Füllung |
| Druck zu früh | Eingeschränkter Durchfluss, Faserverdrängung und übermäßiger Grat |
| Druck zu spät | Unzureichende Verdichtung und erhaltene Porosität |
Ignorieren Sie nicht die Entlüftung
Wichtige Entlüftungsorte sind häufig:
- zuletzt gefüllte Regionen;
- Ecken;
- Rippen;
- tiefe Taschen;
- Bereiche, in denen zwei Strömungsfronten aufeinandertreffen.
„Entlüftung verbessern“ ist keine vollständige Korrekturmaßnahme.
Ingenieure sollten feststellen, wo sich der Hohlraum tatsächlich zuletzt füllt und wo Luft oder Gas eingeschlossen wird.
6. Formoberfläche und Werkzeugdesign wirken sich direkt auf das Erscheinungsbild aus
SMC kann den Zustand der Formoberfläche genau reproduzieren. Kratzer, Ablagerungen, Korrosion oder beschädigte Beschichtungen können daher direkt am fertigen Bauteil entstehen.
Die routinemäßige Werkzeuginspektion sollte Folgendes umfassen:
- Formoberflächenzustand;
- Abnutzung an der Trennlinie;
- Sauberkeit der Entlüftung;
- Ablagerungen von Trennmittel;
- Führungsstifte und Buchsen;
- lokaler Schaden;
- Bedingung einfügen.
Verwenden Sie Trennmittel sorgfältig
Zu wenig Trennmittel kann beim Entformen zu Verklebungen und Oberflächenschäden führen. Zu viel davon kann Rückstände hinterlassen, zu optischen Abweichungen führen oder das Lackieren und Beschichten beeinträchtigen.
Achten Sie auf Rippen und Vorsprünge
Dicke Rippen oder Vorsprünge hinter einer kosmetischen Oberfläche können zu örtlicher Schrumpfung und Einfallstellen führen. Geometrie, Materialverteilung, Härtungsschrumpfung und Temperatur sollten alle zusammen überprüft werden.
7. Die Plattenparallelität beeinflusst auch die Oberflächenkonsistenz
Selbst ein hochwertiges Werkzeug kann kein völlig gleichmäßiges Teil liefern, wenn es unter Produktionslast ungleichmäßig schließt.
Eine schlechte Plattenparallelität oder eine übermäßige strukturelle Durchbiegung können zu folgenden Unterschieden führen:
- lokale Schimmellücke;
- Verdichtung;
- Druckverteilung;
- Materialfluss;
- Teiledicke.
Schlechte Parallelität → Ungleichmäßige Formlücke → Ungleichmäßiger lokaler Druck → Oberflächen-/Dickenvariation
Bei großen Automobilpaneelen, Batterieabdeckungen oder breiten Elektrogehäusen wird dieser Effekt immer wichtiger, da die Werkzeuge einen größeren Anteil des Pressenarbeitsbereichs einnehmen.
8. Verhindern Sie Porosität vor dem Lackieren
Bei lackierten SMC-Teilen verdient die Porosität besondere Aufmerksamkeit.
Ein frisch geformtes Bauteil kann akzeptabel erscheinen, obwohl es unter oder nahe der Oberfläche noch kleine Poren aufweist. Diese können nach dem Beschichten und Einbrennen der Farbe deutlich sichtbarer werden.
Überprüfen Sie vor dem Lackieren
- Oberflächenporosität;
- Mikrohohlräume;
- Feuchtigkeit;
- Kontamination;
- Trennmittelrückstände;
- Blasengefahr.
9. Praktische Fehlerbehebungsmatrix für SMC-Oberflächenfehler
Unterschiedliche Oberflächenfehler können mehrere mögliche Ursachen haben. Eine strukturierte Fehlerbehebungsmatrix hilft, zufällige Parameteränderungen zu vermeiden.
| Defekt | Mögliche wesentliche Ursache | Ursache für Schimmel | Drücken Sie / Ursache bearbeiten | Erster Check |
| Glasfaser-Durchlesung | Schrumpfung, Faserverteilung | Oberflächenreplikation | Übermäßiger Materialfluss | Materialformulierung und Ladungsdeckung |
| Fließmarken | Variation der Rheologie | Durchflussbeschränkung | Schließgeschwindigkeit | Ladelayout und Geschwindigkeitsprofil |
| Nadellöcher | Luft oder flüchtiger Inhalt | Schlechte Entlüftung | Unzureichende Verdichtung | Entlüftungsorte |
| Blasen | Feuchtigkeit, flüchtige Stoffe, Unteraushärtung | Eingeschlossenes Gas | Vorzeitiges Öffnen | Materialzustand und Heilung |
| Einfallstellen | Aushärtung oder thermische Schrumpfung | Rippen- oder Nabengeometrie | Temperaturschwankungen | Geometrie und Temperatur |
| Blitz | Selbstbeteiligung | Abgenutzte Trennlinie | Überdruck oder schlechte Parallelität | Ladungsgewicht und Formzustand |
| Harzreiche Bereiche | Harz-/Fasertrennung | Lokale Geometrie | Übermäßiger Durchfluss | Ladungsmuster |
| Welligkeit | Schrumpf- und Fasereffekte | Werkzeuggeometrie | Ungleichmäßige Temperatur oder Verdichtung | Material, Wärmekarte und Druck |
10. Erstellen Sie einen Plan zur Oberflächenqualitätskontrolle
Der effektivste Weg zur Verbesserung der Oberflächenqualität besteht darin, erfolgreiche Prozessbedingungen in ein wiederholbares Produktionsfenster umzuwandeln.
| Parameter | Warum es überwachen? |
| Materialposten | Formulierungsvariationen erkennen |
| Ladungsgewicht | Füllkonsistenz beibehalten |
| Gebührenabdeckung | Kontrollieren Sie den Durchflussabstand |
| Formtemperatur | Kontrollieren Sie den Materialfluss und die Aushärtung |
| Temperaturgleichmäßigkeit | Reduzieren Sie lokale Aushärtungs- und Schrumpfungsunterschiede |
| Schließgeschwindigkeit | Kontrollieren Sie den Durchfluss und die Luftabsaugung |
| Druckaufbau | Kontrollieren Sie den Zeitpunkt der Verdichtung |
| Druck halten | Verbessern Sie die Wiederholbarkeit der Zyklen |
| Aushärtezeit | Behalten Sie die Oberflächen- und Dimensionsstabilität bei |
| Zustand der Formoberfläche | Sorgen Sie für eine konsistente Oberflächenreplikation |
| Porosität/Flash-Rate | Verfolgen Sie die Leistung der Oberflächenqualität |
Erstellen Sie ein validiertes Prozessfenster
Anstatt sich auf eine feste Zahl zu verlassen, legen Sie akzeptable Bereiche fest für:
Temperaturbereich
Schließgeschwindigkeitsbereich
Druckbereich
Aushärtezeitbereich
Wo die Drucktasten es zulassen, Aufnahme Position Geschwindigkeit Druck Zeit für jeden Zyklus kann dabei helfen, Oberflächenfehler mit dem tatsächlichen Maschinenverhalten in Verbindung zu bringen.
Verbessern Sie die Oberflächenqualität durch Steuerung des gesamten SMC-Formsystems
Hochwertige SMC-Oberflächen entstehen nicht durch eine Druckeinstellung, eine Werkzeugtemperatur oder ein spezielles Material.
Material Ladungsmuster Mold Temperature Entlüften Drücken Sie auf Bewegung Druck Heilung
Bei optisch entscheidenden Teilen sollte im Prozess auch berücksichtigt werden, was nach dem Formen geschieht. Porosität, Schrumpfung und Oberflächeninstabilität können nach dem Schleifen, Beschichten oder Einbrennen der Farbe deutlich sichtbarer werden.
Der produktivste Ansatz zur Fehlerbehebung besteht darin, zu ermitteln, welcher messbare Zustand sich vor dem Auftreten des Fehlers geändert hat, dann jeweils eine Variable anzupassen und das Ergebnis zu validieren.
SMC-Kompressionsformlösungen von Wuxi PengdaHZ
Wuxi PengdaHZ Intelligent Equipment Co., Ltd. entwickelt hydraulische Presssysteme für SMC-, BMC- und Verbundstoff-Formpressanwendungen.
Für Hersteller, die optisch ansprechende SMC-Komponenten herstellen, sollte bei der Auswahl der Presse mehr als nur die maximale Tonnage berücksichtigt werden.
Wichtige Faktoren sind die mehrstufige Regelung der Schließgeschwindigkeit, Druckaufbau, Nachdruckstabilität, Wiederholgenauigkeit der Stößelposition, Plattensteifigkeit und -parallelität, Zyklusdatenüberwachung und Automatisierungsschnittstellen.
Bei der Bewertung einer SMC-Presse umfassen nützliche Informationen die Produktzeichnung, das SMC-Material, die Formabmessungen, den erforderlichen Formdruck, die erforderliche Oberflächenqualität, die Teiledicke, die angestrebte Zykluszeit und die Produktionskapazität.
Besuchen Sie wuxipd.com Weitere Informationen zu kundenspezifischen SMC-Formpressen und Verbundformanlagen finden Sie hier.
Häufig gestellte Fragen
Was verursacht das Durchlesen von Fasern in SMC-Teilen?
Das Durchlesen der Fasern kann durch Harzschrumpfung, Faserverteilung, Materialfluss, Oberflächenschichtstruktur und die zur Kontrolle der Schrumpfung verwendete Formulierung beeinflusst werden.
Was verursacht Fließmarken beim SMC-Formpressen?
Fließmarken können durch die Platzierung der Ladung, die Rheologie des Materials, eine zu große Fließstrecke, die Formgeometrie, Temperaturschwankungen oder ein ungeeignetes Schließgeschwindigkeitsprofil entstehen.
Wie können Nadellöcher und Porosität in SMC-Teilen reduziert werden?
Überprüfen Sie Materialzustand, Ladungsstapelung, Entlüftung, Fließstrecke, Formtemperatur, Druckentwicklung und Verdichtung. Die Porosität sollte beim Formen kontrolliert werden, anstatt sich darauf zu verlassen, sie durch Lackieren zu verbergen.
Wie wirkt sich die Formtemperatur auf die Oberflächenqualität von SMC aus?
Die Formtemperatur beeinflusst Viskosität, Fließzeit, Aushärtegeschwindigkeit, Schrumpfung und Entformung. Wichtig ist auch die Temperaturgleichmäßigkeit im gesamten Werkzeug.
Verbessert ein höherer Formdruck immer die SMC-Oberflächenbeschaffenheit?
Nein. Unzureichender Druck kann zu einer schlechten Verdichtung führen, während übermäßiger oder vorzeitig ausgeübter Druck den Grat verstärken und den Materialfluss stören kann.
Wie wirkt sich die Ladungsabdeckung auf die Oberflächenqualität von SMC aus?
Die Ladungsdeckung bestimmt, wie weit das Material fließen muss. Längere Fließwege können die Neuorientierung der Fasern, die Luftbewegung und die Harzumverteilung verbessern.
Was verursacht Einfallstellen hinter Rippen in SMC-Teilen?
Einfallstellen können durch Härtungsschrumpfung, thermische Schrumpfung, Materialumverteilung, lokale Geometrie und Temperaturunterschiede um die Rippe oder den Vorsprung herum entstehen.
Wie wirkt sich die Plattenparallelität auf die Oberflächenqualität von SMC aus?
Ein ungleichmäßiger Plattenschluss kann den Formspalt, die Druckverteilung, die Verdichtung und den Materialfluss über das Teil hinweg verändern und möglicherweise zu Graten und lokalen Oberflächenschwankungen führen.
Was ist die Oberflächenqualität der Klasse A bei SMC?
Klasse A bezieht sich im Allgemeinen auf eine sehr hohe kosmetische Oberflächenqualität, die für sichtbare lackierte Komponenten wie Automobil-Außenverkleidungen geeignet ist. Die genauen Akzeptanzkriterien variieren je nach Kunde und Anwendung.
Wie können SMC-Oberflächenfehler vor dem Lackieren reduziert werden?
Beginnen Sie mit einer stabilen Materialformulierung, kontrollierter Ladungsplatzierung, gleichmäßiger Formtemperatur, effektiver Entlüftung, wiederholbaren Pressbewegungen und geeigneter Aushärtung. Oberflächenporosität, Verunreinigungen und Trennmittelrückstände sollten vor dem Beschichten kontrolliert werden.