 English
 中文简体
 Español
 Português
 Deutsch
 русский
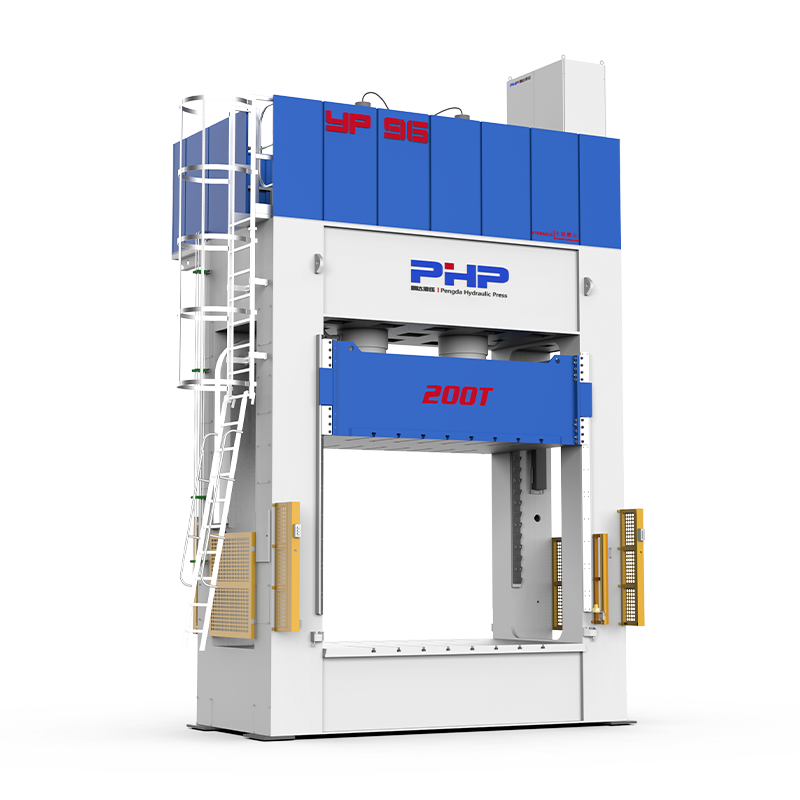

SMC Press Structural Engineering
Große SMC-Teile werden zwischen Präzisionswerkzeugen geformt, aber diese Werkzeuge werden von echten Maschinenstrukturen getragen, die sich unter Last elastisch verformen. Selbst wenn eine hydraulische Presse über eine ausreichende Presskraft verfügt, können sich die oberen und unteren Platten leicht verbiegen, wenn die Formkraft zunimmt.
Bei kleinen Werkzeugen kann diese Bewegung nur begrenzten Einfluss haben. Bei großen Automobilpaneelen, Batterieabdeckungen, Elektrogehäusen und anderen breiten SMC-Komponenten kann die Plattenauslenkung jedoch den effektiven Formspalt über einen großen Arbeitsbereich verändern und sich auf Dicke, Grat, Füllung und Maßwiederholbarkeit auswirken.
Inhalt
- 1 1. Was ist eine Plattenauslenkung?
- 2 2. Plattenebenheit und Plattenauslenkung sind unterschiedlich
- 3 3. Warum große SMC-Formen die Plattendurchbiegung wichtiger machen
- 4 4. Die Gesamttonnage gibt keinen Aufschluss darüber, wie die Platte beladen ist
- 5 5. Zentrierte Last vs. Kantenlast
- 6 6. Wie die Plattenauslenkung den lokalen Formspalt verändert
- 7 7. Mittenablenkung und Kantenablenkung sind unterschiedliche Probleme
- 8 8. Wie die Durchbiegung der Platte zu Schwankungen der SMC-Dicke führen kann
- 9 9. Wie die Durchbiegung der Druckplatte zum Blitz beitragen kann
- 10 10. Die Durchbiegung der Platte kann sich auch auf die lokale Füllung und den Druck auswirken
- 11 11. SMC-Formen mit mehreren Kavitäten reagieren empfindlich auf die Verteilung der Plattenlast
- 12 12. Der Fußabdruck von Schimmelpilzen verändert die strukturelle Reaktion
- 13 13. Formposition auf der Platte ist wichtig
- 14 14. Die Durchbiegung der oberen und unteren Platte muss gemeinsam berücksichtigt werden
- 15 15. Einen Punkt zu messen reicht nicht aus
- 16 16. Plattenneigung und Plattenbiegung sind unterschiedlich
- 17 17. Eine dicke Platte ist nicht automatisch eine steife Platte
- 18 18. Die Zylinderposition beeinflusst auch die Plattenbelastung
- 19 19. Wie FEA zur Bewertung der Plattendurchbiegung verwendet wird
- 20 20. Praxisbeispiel: Gleiche Tonnage, unterschiedliche Formflächen
- 21 21. Die Durchbiegung der oberen und unteren Platte kann sich addieren
- 22 22. Nach welchen Daten zur Plattenauslenkung sollten Käufer fragen?
- 23 23. Benötigt eine SMC-Presse eine Plattendurchbiegung von Null?
- 24 24. Checkliste für die Auswahl der Plattenauslenkung
- 25 Bewerten Sie die Platte anhand der tatsächlichen Formfläche
- 26 Große SMC-Hydraulikpressenlösungen von Wuxi PengdaHZ
- 27 Häufig gestellte Fragen
- 27.1 Was ist die Plattenauslenkung bei einer SMC-Hydraulikpresse?
- 27.2 Ist die Plattenebenheit dasselbe wie die Plattensteifigkeit?
- 27.3 Warum reagieren große Aufspannplatten empfindlicher auf Durchbiegung?
- 27.4 Kann die Durchbiegung der Platte zu einer Variation der SMC-Dicke führen?
- 27.5 Kann eine Durchbiegung der Druckplatte einen Blitz verursachen?
- 27.6 Warum ist die Formposition auf der Platte wichtig?
- 27.7 Wie wirkt sich die Grundfläche der Form auf die Plattenauslenkung aus?
- 27.8 Was ist der Unterschied zwischen Plattenneigung und Plattenbiegung?
- 27.9 Sollten sowohl die Durchbiegung der oberen als auch der unteren Platte berücksichtigt werden?
- 27.10 Wie wird die Plattenauslenkung bewertet?
- 27.11 Ist eine Plattendurchbiegung von Null möglich?
1. Was ist eine Plattenauslenkung?
Eine hydraulische Pressplatte ist nicht vollkommen steif. Wenn Kraft durch eine Form auf die Arbeitsfläche übertragen wird, erfährt die Aufspannplatte eine elastische Biegung.
Abhängig von der Lastposition und der Lagerungsanordnung kann diese Verformung wie folgt aussehen:
- Mittelbiegen;
- Kantenbewegung;
- lokale Verbeugung;
- einseitige Ablenkung;
- kombiniertes Biegen und Drehen.
Angewandte Formkraft → Biegen der Platte → Geladene Oberflächenänderungen → Effektive Formspaltveränderungen
Eine Aufspannplatte kann im unbelasteten Zustand flach sein und sich dennoch biegen, wenn Formkraft ausgeübt wird.
2. Plattenebenheit und Plattenauslenkung sind unterschiedlich
Ebenheit, Parallelität und Durchbiegung werden oft gemeinsam diskutiert, sie beschreiben jedoch unterschiedliche Maschinenzustände.
| Parameter | Was es beschreibt |
| Plattenebenheit | Der geometrische Zustand einer Plattenoberfläche, normalerweise gemessen ohne Formlast |
| Plattenparallelität | Die Beziehung zwischen der oberen und unteren Plattenoberfläche |
| Plattenauslenkung | Elastische Biegung einer Aufspannplatte bei Krafteinwirkung |
| Geladene Parallelität | Der relative Zustand der oberen zur unteren Aufspannplatte, während Produktionskraft vorhanden ist |
Eine gute Ebenheit der Bearbeitung bedeutet nicht automatisch eine geringe Durchbiegung unter Produktionslast.
3. Warum große SMC-Formen die Plattendurchbiegung wichtiger machen
Große SMC-Formen erfordern normalerweise eine breitere Aufspannplatte, eine größere Grundfläche der Form und eine größere Gesamtformkraft.
Je größer die Spannweite der Struktur wird, desto schwieriger wird die Kontrolle der Biegung.
Großer Arbeitsbereich Hohe Formkraft Lange Bauspanne = Größere Ablenkungsherausforderung
Zu den Anwendungen, die besonders empfindlich sein können, gehören:
- große SMC-Panels für die Automobilindustrie;
- Batterieabdeckungen für Elektrofahrzeuge;
- große Schaltschränke und Gehäuse;
- große strukturelle Verbundabdeckungen;
- Formen mit mehreren Kavitäten, verteilt auf einer breiten Aufspannplatte.
4. Die Gesamttonnage gibt keinen Aufschluss darüber, wie die Platte beladen ist
Eine 1500-Tonnen- oder 2000-Tonnen-Pressenleistung beschreibt die insgesamt verfügbare Kraft, diese Kraft wird jedoch nicht unbedingt gleichmäßig über die gesamte Aufspannplatte verteilt.
Die Form kann Folgendes laden:
- hauptsächlich die Plattenmitte;
- eine Seite der Walze;
- zwei getrennte Hohlraumzonen;
- eine relativ kleine Stellfläche innerhalb eines viel größeren Arbeitstisches.
Die Reaktion der Platte hängt von der Stützgeometrie der Kraftlastfläche und der Lastposition ab
Die gleiche Gesamttonnage kann zu unterschiedlichen Plattenverformungen führen, wenn sich die Grundfläche der Form oder die Position der Ladung ändert.
5. Zentrierte Last vs. Kantenlast
Die Formposition kann die Biegung der Platte stark beeinflussen.
Fall A Zentrierte Form
Die Hauptformlast wirkt nahe der Strukturmitte der Aufspannplatte.
Fall B Kantenorientierte Form
Die gleiche Gesamtkraft wirkt näher an einer Kante und verstärkt lokale Biege- und Rotationseffekte.
Eine Form passt möglicherweise physisch auf die Aufspannplatte und schafft trotzdem einen ungünstigen strukturellen Zustand, wenn ihre Hauptlast zu nahe an einer Kante oder außerhalb des steifsten Arbeitsbereichs wirkt.
„Die Form passt“ ist nicht dasselbe wie „Die Form ist strukturell gut positioniert.“
6. Wie die Plattenauslenkung den lokalen Formspalt verändert
Die Form selbst kann präzise bearbeitet werden, aber die sie tragende Aufspannplatte kann unter Produktionslast ihre Form ändern.
Wenn sich die Aufspannplatte biegt, kann sich das tatsächliche Verhältnis zwischen der oberen und unteren Formoberfläche lokal ändern.
Plattenauslenkung → Lokale Änderungen der Formtrennung → Lokale Komprimierungsänderungen → Änderungen des Teilezustands
Die Form kann maßhaltig sein, während die darunterliegende belastete Aufspannplatte die effektive Kavitätsgeometrie verändert.
7. Mittenablenkung und Kantenablenkung sind unterschiedliche Probleme
Die maximale Plattenauslenkung erfolgt nicht immer an der gleichen Stelle.
Bei einer großen mittigen Last kann es zu einer stärkeren Biegung der Platte zur Mitte des Arbeitsbereichs kommen.
Unter einer kantenorientierten oder exzentrischen Belastung kann das Verformungsmuster asymmetrischer werden, wobei sich eine Seite stärker bewegt als die andere.
Zentriertes Laden Lokale Biegung kann dominieren.
Exzentrische Belastung Biegung und Drehung können gleichzeitig auftreten.
Fragen Sie nicht nur, wie stark sich die Walze durchbiegt. Fragen Sie, wo die maximale Auslenkung auftritt.
8. Wie die Durchbiegung der Platte zu Schwankungen der SMC-Dicke führen kann
Die Dicke des SMC-Teils hängt eng mit der endgültigen Werkzeuggeometrie und der lokalen Kompression zusammen.
Wenn sich die Form der belasteten Aufspannplatte im gesamten Werkzeug ändert, kann sich auch der örtliche Hohlraumspalt ändern.
Plattenauslenkung → Ungleichmäßige Formlücke → Unterschiedliche lokale Komprimierung → Dickenvariation
Mögliche Muster sind:
- Dickenunterschied zwischen Mitte und Kante;
- Dickenunterschied von links nach rechts;
- eine Ecke durchweg dicker;
- lokale Dickenänderungen um hochbelastete Bereiche herum.
Eine Dickenschwankung ist kein Beweis für eine Durchbiegung der Druckplatte. Chargengewicht, Chargenmuster, Formbearbeitung, Temperatur, Materialfluss und Pressenparallelität sollten ebenfalls überprüft werden.
9. Wie die Durchbiegung der Druckplatte zum Blitz beitragen kann
Grate entstehen, wenn Material durch einen vorhandenen Spalt rund um die Formtrennlinie austritt.
Wenn die Plattenbiegung den lokalen Trennfugenspalt in einem Bereich vergrößert, kann dieser Bereich anfälliger für Grate werden.
Lokale Plattenbiegung → Größere lokale Lücke → Leichterer Materialaustritt → Mögliche Flash-Erhöhung
Dies kann sich besonders bemerkbar machen bei:
- große SMC-Platten;
- lange Trennlinien;
- kantenbeladene Formen;
- asymmetrische Werkzeuge.
Übermäßige Ladung, Formverschleiß, übermäßiger Druck oder schlechter Zustand der Trennfuge können ebenfalls Grate verursachen, daher sollte die strukturelle Verformung als eine mögliche Ursache betrachtet werden.
10. Die Durchbiegung der Platte kann sich auch auf die lokale Füllung und den Druck auswirken
Eine ungleichmäßige Formunterstützung kann mehr als nur die endgültige Dicke beeinflussen.
Wenn eine Seite einer Form effektiver schließt, während die andere Seite an einem etwas größeren lokalen Spalt verbleibt, können Materialfluss und Druckverteilung ungleichmäßiger werden.
Seite A Höhere lokale Komprimierung
Möglicherweise Flash oder höhere lokale Auslastung.
Seite B Niedrigere lokale Komprimierung
Mögliche schlechte Füllung, schwächere Verdichtung oder Dickenzunahme.
Ein wiederholtes Gratmuster auf einer Seite und eine unvollständige Füllung auf der gegenüberliegenden Seite können daher eine Überprüfung des Platten- und Lastparallelitätsverhaltens rechtfertigen.
11. SMC-Formen mit mehreren Kavitäten reagieren empfindlich auf die Verteilung der Plattenlast
Bei Werkzeugen mit mehreren Kavitäten werden mehrere separate Lastzonen über die Aufspannplatte hinweg eingeführt.
Wenn Kavitäten in unterschiedlichen Abständen von der Plattenmitte platziert werden oder unterschiedliche Formkräfte erfordern, können die örtlichen Bedingungen für die Plattenunterstützung variieren.
Hohlraum A In der Nähe des Plattenzentrums
Liegt in einer relativ gut unterstützten Strukturregion.
Hohlraum B In der Nähe der Plattenkante
Es kann zu einem anderen lokalen Steifheitszustand kommen.
Das Gleichgewicht mehrerer Kavitäten ist nicht nur ein Problem des Materialflusses; Es kann sich auch um ein Problem mit der Plattenlast handeln.
Wenn nach der Stabilisierung der Material- und Temperaturvariablen weiterhin Qualitätsunterschiede von Kavität zu Kavität bestehen, ist das lokale Verhalten der Platte möglicherweise eine Untersuchung wert.
12. Der Fußabdruck von Schimmelpilzen verändert die strukturelle Reaktion
Zwei Formen mit der gleichen Gesamtkraft können die Aufspannplatte sehr unterschiedlich belasten.
Großer Platzbedarf Last wird über eine größere Fläche verteilt
Die Kraftübertragung erfolgt über einen größeren Teil der Plattenoberfläche.
Kleiner Platzbedarf Konzentriertere Belastung
Die gleiche Gesamtkraft kann zu einer größeren lokalen Strukturnachfrage führen.
Aus diesem Grund sollte bei der Strukturanalyse einer Druckmaschine die tatsächliche Grundfläche der Form berücksichtigt werden, anstatt jede Anwendung als eine einheitliche Beladung mit voller Pressform zu behandeln.
13. Formposition auf der Platte ist wichtig
Durch die Platzierung der Form kann sich der Abstand zwischen der Last und der Plattenstützstruktur ändern.
Das Verschieben einer Form in Richtung einer Kante kann Folgendes erhöhen:
- lokale Biegung;
- Winkelverformung;
- Führungsreaktion;
- exzentrische Rahmenbelastung.
Wenn möglich, sollten große SMC-Formen so positioniert werden, dass der Hauptlastbereich nahe der vorgesehenen strukturellen Mitte der Presse liegt.
14. Die Durchbiegung der oberen und unteren Platte muss gemeinsam berücksichtigt werden
Die bewegliche Platte ist nicht die einzige Struktur, die sich verbiegen kann.
Sowohl die obere als auch die untere Arbeitsfläche können sich unter Belastung verformen.
Die Teilequalität hängt von ihrer relativen Bewegung ab.
Obere Platte Elastische Bewegung
Untere Platte Elastische Bewegung
= Ergebnis Relative Formspaltveränderung
Vereinfacht dargestellt: Wenn sich eine Platte um 0,25 mm und die gegenüberliegende Struktur um 0,20 mm in eine Richtung bewegt, die die lokale Kavitätstrennung erhöht, kann die relative Änderung 0,45 mm erreichen.
Dies ist nur ein illustratives Beispiel. Die tatsächliche Richtung und Größe der Verformung hängt von der tatsächlichen Geometrie der Aufspannplatte, des Rahmens, des Trägers und der Form ab.
Die Teilequalität hängt von der relativen Formverschiebung ab, nicht nur von der Durchbiegung einer Aufspannplatte.
15. Einen Punkt zu messen reicht nicht aus
Eine einzelne Verschiebungsmessung in der Plattenmitte erfasst möglicherweise nicht das vollständige Verformungsmuster.
Je nach Form und Anwendung können folgende nützliche Messorte sein:
- Plattenmitte;
- vier Ecken;
- Standorte unterhalb großer Hohlraumzonen;
- Bereiche in der Nähe des Formrandes;
- Bereiche mit historisch instabiler Mächtigkeit oder Gratbildung.
Bei der technischen Verifizierung können geeignete Methoden zur Verschiebungsmessung zum Einsatz kommen, wie zum Beispiel:
- Messuhren;
- lineare Wegsensoren;
- laserbasierte Messung;
- elektronische Mehrpunktüberwachung.
16. Plattenneigung und Plattenbiegung sind unterschiedlich
Eine belastete Aufspannplatte kann auf mehr als eine Weise an geometrischer Stabilität verlieren.
Neigung Gesamtwinkelbewegung
Eine Seite der Platte bewegt sich relativ zur anderen, wodurch sich die Gesamtparallelität ändert.
Biegen Lokale Formänderung
Die Plattenoberfläche verbiegt sich, selbst wenn die durchschnittliche Plattenausrichtung annähernd parallel bleibt.
Neigung ≠ Biegung
Eine Aufspannplatte kann insgesamt annähernd parallel bleiben und sich dennoch lokal unterhalb der Form biegen.
17. Eine dicke Platte ist nicht automatisch eine steife Platte
Die Plattendicke ist wichtig, aber nur ein Element der Plattenkonstruktion.
Die tatsächliche Steifigkeit kann auch abhängen von:
- interne Rippenanordnung;
- Kastenquerschnittsgeometrie;
- Materialeigenschaften;
- Stützabstand;
- Zylinderkraftorte;
- Rahmenverbindungspunkte;
- Schimmelpilz-Fußabdruck;
- Lastpfad durch die Struktur.
Das Plattendesign ist wichtiger als nur die Dicke.
18. Die Zylinderposition beeinflusst auch die Plattenbelastung
Die Lage und Anzahl der Hydraulikzylinder beeinflussen die Krafteinleitung in die Aufspannplatte.
Durch eine Zentralzylinderkonstruktion und eine Mehrzylinder-Großformatpresse entstehen unterschiedliche strukturelle Lastpfade.
Mehrere Zylinder können dazu beitragen, die Kraft über eine größere Struktur zu verteilen, sie stellen jedoch auch zusätzliche Anforderungen für Folgendes dar:
- Synchronisation;
- Positionskontrolle;
- Lastausgleich;
- strukturelle Koordination.
Die Anzahl der Zylinder allein bestimmt nicht die Plattensteifigkeit. Plattenstruktur, Zylinderabstand, Führungssystem und Formlastverteilung müssen gemeinsam bewertet werden.
19. Wie FEA zur Bewertung der Plattendurchbiegung verwendet wird
Die Finite-Elemente-Analyse kann dabei helfen, das Plattenverhalten zu bewerten, bevor eine große SMC-Presse gebaut wird.
Nützliche Lastfälle können sein:
Fall 01 Zentrierte Last
Überprüft die zentrale Biegung und die allgemeine Reaktion der Platte.
Fall 02 Echter Schimmel-Fußabdruck
Bewertet die Verformung unter einem repräsentativen Produktionslastbereich.
Fall 03 Kantenlast
Überprüft die lokale Biegung in der Nähe weniger unterstützter Plattenbereiche.
Fall 04 Exzentrische Belastung
Bewertet die Biegung in Kombination mit der Plattendrehung.
Zu den nützlichen Ausgaben können gehören:
Eine realistische Formgrundfläche ist in der Regel aussagekräftiger als eine idealisierte, gleichmäßige Belastung über die gesamte Aufspannplatte.
20. Praxisbeispiel: Gleiche Tonnage, unterschiedliche Formflächen
Betrachten Sie zwei hypothetische Formen, die die gleiche Gesamtformkraft verwenden.
Schimmel A
Angewandte Kraft 1200 T
Schimmelpilz-Fußabdruck 1800 × 1200 mm
Position Zentriert
Form B
Angewandte Kraft 1200 T
Schimmelpilz-Fußabdruck 900 × 600 mm
Position Nach einer Seite versetzt
Beide Formen verbrauchen die gleiche Gesamttonnage, aber die konzentrierte und versetzte Belastung von Form B kann ein sehr unterschiedliches Muster der Plattenauslenkung erzeugen.
Gleiche Tonnage bedeutet nicht die gleiche Plattenverformung.
Die oben genannten Werte dienen nur der Veranschaulichung. Die tatsächliche Verformung hängt vom Plattendesign, der Formfläche, der Lastverteilung, der Stützgeometrie und der Rahmenstruktur ab.
21. Die Durchbiegung der oberen und unteren Platte kann sich addieren
Es ist leicht, sich nur auf die bewegliche Aufspannplatte zu konzentrieren, aber der endgültige Zustand der Kavität hängt von beiden Seiten des Werkzeugs ab.
Obere Platte Deflection 0,25 mm
Untere Platte Deflection 0,20 mm
= Illustrative relative Lückenänderung 0,45 mm
Die tatsächliche relative Änderung kann je nach Verformungsrichtung kleiner oder größer sein. Der wichtige Grundsatz besteht darin, dass Ober- und Unterstruktur als System bewertet werden sollten.
22. Nach welchen Daten zur Plattenauslenkung sollten Käufer fragen?
Käufer großer SMC-Druckmaschinen sollten es vermeiden, die Plattensteifigkeit anhand einer einzigen, unerklärlichen Zahl zu bewerten.
| Frage | Warum es wichtig ist |
| Bei welcher Kraft wurde die Durchbiegung bewertet? | Die Durchbiegung ändert sich mit der aufgebrachten Last |
| Welcher Schimmelpilz-Fußabdruck wurde angenommen? | Der Lastbereich beeinflusst die Biegung stark |
| War die Last zentriert oder exzentrisch? | Die Lastposition verändert die strukturelle Reaktion |
| Wo wurde die maximale Auslenkung gemessen? | Zentrums-, Rand- und lokale Schimmelzonen können sich unterschiedlich verhalten |
| Wurden sowohl die obere als auch die untere Platte bewertet? | Die relative Formbewegung wirkt sich auf das Teil aus |
| Wurde die geladene Parallelität überprüft? | Sowohl die Gesamtneigung als auch die lokale Biegung sind von Bedeutung |
| Wurde der Wert berechnet oder physikalisch getestet? | Klärt, ob die Zahl aus FEA, Messung oder beidem stammt |
23. Benötigt eine SMC-Presse eine Plattendurchbiegung von Null?
Keine echte Aufspannplatte hat eine unendliche Steifigkeit, daher ist eine elastische Verformung von Null kein realistisches Konstruktionsziel.
Das praktische Ziel ist:
Durchbiegung klein genug und wiederholbar genug für die Form- und Teiletoleranz
Eine unnötig massive Aufspannplatte kann Folgendes zur Folge haben:
- Maschinengewicht;
- bewegte Masse;
- Materialkosten;
- hydraulischer Bewegungsbedarf;
- Gesamtkosten für die Ausrüstung.
Das Ziel ist die erforderliche Starrheit – nicht die unendliche Starrheit.
24. Checkliste für die Auswahl der Plattenauslenkung
Schimmelpilz-Fußabdruck
- Wie groß ist die Formauflagefläche?
- Ist der Fußabdruck konzentriert oder weit verteilt?
Ladeposition
- Ist die Hauptkraft zentriert?
- Befindet sich die Form in der Nähe einer Plattenkante?
Erforderliche Kraft
- Was ist die normale Produktionstonnage?
- Was ist die Spitzenformkraft?
Werkzeuglayout
- Hat die Form mehrere Kavitäten?
- Sind die Belastungszonen ausgeglichen?
Teilequalität
- Welche Dickentoleranz ist erforderlich?
- Ist die Qualität der kosmetischen Oberfläche von entscheidender Bedeutung?
Überprüfung
- Wird die Plattendurchbiegung unter Last bewertet?
- Werden beide Bewegungen der oberen und unteren Aufspannplatte berücksichtigt?
- Kann geladene Parallelität überprüft werden?
Bewerten Sie die Platte anhand der tatsächlichen Formfläche
Große SMC-Teile werden zwischen zwei Formhälften geformt, aber diese Formhälften hängen von der darunter liegenden Pressstruktur ab.
Wenn sich durch das Biegen der Platte die Geometrie der geladenen Form, die Dicke des Teils, der Grat, die Füllung und die Maßhaltigkeit ändern, können sich auch ändern.
Kraft Schimmelpilz-Fußabdruck Ladeposition Plattensteifigkeit = Geladene Plattenform
Geladene Plattenform → Effektiver Formspalt → Dicke Flash Füllstabilität
Bei großen SMC-Teilen kann die belastete Form der Aufspannplatte genauso wichtig sein wie ihre unbelastete Geometrie.
Große SMC-Hydraulikpressenlösungen von Wuxi PengdaHZ
Wuxi PengdaHZ Intelligent Equipment Co., Ltd. entwickelt hydraulische Presssysteme für SMC-, BMC- und Verbundstoff-Formpressanwendungen.
Bei großformatigen SMC-Projekten kann die Pressenkonfiguration die erforderliche Tonnage zusammen mit den Plattenabmessungen, der Grundfläche der Form, der Lastposition, der Plattensteifigkeit, der Rahmensteifigkeit, der exzentrischen Belastung, der Lastparallelität und der Synchronisierung mehrerer Zylinder berücksichtigen.
Zu den nützlichen Projektinformationen gehören die Teilezeichnung, die Formzeichnung, die geplante Formfläche, die Grundfläche der Form, die erforderliche Tonnage, das Formgewicht, der erwartete Lastschwerpunkt und die erforderlichen Teiletoleranzen.
Besuchen Sie wuxipd.com Weitere Informationen zu maßgeschneiderten SMC-Hydraulikpressen und Verbundformanlagen finden Sie hier.
Häufig gestellte Fragen
Was ist die Plattenauslenkung bei einer SMC-Hydraulikpresse?
Unter Plattendurchbiegung versteht man die elastische Biegung der oberen oder unteren Platte, wenn Formkraft durch das Werkzeug ausgeübt wird.
Ist die Plattenebenheit dasselbe wie die Plattensteifigkeit?
Nein. Ebenheit beschreibt die unbelastete Oberflächengeometrie. Die Steifigkeit beschreibt den Widerstand gegen elastische Verformung unter Krafteinwirkung.
Warum reagieren große Aufspannplatten empfindlicher auf Durchbiegung?
Große Aufspannplatten haben größere strukturelle Spannweiten und werden oft mit größeren Formen und höheren Gesamtkräften verwendet, was die Biegekontrolle anspruchsvoller macht.
Kann die Durchbiegung der Platte zu einer Variation der SMC-Dicke führen?
Dies kann dazu beitragen, dass durch Biegen der lokale Formspalt verändert wird. Ladungsmuster, Formgeometrie, Temperatur und Materialfluss sollten ebenfalls überprüft werden.
Kann eine Durchbiegung der Druckplatte einen Blitz verursachen?
Es kann dazu beitragen, dass lokales Biegen den Spalt zwischen der Trennfuge vergrößert. Übermäßige Ladung, Werkzeugverschleiß und ungeeigneter Formdruck können ebenfalls Grate verursachen.
Warum ist die Formposition auf der Platte wichtig?
Wenn Sie die Form in Richtung einer Kante bewegen, ändert sich der Lastpfad und kann die lokale Biegung oder Winkelverformung im Vergleich zu einer zentrierteren Last verstärken.
Wie wirkt sich die Grundfläche der Form auf die Plattenauslenkung aus?
Eine konzentrierte Last und eine weit verteilte Last können zu unterschiedlichen Plattenverformungen führen, selbst wenn die gesamte Formkraft gleich ist.
Was ist der Unterschied zwischen Plattenneigung und Plattenbiegung?
Neigung is an overall angular change between sides of the platen. Bending is a local shape change that can occur even when the platen remains approximately parallel overall.
Sollten sowohl die Durchbiegung der oberen als auch der unteren Platte berücksichtigt werden?
Ja. Der endgültige Formspalt hängt von der relativen Verschiebung beider Werkzeugauflageflächen ab, nicht nur von der Bewegung einer Aufspannplatte.
Wie wird die Plattenauslenkung bewertet?
Es kann durch Strukturberechnung, Finite-Elemente-Analyse und physikalische Verschiebungsmessung unter repräsentativen Lasten bewertet werden.
Ist eine Plattendurchbiegung von Null möglich?
Keine praktische Platte ist vollkommen starr. Das Ziel besteht darin, die elastische Verformung ausreichend klein und wiederholbar für die erforderliche Form- und Teiletoleranz zu halten.